



フライス盤の基礎:構成部品、加工種類、図解で徹底解説
フライス盤(フライスマシン)は現代製造業で最も一般的に使用される工作機械の一つです。大規模な組立ラインから小さな金型工房まで、あらゆる場所で見かけます。小型フライス盤がハイエンド科学研究所で使われ、自動車産業でも活躍しています。
フライス盤は多くの製造業者やエンジニアに人気があり、3Dプリンターでは対応困難な複雑な部品製造を可能にするからです。このガイドでは、フライス盤の用途、仕組み、購入時のチェックポイントについて解説します。フライス盤購入に必要な知識を全て網羅しています。
フライス盤とは
フライス盤とは、軸を中心に対称的に配置された複数の切れ刃を持つ円形工具(フライスカッター)を回転させ、ワークピースをバイスや類似の装置でテーブルに固定し、テーブルを3方向(X、Y、Z軸)に移動させて加工する装置です。
フライス盤は金属、プラスチック、木材などの固体材料の機械加工に使用され、平面や不規則な形状の加工に一般的です。カッターは回転して切削を行うため、ワーク自体が回転する旋盤とは異なります。
フライス盤は、材料をフライス加工(切削)するための動力付き工作機械です。回転ブレード、ドリル、研磨材など多様な切削工具を使用します。
優れたフライス盤の特徴は、高品質鋳鉄構造、可変速モーター、パワーフィード、X軸・Y軸に沿って移動する切削工具です。木工から金属加工まで幅広い用途で使用されます。
フライス盤には一般的に、内蔵電動モーター、クーラントシステム、デジタル表示、可変主軸回転数、動力テーブル送りが装備されています。穴あけ、ボーリング、歯切り、溝・ポケット加工にも使用できます。
フライス盤は、ワークピースをバイスやベッドにしっかり固定するよう設計されています。切削工具自体は一般的に水平または垂直方向の移動を持ち、これがフライス盤の2つの基本タイプ、横形フライス盤と立形フライス盤の名称の由来となっています。
立形フライス盤は、ドリルマシンやボール盤に最も近い回転切削工具を使用します。ドリルチャックはベッド上方のガントリーに取り付けられ、ワークピースに向かって降下します。
切削工具は一般的にシングルポイントのフライスカッターです。特定のフライス盤仕様によりますが、主軸回転数は500〜50,000 RPMの範囲で設定可能です。
横形フライス盤は立形フライス盤と同様に機能しますが、ガントリーの代わりに回転テーブルを使用し、主カッターは一般的に3枚刃または4枚刃です。これらのフライス盤の切削速度も仕様によりますが、最大20,000 RPMまで可能です。
どのフライス盤が必要か?
フライス盤と他の一般的工具を組み合わせたコンボマシン(複合機)が多数存在します。ミニフライス盤だけがバリエーションではありません。
ミルドリルはボール盤や簡易立形フライス盤に類似しています。専用研削盤(グラインダー)は横形フライス盤の要素と段階的プロセスを組み合わせ、ワークピースから材料を徐々に除去して平面を作ります。
「本格的な」フライス盤に関しても複数の選択肢があります。ニーフライス盤(ニーミル)は小型フライス盤で、多くがベンチトップ型として設計され、家庭のワークショップから産業用機械工房まで幅広く対応します。
CNCフライス盤は最高峰の選択肢で、部品製造者に高精度ソリューションを提供します。
フライス盤の主要部品
フライス盤の主要部品:
- コラムとベース
- ニー
- サドルと旋回テーブル
- パワーフィード機構
- テーブル
- 主軸(スピンドル)
- オーバーアーム / オーバーハングアーム
- アーバーサポート
- ラム
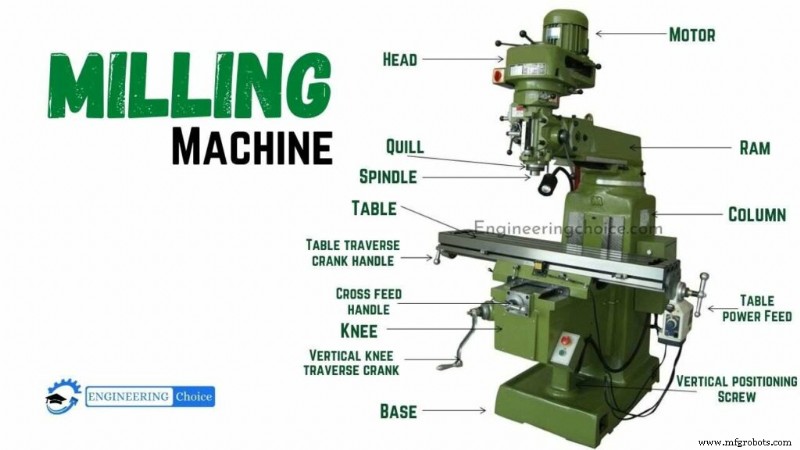
それぞれ詳しく見ていきましょう:
1. コラムとベース
コラムはフライス盤のもう一つの基礎部品です。ベースに垂直に立っています。ニー、テーブルなどを支持します。全ての駆動部品のハウジングとして機能します。中空構造で駆動ギアと、時には主軸とテーブル用のモーターを内蔵します。コラムには油タンクとポンプがあり、軸受けを潤滑します。
2. ニー
ニーはフライス盤の最初の可動部品です。サドルとテーブルを支持する鋳物です。ギア装置がニー内部に含まれます。ニーはドウェル方式で柱(コラム)に固定されます。
垂直位置決めネジ(昇降ネジとも呼ばれる)によって維持・調整されます。昇降ネジは、レバーを手動または動力送りで上下させることでニーを上下調整するために使用されます。
3. サドルと旋回テーブル
サドルはニーの上にありテーブルを支持します。サドルはニーの水平テール(ダブテール)上をスライドし、このテールは主軸軸と平行です。旋回テーブルがサドルに取り付けられ、水平方向に両方向へ回転可能です。
4. パワーフィード機構
パワーフィード機構はニー内にあります。縦送り(ロングチチュードナル)、横送り(トランスバース)、垂直送りを制御します。機械の所望送り速度を得るため、送り選択レバーを送り選択プレートの目盛りに合わせます。
コラムフライス盤とユニバーサルニーのいずれでも、送り速度選択ハンドルを回してダイヤルに送り速度が表示されるまで回すことで送りを得ます。
ほぼ全てのフライス盤には早送りレバーがあり、縦・横・垂直送りの一時的な高速化が必要なときに使用します。このレバーは、オペレーターがワークを配置・位置決めする際に使用されます。
5. テーブル
テーブルはサドルの上部にある長方形の鋳物です。ワークやワーク保持装置を保持するために使用されます。ワークと工具を保持するための複数のTスロットがあります。手動または動力で移動可能です。
手動でテーブルを動かすには、縦送りハンドル(ロングチチュードナルアームクランク)を回します。動力送りの場合、コントロールレバーを縦方向に操作します。
6. 主軸(スピンドル)
テーブルとニーの間に配置され、両者の間の中間部品として機能します。このコラムは柱の面で横方向に移動できます。ニーにあるガイドウェイ上をスライドし、柱の面に垂直です。主な機能はワークピースを水平方向に移動させることです。鋳鉄製です。
7. オーバーアーム / オーバーハングアーム
コラム表面のオーバーハングで、もう一方の端でアーバーを支持します。単一鋳物で、コラム上部にドウェル方式でスライドします。横形フライス盤ではコラム上部に位置します。鋳鉄製です。
8. アーバーサポート
アーバーサポートは、アーバー外端を支持するベアリングを鋳込んでいます。また、アーバー外端を主軸と整列させるのにも役立ちます。アーバーサポートは切削作業中のアーバー外端のたわみ(スプリング)を防止します。
通常、フライス盤では2種類のアーバーサポートが使用されます。一つは最大直径1インチ(約25.4mm)の小径ベアリング穴を持ち、もう一つは最大2-3/4インチ(約70mm)の大径穴を持ちます。
9. ラム
ラムは立形フライス盤におけるオーバーハングアームの役割を果たします。ラムの一端は柱の上部に置かれ、もう一端にフライスヘッドが取り付けられます。アームの一端は柱に、もう一端はフライスヘッドに取り付けられます。
フライス加工のセットアップ
フライス加工の成否は、ジョブセットアップ時の判断に大きく依存します。ワークピース、テーブル、主軸のテーパー、適切なフライスカッターの選定、状況に応じた最良の方法でのカッター保持が確実であることを確認してください。
経験によって証明された基本的な実践事項が、全てのジョブで良好な結果を得るために必要です。これらの実践事項のいくつかを以下に示します:
- ジョブセットアップ前に、ワークピース、テーブル、主軸のテーパー、アーバーまたはカッターシャンクが切りくず、キズ、バリのない清潔な状態であることを確認する
- 必要以上に大径のフライスカッターを選定しない
- 機械が良好な稼働状態で適切に潤滑され、全方向に自由に動くが、緩みすぎていないことを確認する
- 回転方向を考慮する。多くのカッターはアーバー上で反転可能なので、主軸が時計回りか反時計回りかを確認する
- フライスカッターの回転と逆方向にワークピースを送る(アップカット/従来型フライス)
- フライス盤稼働中に送りや速度を変更しない
- クランプでワークピースを固定する際、しっかり締めて切削時にワークが跳ねたり振動したりしないようにする
- 推奨切削油をたっぷり使用する
- 全てのジョブを良識と常識で計画し、過去の失敗から学ぶ
- 状況が許す限り、全てのジョブをフライス盤主軸にできるだけ近い位置でセットアップする
フライス盤の加工種類
フライス盤は、ワークピースを回転する多刃カッターに送ることで金属を切削する工作機械です。フライスカッターは複数の切れ刃を持つため非常に高速で回転し、高速で金属を切削します。この機械は単一または複数のカッターを同時に保持できます。
様々なフライス盤操作が、様々な種類のジョブに使用されます。
1. 面フライス加工
ワークピースの端面に平面を作ります。面フライスは、カッター軸に垂直に配置されたワークピース表面で行われます。この操作はスタブアーバーに取り付けられた面フライスカッターで実行されます。
面フライスは最もシンプルなフライス盤操作です。ワーク表面に垂直な軸を中心に面フライスカッターを回転させて実行されます。平フライスで実施され、カッターはスタブアーバーに取り付けられ平面を形成します。切込み深さはテーブルのクロスフィードネジを回転させて調整します。
2. 側面フライス加工
このプロセスでは、ワークピース側面に平坦な垂直面を作ります。側面フライスカッターを使用します。
側面フライスは、側面フライスカッターを使用してワークピース側面に平坦な垂直面を作る操作です。切込み深さはテーブルの垂直送りネジを回転させて設定します。
3. 平フライス加工
平面加工では、カッター軸を加工面に平行に保ちます。面フライスやスラブフライスとも呼ばれます。平フライスカッターを使用します。
平フライスは最も一般的なフライス盤操作タイプです。平フライスカッターの回転軸に平行な、平坦な水平面を作るために実行されます。スラブフライスとも呼ばれます。ワークとカッターを機械上で適切に固定して実行します。切込み深さはテーブルの垂直送りネジを回転させて設定し、適切な回転数と送りを選択して機械を始動します。
4. ストラドルフライス加工
このプロセスでは、2枚の側面フライスカッターを使用してワークピースの両側面を同時に加工します。ストラドルフライスは、同一アーバーに取り付けられた2枚の側面フライスカッターを使用して、ワークピースの両側に平坦な垂直面を作る操作です。
2枚のカッター間距離は適切なスペーサー(カラー)で調整します。ストラドルフライスは一般的に正方形や六角形の面を作るのに使用されます。
5. 角度フライス加工
フライスカッター軸に対して平行でも垂直でもない平面を加工するために使用されます。アングルフライスとも呼ばれます。シングルアングルフライスカッターを使用します。
角度フライスは、フライス盤主軸軸の直角以外の角度でワークピースに角度面を作る操作です。アングル溝はシングルまたはダブルアングルで、使用するアングルカッターのタイプと輪郭に応じて様々な含まれ角度となります。角度フライスの簡単な例はVブロックの製作です。
6. ガングフライス加工
この加工プロセスでは、2枚以上のフライスカッターを同時に使用して異なるフライス操作を実行します。カッターはガングフライスでアーバーに取り付けられます。
ガングフライスは、同一または異なる直径の複数のカッターを機械のアーバーに取り付け、テーブルをそれらに送ることで、ワークピースの複数面を同時に加工する操作です。この方法は加工時間を大幅に短縮でき、反復作業で広く使用されます。カッターグループの切削速度は、最大直径のカッターから計算されます。
7. 成形フライス加工
この操作は、曲線、直線、または完全な曲線で構成される特殊な輪郭を一回の切削で加工するために使用されます。凸型、凹型、コーナーラウンディングフライスカッターが使用されます。
成形フライスは、成形カッターを使用して不規則な輪郭を作る操作です。不規則形状は凸、凹、またはその他の形状となります。加工後、形成された表面はテンプレートゲージで検査されます。成形フライスの切削速度は平フライスより20〜30%低く設定されます。
8. プロファイルフライス加工
ワークピースにプロファイル(輪郭)を切削するために使用されます。
プロファイルフライスは、テンプレートの輪郭やマスターダイの複雑な形状をワークピースに再現する操作です。様々なカッターがプロファイルフライスで使用されます。エンドミルはプロファイルフライス作業で最も広く使用されるフライスカッターの一つです。
9. エンドミル加工
このプロセスは、作業テーブルを基準として水平、垂直、または任意の角度の平面を作るために使用されます。エンドミルカッターを使用します。
エンドミル加工は、テーブル表面を基準として垂直、水平、または角度のある平面を作る操作です。使用カッターはエンドミルです。エンドミルカッターは溝、キー溝の製作にも使用されます。立形フライス盤の方がエンドミル加工に適しています。
10. ソーフライス加工
ソーフライスは、ワークピースに狭い溝やスロットを作るために使用されます。
ソーフライスは、ソーフライスカッターを使用してワークピースに狭いスロットや溝を作る操作です。完全な切り離し(パーティングオフ)操作にも実行されます。カッターとワークピースは、カッターがテーブルのTスロットの一つの真上に直接配置されるようにセットされます。
11. キー溝、溝、スロット加工
この操作は、ワークピースにキー溝、溝、スロットを作るために使用されます。
様々な形状・サイズのキー溝、溝、スロットをフライス盤で加工できます。平フライスカッター、金属用スリッティングソー、エンドミル、側面フライスカッターを使用します。
開放スロットは平フライスカッター、金属用スリッティングソー、または側面フライスカッターで切削可能。閉じたスロットはエンドミルで製作します。テールスロットやTスロットは、ワークピースに所望の形状を与えるために設計された特殊カッターで製造します。
2つ目のスロットは、最初のスロットに直角になるようワークをカッターに送って切削します。ウッドラフキーはウッドラフキースロットカッターで設計します。標準キー溝は軸に側面フライスカッターまたはエンドミルで切削します。カッターをワークピースの中心線に正確に合わせてから切削します。
12. 歯切り加工
このフライス加工プロセスは、ワークピースにギアを切削するために使用されます。インボリュートギアカッターを使用します。
ギア切削操作は、型取りカッター(フォームリリーブドカッター)を使用してフライス盤で実行されます。カッターは円筒型またはエンドミル型の場合があります。カッターのプロファイルはギアの歯間に正確に適合します。等間隔のギア歯を、ユニバーサルディバイディングヘッドにワークを固定し、インデックスしながらギアブランクに切削します。
13. ヘリカルフライス加工
ヘリカルギア、ねじれドリルなど、螺旋形状を持つ物体を製作するために使用され、円筒形ワークピースの外周で実行されます。
ヘリカルフライスは、円筒形または円錐形ワークピースの外周に螺旋状の溝やフルートを作る操作です。テーブルを必要なリード角に回転させ、ワークピースをフライスカッターの回転切れ刃に対して回転・送りさせることで実行されます。
ヘリカルフライスカッター、ヘリカルギア、ドリルブランクやリーマへのヘリカル溝・フルート切削の製作。
14. カムフライス加工
このフライス操作はカムを製作するために使用されます。これらのカムは内燃機関のバルブ開閉に使用されます。
15. ねじ切りフライス加工
ねじ切りフライス盤操作は、シングルまたはマルチプルねじ切りフライスカッターを使用してねじを切削するために使用されます。ねじ切りフライス操作は、専用ねじ切りフライス盤で実行され、少量・大量問わず精密なねじを製造します。
この操作には機械で3つの駆動運動が必要です。カッター用、ワーク用、カッターの縦方向移動用の3つです。
フライス盤の安全ルール
フライス盤使用時には特別な安全対策が必要です:
- 回転中のカッターに触れない
- テーブル表面に木製パッドや適切なカバーを置き、損傷から保護する
- 重いアタッチメント移動時は二人一組で行う
- 機械動力でアーバーナットを締め付けない
- フライスカッターの取り付け・取り外し時は、必ず布で持って手を切らないようにする
- ワークセットアップ時は、カッターを最後に取り付けて切傷を防ぐ
- 機械稼働中にワークやワーク取付装置を調整しない
- 切りくずは適切なレーキとブラシでワークピースから除去する
- 調整や測定の前には必ず機械を停止する
- 切削油使用時は適切な飛散防止ガードを使用し、床に切削油が付着して滑りやすくなり、作業者の怪我につながらないようにする
フライス盤の利点
フライス盤の利点は以下の通りです:
- フライス盤のサイズと頑丈な構造により、大型・重量級の機械を損傷せずに扱える
- 切削用の柔軟なコンピュータ制御オプションを提供
- 人為的エラーの可能性を低減
- 正確な切削を保証
- カスタマイズが可能
- 複数のカッターを使用可能
- 複数の切削を同時に実行可能
- フライス加工は少量・大量生産の個別部品製造に最適
- 多刃・単刃カッターを用いて複雑形状を製作可能
- 汎用カッターと装置を使用すれば加工コストを大幅に管理可能
- 他の工作機械と比較して仕上げ精度が高い
フライス盤の欠点
フライス盤にはいくつかの欠点があります:
- フライス盤のコストが高い
- フライスカッターが高価なため、工具調達投資が大きい
- シェーパーやボール盤で行える作業をフライス盤で行うと生産コストが増大
- CNCフライス盤とセットアップは手動機より高価
- フライス盤操作には適切な訓練を受けた作業者が必要
- 設計とプログラミングに時間がかかり、少量生産にはコスト効率が悪い
フライス盤の用途
フライス盤の用途は以下の通りです:
- 各種ギアの製作
- ワークピースへのスロットや溝の製作
- 平面および不規則面の加工
- 産業界での複雑形状の製造
- 教育機関・大学でのフライス盤実習
よくある質問(FAQ)
フライス盤とは何ですか?
フライス盤は金属、プラスチック、木材などの固体材料の機械加工に使用され、平面や不規則面の加工に一般的です。カッターは加工中に回転するように設計されており、ワーク自体が回転する旋盤とは異なります。
フライス盤の異なる部品は?
フライス盤の主要部品:コラムとベース、ニー、サドルと旋回テーブル、パワーフィード機構、テーブル、主軸、オーバーアーム/オーバーハングアーム、アーバーサポート。
フライス加工の異なる種類は?
フライス加工の種類:ショルダーフライス、面フライス、プロファイルフライス、溝フライスとパーティングオフ、チャンファーフライス、ターンフライス、歯切り加工、穴とキャビティ/ポケット加工。
フライス盤は何をしますか?
フライス盤は、切削工具(カッター)を回転させ、それをワークピースに移動させることで材料を除去します。立形または横形のフライス盤は、通常平面や不規則形状の表面加工に使用され、穴あけ、ボーリング、歯切り、ねじ切り、スロット加工も可能です。
フライス盤はどこで使用されますか?
フライス盤は非常に汎用性が高いです。通常平面加工に使用されますが、不規則面も加工可能です。穴あけ、ボーリング、歯切り、スロット製作も可能です。フライス盤は多歯カッターを回転させ、移動するワークピースに送ることで金属を除去します。
フライス盤の価格は?
| CNCタイプ | 説明 | 平均価格 |
| CNC旋盤 | 旋盤 | $80,000 |
| CNCフライス盤 | フライス盤 | $60,000 |
| CNC VMC | 立形マシニングセンタ | $50,000 |
| CNC HMC | 横形マシニングセンタ | $89,000 |
| CNC HBM | 横形ボーリングミル | $125,000 |
| CNC VTL | 立形タレット旋盤 | $166,000 |
旋盤とフライス盤の違いは?
旋盤もフライス盤もワークピースから材料を除去します。しかし、旋盤はワークピースを回転させて単一刃の切削工具に当てるのに対し、フライス盤は多刃または多点の切削工具を回転させて静止したワークピースに当てます。
フライス盤の利点は?
フライス盤の利点:
- 多点切削工具で複雑形状を容易に製作可能
- 生産性も高い
- リードタイムを短縮
- 高精度な部品が得られる
- 様々なフライスカッターにより作業を高速化可能
CNC加工の時間当たりコストは?
CNC加工は高価ですが、一般的にその価値があります。1ドル1ドルが精密部品と重要コンポーネントを生み出す一連の必須プロセスにしっかり費やされるからです。平均して、CNC製造コストは時間あたり75〜200ドルです。
機械加工とフライス加工の違いは?
CNCマシニングセンタとCNCフライス盤の最大の違いは、自動工具交換装置(ATC)の有無です。単純化すれば、フライス盤は手動操作、マシニングセンタは一般的にコンピュータ制御・自動化されています。ここで紹介するフライス盤は立形フライス盤です。
フライス加工と穴あけ加工の違いは?
穴あけは垂直方向に切削しますが、フライス加工はそれに加えてビットの側面で水平切削も可能です。穴あけにはボール盤や電動ドリルが使用できますが、フライス加工はフライス盤でのみ可能です。
フライス盤は必要ですか?
中程度の公差を満たす金属部品が必要なら、フライス盤が唯一の現実的な選択肢です。製造業に不可欠な理由があります。しかし、加工経験のないホビイストにとっては、どこから始めればよいか分かりにくいかもしれません。
CNCフライス盤で何ができますか?
CNCフライス盤は、様々な材料とプラスチックから多くの部品を大量生産するように設計されています。フライス盤の核心機能は、ワークピースを機械的に切削して所望の形状にすることです。
フライス盤のラムとは?
ラム型フライス盤は、コラム上の可動ハウジングに主軸が取り付けられ、フライスカッターを水平面で前後に位置決めできるのが特徴です。代表的なラム型フライス盤にユニバーサルフライス盤とスイベルカッターヘッドラム型フライス盤があります。
木工フライス盤とは?
木工では、異なる木材プロファイルを切削して穴をあけたり、エッジに装飾的な溝を作ったりする際に木工フライス盤を使用します。様々なタイプのフライスカッターを取り付け可能で、硬材・軟材の両方で多様な仕上げが可能です。
フライス盤で穴あけできますか?
フライス盤は通常平面切削に使用されますが、不規則面やスロットの作成、穴あけ、リーマ加工なども可能です。ボール盤は主に固体材料に丸穴を開けるために使用されます。フライス盤はボール盤としても機能し、より多くの能力を提供します。
フライス盤で穴あけできますか?
はい、フライス盤で穴あけ可能です。実は重量があり精度が高いため、かなりうまく機能します。
横形フライス盤とは?
名前の通り、横形フライス盤では切削工具が固定される主軸の向きが水平です。回転カッターが表面に食い込み、この水平軸を中心に回転しながらワークピースから材料を除去します。
なぜCNCフライス加工が重要ですか?
CNC加工は、精密な通信機器製造を保証する最良の方法の一つです。コンピュータ技術により、複雑な特殊部品の設計と製造が可能になります。CNCマシニストは、最も複雑な部品でさえ製造できる革新的な加工技術にアクセスできます。
なぜフライス加工は穴あけより優れているのですか?
ボール盤が垂直方向にしか切削できないのに対し、フライス盤ではビットを回転させて独自の角度と切削が可能です。金属表面専用に設計されているため、ボール盤ほど頻繁に速度変更や各種調整を必要としません。
製造プロセス