



ロボット溶接完全ガイド:プロセス、メリット、用途
溶接は、2つの材料を加熱、混合、冷却して、材料および/または充填材を強力に接合するプロセスです。アーク溶接からスポット溶接まで、新品・中古の溶接ロボットは、反復的な溶接が必要で品質と速度が重要な溶接プロセスで通常使用されます。ロボット溶接は、効率、一貫性、ROIを向上させる自動化プロセスです。
ロボット溶接とは
ロボット溶接は、機械化されたプログラム可能ツール(ロボット)を使用し、溶接を実行し部品をハンドリングすることで溶接プロセスを完全に自動化します。ガスメタルアーク溶接などのプロセスはしばしば自動化されますが、人間のオペレーターが溶接される材料を準備することがあるため、必ずしもロボット溶接と同等ではありません。
ロボット溶接は、自動車産業などの大量生産用途で、抵抗スポット溶接とアーク溶接に一般的に使用されます。
ロボット溶接はロボティクスの比較的新しい応用で、ロボットが米国産業に導入されたのは1960年代でしたが、溶接でのロボット使用が本格化したのは、自動車産業がスポット溶接にロボットを大量導入し始めた1980年代です。
それ以来、産業で使用されるロボットの数とその用途は大幅に増加しました。2005年には、北米産業で12万台以上のロボットが使用され、うち約半分が溶接用でした。成長は主に高額な設備コストと、それによる大量生産用途への制限によって制約されています。
ロボットアーク溶接は最近急速に成長し始め、すでに産業用ロボット応用の約20%を占めています。アーク溶接ロボットの主要コンポーネントは、マニピュレーター(機械ユニット)とコントローラー(ロボットの「脳」)です。
マニピュレーターがロボットを動かし、これらのシステムの設計はSCARAや直交座標ロボットなど、機械のアームを指示するために異なる座標系を使用するいくつかの一般的なタイプに分類されます。
ロボットは、プリプログラムされた位置で溶接するか、マシンビジョンでガイドされるか、または両方の組み合わせで動作します。しかし、ロボット溶接の多くのメリットは、多くのOEM(相手先ブランド名製造)が精度、繰り返し精度、スループットを向上させる技術として採用することを証明しています。
1990年代後半から、自動ロボット溶接からリアルタイムで収集される電気データを分析するシグネチャ画像処理技術が開発され、溶接の最適化を可能にしています。
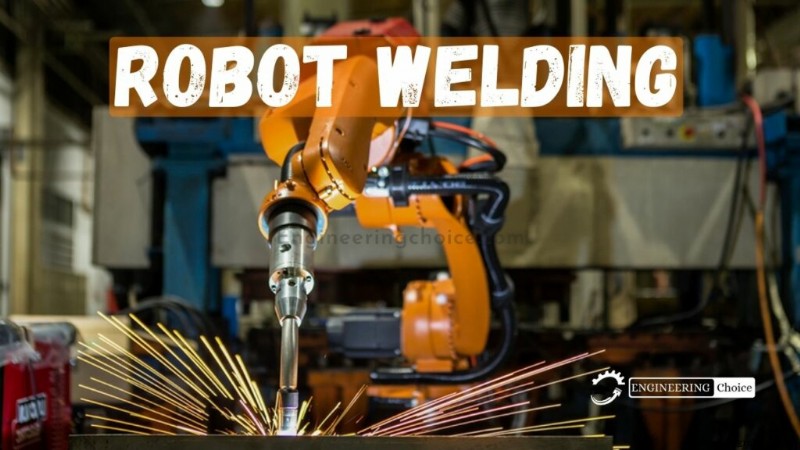
ロボット溶接装置
ロボット溶接は、溶接、ロボティクス、センサー技術、制御システム、人工知能を組み合わせます。コンポーネントには、特定のプログラミングを持つソフトウェア、溶接電源からワークピースにエネルギーを供給する溶接装置、装置を使用して溶接を行うロボットが含まれます。
ロボットのプロセスセンサーは溶接プロセスのパラメータを、幾何学センサーは溶接の幾何学的パラメータを測定します。センサーからの入力情報を取得・分析することで、制御システムはプログラムで定義された溶接手順仕様に基づき、ロボット化溶接プロセスの出力を適応させます。
用途に応じて、ロボットはロボットアームまたはロボットポータルタイプになります。通常、3軸下部アームと3軸リストを持つ6軸産業用ロボットが使用されます。これにより、溶接トーチをリストに取り付けて、三次元溶接に必要なすべての位置を達成できます。
システムはロボットと統合され、溶接装置はロボット溶接と互換性があり、できれば専用設計されている必要があります。そうすれば、すべてのプロセスをロボットで制御できます。
ロボット溶接の仕組み
ロボットをあらゆるプロセスで使用する場合、自動化に対応するよう手法を修正する必要があります。溶接も同様で、手動溶接にはないいくつかのツールを使用します。人間はロボット溶接機のようにプログラミングを必要としません。
ロボット自体には、直交タイプでは3次元で動けるアーム、アーティキュレーティングタイプではより多くの平面で動けるアームがあります。ワイヤーフィーダーが、溶接作業に必要に応じて充填ワイヤーをロボットに送ります。アーム先端の高温トーチが金属を溶かして溶接プロセスを可能にします。温度が数千度に達するため、このプロセスにロボットを使用することで人々をより安全に保護できます。
認定された人間オペレーターは依然としてロボットの近くにいる必要があります。これらの作業者は、米国溶接協会(AWS)の認定を保持すべきです。AWSは手動溶接工だけでなく、ロボット溶接アームオペレーターも認定しています。オペレーターはティーチペンダントを使用してコントローラーをプログラミングします。このデバイスで新しいプログラムを設定し、アームを動かし、プロセスパラメータを変更します。溶接を開始するには、オペレーションボックスのボタンを使用します。
ロボットアームのツールが加熱して金属を溶かし、所望のピースを接合します。必要に応じて、ワイヤーフィーダーがさらに金属ワイヤーをアームとトーチに供給します。次の溶接部品を待つ間、アームはトーチをクリーナーに移動し、アームから金属飛散物を清掃します。このプロセスがないと、飛散物がその場で固化する可能性があります。
ロボット溶接機を導入する主な理由の1つが人間の作業者保護であるため、これらの自動化システムには複数の安全機能が搭載されています。アークシールドが高温アークの酸素との混合を防ぎます。囲いがオペレーターを高温と強い光から保護します。
ロボット溶接のメリット
工場を溶接ロボットで自動化することには、より速く一貫したサイクルタイム、生産中断なし、より良い溶接品質など、いくつかの利点があります。基本的に、溶接ロボット自動化を使用すると、プロセスにかかる時間が短縮され、メーカーは直接人件費と安全コストを削減し、材料を節約できます。
ロボット溶接セルは、アーク眩光、飛散物、ロボットと部品との直接接触を大幅に減らし、より安全な作業環境を提供します。ロボット溶接機はより一貫性があり、次の溶接に素早く移動できるため、プロセス全体が高速化されます。
- 時間短縮: ロボット溶接システムは作業を迅速に完了します。新品でも中古でも、手動溶接よりミスが少ないです。労働者と違い、ロボットは休憩、休暇などを必要としません。作業を中断なしで24時間365日継続できます。これによりスループットと生産性が向上します。
- 直接人件費と安全コストの削減: 手動溶接のコストは高額になります。時間、スキル、集中力が必要で、危険でもあります。アーク光、ヒューム、火花、熱により手動溶接は過酷で危険な仕事です。ロボット溶接なら作業者を保護し、コストを削減できます。これらのシステムは危険を耐え、多くの場合生産性を向上させます。保険と事故関連コストも大幅に削減されます。
- 材料節約: 最も熟練した溶接工でもミスをします。しかし、新品・中古の溶接ロボティクスでは、電力とワイヤーを含めてすべてが制御されます。自動化された中古溶接ロボットシステムは、一貫して稼働することで(起動回数が少ない)エネルギーを節約します。また、作られる溶接がより一貫しています。ロボットシステムの精度は、材料と時間の浪費が少ないことを意味します。材料を節約し、同時に製品品質を向上させられます!
一部の企業は、単一溶接セルから始めて徐々に完全自動化溶接プロセスに移行する形で、ロボット溶接応用を段階的に導入しています。ロボットは、部品へのアクセスが制限されている、または到達が困難な場合に役立ちます。メーカーは、細長いロボットアームで小さな領域に到達できる設計を作っています。
制限事項
ロボット溶接の問題の1つは、電流と空気などに使用されるケーブルとホースが、ロボットリストの可動域を制限しがちなことです。
この問題の解決策はスイベルで、圧縮空気、冷却水、電流、信号を単一の回転ユニット内で通過させられます。
スイベルユニットは、すべてのケーブルとホースをロボットアームの定義された経路に沿って配線できるため、オフラインプログラミングも可能にします。
ロボット溶接のその他の制限事項:
- 複雑なエンドユーザープログラミング、ユーザーフレンドリーではない、専門家のみ対応
- 限定的なAPI、単純な変更も複雑
- ヒューマンマシンインターフェース(HMI)が実質的に機能しない。システムにはカスタマイズとトレーニングが必要。ロボット溶接システムのカスタマイズが困難
- 接続性の課題、相互接続可能な標準の欠如
- 人間労働を置き換える
- 技術が陳腐化する
ロボット溶接プロセス
溶接には高度な教育とスキルが必要です。しかし、プロの溶接工の数は産業のニーズを満たしていません。米国溶接協会によると、2022年までに業界は45万人の溶接工不足に直面する見込みです。これらの作業者が完了させるはずだった重要なプロジェクトを遅らせる代わりに、ロボットがその穴を埋められます。
ロボットはプロセスを自動化し、より高い精度、より少ない廃棄物、より高速な操作を保証します。利用可能な機械の範囲により、ロボットはアーク、抵抗、スポット、TIGなど、幅広い溶接プロセスに適応できます。
1. アーク溶接
最も一般的なロボット溶接タイプの1つがアークプロセスです。この方法では、電気アークが最大6,500°F(約3,600℃)の極端な熱を生成し、金属を溶かします。溶融金属が部品を接合し、冷却後に安定した接合に凝固します。大量の精密接合金属が必要なプロジェクトでは、アーク溶接が理想的な用途となります。
2. 抵抗溶接
プロジェクトで熱処理やコスト削減が必要な場合、ロボットは抵抗溶接を使用することがあります。このプロセスでは、電流が2つの金属ベース間を通過する際に溶融金属プールを生成します。この溶融金属が金属ピースを接合します。
3. スポット溶接
一部の材料は電流を抵抗するため、他の溶接形式から除外されます。この状況は、自動車ボディ部品の組み立てで自動車産業で頻繁に発生します。この問題を克服するため、ロボット溶接機は抵抗溶接のバリエーションを使用して、薄い金属板のペアを1点で接合します。
4. TIG溶接
高精度が要求されるロボット溶接用途にはTIG溶接が必要な場合があります。この方法はガスタングステンアーク溶接(GTAW)とも呼ばれます。電気アークがタングステン電極と金属ベース間を通過します。
5. MIG溶接
ガスメタルアーク溶接、別名GMAWまたはMIGは、高堆積率を使用する高速でシンプルな方法です。ワイヤーが溶接機の加熱されたチップに連続的に移動し、ワイヤーを溶かして大量の溶融金属がベースに滴下し、ベースを別のピースに接合します。
6. レーザー溶接
溶接プロジェクトで大量部品の精度が要求される場合、レーザー溶接が金属接合の推奨方法です。ジュエリーや医療部品などの小さな部品によく使用されます。
7. プラズマ溶接
プラズマ溶接は、オペレーターがノズルを通過するガス速度と温度の両方を容易に変更できるため、最も高い柔軟性を提供します。
ロボット溶接の用途
時間節約メリットと高生産性により、ロボット溶接は金属および重工業、特にスポット溶接とレーザー溶接を採用する自動車産業で重要になっています。
曲面を持つ短い溶接や、溶接プロセスの継続的なシフトと変更を必要としない反復可能で予測可能なアクションに最適です。外部軸の助けを借りれば、造船業界のような長い溶接にも適しています。
ロボット溶接は主に効率と数量が不可欠な大量生産で使用されますが、プログラムをあらゆるニーズに合わせて作成でき、ロボティクスを小規模甚至はワンオフ生産でも高いコスト効率を維持しながら活用できます。
ロボット溶接 vs 手動溶接
手動溶接は現代製造でも依然として地位を占めています。使用する溶接スタイルを迅速に変更する専門家が必要なプロジェクトでは、手動溶接が最良の選択です。プロの溶接工は即座に作業を変更できますが、ロボットは不確実な状況にそれほど素早く適応できません。
手動溶接が多くの企業で依然として必要なプロセスであるため、プロの溶接工が近い将来に消えることはありません。実際、上記の熟練溶接工不足により、認定保有者はロボットに投資する複数の企業があっても容易に仕事を見つけられます。
手動溶接工をロボットで置き換えても、AWSの認定ビジネスがなくなるわけではありません。ほとんどのロボット溶接機オペレーターは、この分野のロボティクス側で認定を保持する必要があり、AWSもそのための認定を提供しています。溶接を知るロボティクス専門家がいることで、プロジェクトが可能な限り迅速かつコスト効率よく完了するよう適切にプログラミングされます。
ロボット溶接動画
製造プロセス
- 固相溶接の原理、種類、用途、メリット・デメリットを徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- 摩擦攪拌接合(FSW)とは?原理、工程、メリット、用途を徹底解説
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説
- ロボット溶接とは?仕組み、メリット、用途、手動溶接との違いを徹底解説
- スプレー溶接完全解説:プロセス、技術、安全性
- 生産ニーズに最適なロボット溶接プロセスと設備の選び方
- ロボット溶接最適化:プログラミング課題を克服する実証済みベストプラクティス
- RPA(ロボティック・プロセス・オートメーション)とは?メリットと産業変革の全貌
- ロボット溶接セル完全ガイド:構成要素、導入メリット、選定のポイント