



マグネシウムTIG溶接:プロが教える6ステップ完全ガイド
マグネシウム溶接は、私が知る多くの溶接工が挑戦したがらない作業です。マグネシウムは過度に加熱すると発火し、一度火がつくと消火は極めて困難です。
マグネシウムの発火点は883°F(約473℃)、燃焼温度は4,000°F(約2,200℃)に達します。この熱は水や二酸化炭素さえ燃料に変えてしまうため、マグネシウム溶接を試みる人は少ないです。
マグネシウムTIG溶接:6つのステップ
細かい話の前に、まず手順を確認しましょう。マグネシウムをTIG溶接で正しく溶接するためのステップバイステップ手順です。
ステップ1:母材の特定
すべての金属は見た目が似ているため、何の金属か判断するのはしばしば困難です。特にアルミニウムとマグネシウムは構造的にも視覚的にも非常に似ているため、区別が難しいです。
これが大きな問題です。マグネシウムTIG溶接とアルミニウムTIG溶接の方法は完全に異なります。間違った方法を適用すると、大惨事を招く可能性があります。
「大惨事」は言い過ぎかもしれません。しかし、これら両金属がどれほど貴重かを考えると、無駄にするのは惜しいです。独自の特性を持ち、ほとんどの航空宇宙設計の不可欠な部分です。
時々見かけるヘリコプターや飛行機の内部ギアやフレームワークの重要部分は、アルミニウムとマグネシウム合金で作られています。なぜか?軽量で強靭な構造的完全性を持つからです。
だからこそ、溶接前に必ず母材を確認すべきなのです。
心配無用。いくつかの超簡単なトリックでどちらの金属か簡単に見分けられます。それについては後ほど詳しく説明します。まずは実際の溶接メカニズムを見ていきましょう。
ステップ2:合金組成の特定
アルミニウムかマグネシウムかを特定するだけでは、TIG溶接では不十分です。金属の合金組成も徹底的に確認する必要があります。
マグネシウムは本質的に高反応性金属のため、自然界では遊離状態でほとんど見つかりません。その結果、常にアルミニウム、亜鉛、ジルコニウム、トリウムなど他の金属と混合されています。これらの特殊な組み合わせがマグネシウム合金です。
自然界にはいくつかのタイプのマグネシウム合金があります。作業中のベースピースが純マグネシウムの可能性もあります。稀ですが不可能ではありません。
したがって、溶接ピースをマグネシウムと特定した後、次の仕事は正しい合金を特定することです。これは次のステップを直接決定する非常に重要なステップです。
アルミニウムとマグネシウムで同じ溶接方法が使えないのと同様、合金でも同じことが言えます。合金組成では、後工程で充填金属を使用する必要があります。
結合金属によって充填金属の選択が変わります。これらすべての充填金属が同じ温度に耐えられるわけではありません。したがって、予熱前にどの合金組成で作業するかを知ることは極めて重要です。
実際には加熱温度だけでなく、適切な電圧設定と電極タイプもわかります。これら2つの要素が溶接や金属・鉱物の切断でいかに重要かは言うまでもありません。
では、正しい合金組成をどうやって特定するか?元の製造元に問い合わせれば適切な情報が得られるはずです。彼らがその合金を提供したので、あらゆる履歴を持っているはずです。
その履歴は、合金タイプの特定だけでなく、適切な機器の選定にも役立ちます。すべての溶接材料には、何を使うべきか、何を使うべきでないかを指定するガイドラインが付属しています。開始前にそれらの指示を徹底的に読む必要があります。
しかし、避けられない理由で製造元に連絡できないこともあります。その場合、合金組成を適切に特定するのは 훨씬 더 어려워집니다。しかし、スキルがあれば不可能ではありません。
適切な指示なしでマグネシウム合金を特定する主な障害は、実験用のアクセス可能なピースを見つけることです。大規模に実験すると、溶接ピースの大部分を破壊してしまう可能性があります。
そのため、容易に実験できる消耗ピースを探すことが重要です。メインの塊と一緒にスクラップ(断片)があればベストです。なければ、実験を続けるために小さな部分を切り出す必要があるでしょう。
このような実験には、強度重量比の測定、化合物の分子量の差異などが含まれます。また、各合金が特定の化合物とどう反応するかを確認するためにいくつかの反応を実行することもできます。
総じて、溶接工が備えておくべきかなり基本的な知識です。しかし、正しく覚えるのに助けが必要なら、米国溶接協会(AWS)に連絡できます。
彼らは溶接工が直面するあらゆる状況を助ける溶接ハンドブックのライブラリ全体を所有しています。溶接プロセスで突然行き詰まったら、これらのハンドブックの助けを借りてください。
ステップ3:溶接エリアの確認
金属と合金の問題がすべて解決したら、いよいよ実際の溶接に進みます!マグネシウムを溶接準備する最初のステップは、特定の溶接エリアを確認することです。
これにより、溶接金属の該当部分を清掃・適切に準備できます。そうすれば、どの部分を作業し、どう体系的に進行するか明確な見通しが立ちます。要するに、後の処理期間であなたを導く小さな地図のようなものです。
経験豊富なら頭の中でマインドマップを作成できます。または、金属マーカーで後で作業するエッジの周りを囲むだけでもOKです。普通のボードマーカーでも一時的な地図として使えます。
永久マーカーやそれに類するものは使わないでください。望ましくない化学反応(不動態腐食など)を引き起こす可能性があります。また、簡単に拭き取れないなら別の手間が増えます。なので、一般的にそういったマーカーは避けるのがベストです。
ステップ4:溶接エリアのグラインディング
作業エリアを選んだら、本格的な作業開始です。溶接手順の重要なステップであるエリアのグラインディングを開始できます。これにより、エリアを削り下げたり、ベース全体にビードを敷いたりできます。
しかし、グラインディングの代わりに大胆に表面を割る溶接工もいます。それから亀裂を充填金属やマグネシウムビードで埋めたり覆ったりします。しかし、単純なグラインディングほど確実ではないため、その道はお勧めしません。
多くの人が反対するかもしれませんが、グラインディングは表面を割ることより実際には優れています。大胆に割ると、表面のすべての点に均等な力を保証できません。その結果、一部は深く砕けすぎ、他はそうでもありません。
一方、グラインディングなら均等な圧力分布の可能性が高まります。すべての表面点がほぼ均等にヒットし、目に見える不規則性がありません。
さらに、グラインディングから始めるとベースの充填が容易です。前述の通り、割ると不適切な開口が生じます。マグネシウムは最軽量構造金属なので、大きな隙間をうまく埋められません。
表面のみがなんとなく埋まり、それ以外はあまり埋まりません。金属が軽すぎるためです。これは構造的なアンバランスを生み出します。長期的には溶接ピースにとって良くなく、脆弱になります。
一方、グラインディング後はすべての隙間が寸法的にほぼ等しいため、充填が容易です。充填金属が余分な労力なしで隅々まで到達できます。その結果、ベースにしっかり結合し、構造的に健全になります。
ステップ5:時間の適切な活用
溶接には大量の集中力と、それに伴う大量の時間が必要です。誰もが手順を面倒で時間がかからないようにする方法を探します。そこで大きな間違いを犯します。速く作業しようとして、作業品質を妥協させてしまうのです。
また、特定のステップを完全にスキップしてしまい、完全な失敗を招く場合もあります。そうすると、溶接ピースが破壊されるだけでなく、プロセス全体を最初からやり直す羽目になります。結果として、実際には2倍の仕事をすることになります。
教訓 — 100%確実でないチートは使わないこと。また、いかなる状況でも作業自体を妥協しないこと。最初の数回はミスするかもしれませんが、それは完全にOKです。
しかし、溶接品質を下げるショートカットを意図的に使うことは完全に推奨しません。構造物がどれだけ構造的に健全かは、溶接品質と直接相関するからです。なぜグラインディングを推奨し、単なる表面割りを推奨しないか、おわかりいただけたでしょうか?
まさにそうです。割る方が時間と労力は少なくて済みますが、長期的には信頼できる方法ではありません。だからこそ、グラインディングは時間がかかり高い集中力を要しますが、唯一の道なのです。
しかし、グラインディング手順の時間を短縮する試行錯誤された方法は確かに存在します。長年にわたりプロの溶接工がこれらの方法を複雑に試し、徐々にグラインディング期間を短縮するよう完成させてきました。
例えば — グラインディングに粗目カーバイドバーを使用します。そうすれば、1回のグラインディングで十分なスペースをカバーできます。小さなバーを使うとグラインディング対スペース比が増え、ずっと長くかかります。
また、グラインディング開始前に数分かけて金属を徹底的に清掃します。マグネシウムは軽量構造のため実際にかなり多孔質です。事前に清掃しないと、グラインディング中にナビゲートするのが困難になるかもしれません。
クロム酸溶液で金属を徹底的に速やかに清掃できます。清掃液に含める成分は以下の通り:
- クロム酸(24オンス)
- 硝酸ナトリウム(40オンス)
- フッ化カルシウム(1/8オンス)
- 水(50/60オンス)
基本的に、1ガロン(約3.78リットル)この特殊清掃液を作るのに十分な水を使います。この量で金属を完全に浸して徹底的に清掃できます。約1時間浸けて効果を確実にします。
反応を速めたい場合は、ここに素晴らしいヒントがあります。溶接金属を適切なオーブンで数分間予熱します。高温が全体反応速度を大幅に加速します。
その結果、予熱したマグネシウムピースに調合液を塗布すると、はるかに速く清掃されます。ただし、保護用手袋とゴーグルを着用してください。調合液はかなり腐食性です。また、加熱したマグネシウムを直接扱わないでください。
ステップ6:隙間の充填
最後に、グラインディングで生じた隙間を充填金属で埋めます。この部分には複数の充填金属を使用できます。しかし、ほとんどの溶接工はAG 92 A充填ロッドをこの目的で使用しています。
このロッドが使われる理由は、一般的にオールラウンドな充填材だからです。溶接中にこれで間違えることはほぼありません。また、かなりリーズナブルな価格です。
いずれにせよ、溶接エリアを加熱する際、マグネシウムは容易に加熱されることを覚えておく必要があります。800〜830°F(約427〜443℃)で溶け始め、1200〜1300°F(約649〜704℃)まで上がります。
したがって、溶接開始前に温度を適切に設定してください。この温度では反応性ガスや金属が発火するため、不活性ガス、できればアルゴンをバッファーとして使用してください。もちろん、マグネシウム溶接には交流を使用することを忘れないでください。
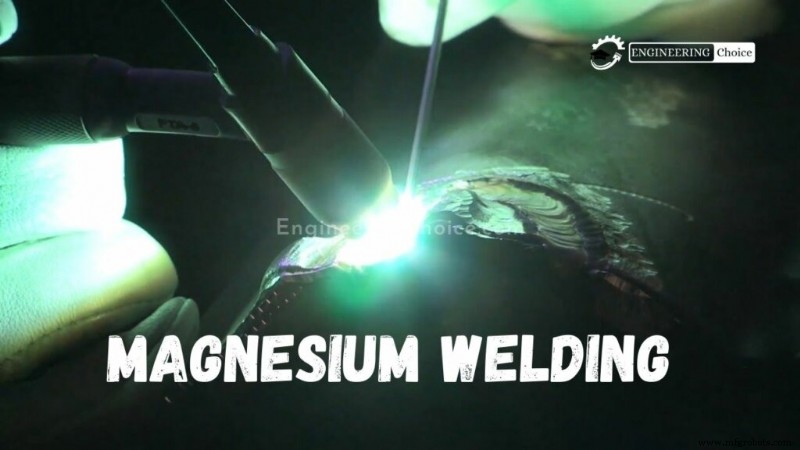
マグネシウムTIG溶接の追加安全注意事項
マグネシウムは裏切りやすく難しい金属です。理由は以下の通り:
- マグネシウムは可燃性金属で、一度火がつくと4,000°Fで燃焼し、H2Oの分子結合を破って酸素を放出し、即座に火の燃料に変える。CO2も同様。マグネシウム火災を消す唯一の選択肢は、砂、セメント粉末、またはOSHA推奨のD級消火器で酸素を遮断することが多い
- マグネシウムは多孔質金属で、微視構造が微細な孔で満たされている。マグネシウム鋳造が機械部品に広く使用され、固有の多孔性により、マグネシウム鋳造は大量の油を吸収することが多い。これは火災リスクを高め、確実な溶接のために金属と良好な接触を得るのを困難にする
- マグネシウムはアルミニウム同様、様々な合金があり、時には亜鉛合金のことも。両金属とも表面に酸化皮膜を形成し、時々2つの金属を識別しにくくする
- マグネシウムは可燃性のため、グラインディングと清掃で出る削り屑が容易に発火する。グラインディングと溶接準備後、作業場を拭き掃除し、床を掃くのが良い習慣。迷走アークや火花で火災にならないよう
- 熱処理で強度向上されたマグネシウム合金(アルミニウム同様)は、過熱に敏感。これらの合金を過熱すると材料強度が低下する
マグネシウム鋳造溶接のヒント
- アセトンとカーバイドバーで可能な限りきれいに清掃…ロードアップしない粗目バーを使用
- 多く場合、充填ロッド選択はマグネシウム合金母材の組成に基づく文書化された手順で決まる…しかし選択肢があるならAZ101充填ロッドを使用
- 厚肉部は約300°F(約150℃)で予熱
- アルミニウムと同じTIGマシン設定を使用、ただしアルゴン/ヘリウム50/50混合が大きな違いを生む
- アークを点火し、ギリギリパドル(溶融池)ができるまでアンペア数を上げる。きれいにパドルしないなら止めて、バー、ワイヤーブラシ、繰り返してきれいにパドルするまで続ける
- 油がこの材料の孔に入り込み、きれいに溶接できるまで油を出し切るのに時間がかかることがある
- アルミニウムよりはるかに近いアーク長を使用…近すぎると思うくらい近く
- 小さなビードで溶接し、90度エアグラインダーとカーバイドバー、ステンレスワイヤーブラシでビード間を清掃
マグネシウム溶接動画
製造プロセス
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 溶接検査・試験の総合ガイド:検査手法・検査員資格・合否基準
- 自動車保険を5ステップで賢く安く契約する方法
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アルミニウム溶接マスターガイド:難易度の理由から工法選定・コツまで徹底解説
- マグネシウムTIG溶接完全ガイド:安全・確実な6ステップ手順
- ニッケル合金溶接のマスター:エキスパート技術とヒント
- 銅溶接のエキスパートガイド:技術、ヒント、ベストプラクティス
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック