



エクソサーミック溶接完全ガイド:プロセス、用途、メリット
エクソサーミック溶接とは
エクソサーミック溶接は、エクソサーミックボンディング、サーメイト溶接(TW)、サーメット溶接とも呼ばれ、溶融金属を用いて導体を永久的に接合する溶接プロセスです。
エクソサーミック溶接は、銅-鋼、銅-銅などの同種金属の接合に使用されるプロセスです。エクソサーミック反応を利用して、2つの部品間に分子結合を形成します。
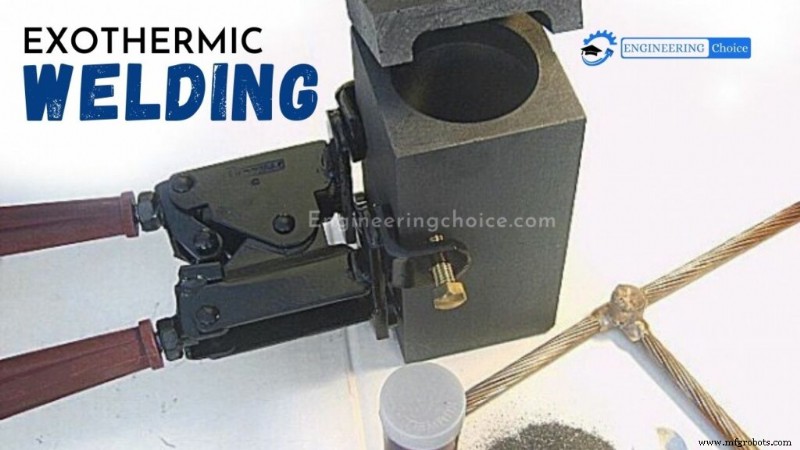
接合は、専用設計のグラファイトモールド内で生成されます。溶接には、金属を加熱するためのサーメイト(粉末金属)のエクソサーミック反応を利用します。簡単に言えば、エクソサーミックプロセスは熱を放出する化学反応を伴い、外部熱源を必要としません。熱を生み出す化学反応は、アルミニウム粉末と金属酸化物の間のアルミノサーミック反応です。
エクソサーミック溶接プロセス
エクソサーミック溶接のプロセスは、外部熱源や電源を一切必要とせず、銅-銅または銅-鋼の電気接続を行う方法です。このプロセスでは、特殊な溶接材料を耐高温モールドに入れ、着火します。
粒子の着火プロセスにより、最大1400℃の極めて高い熱と溶融金属(エクソサーミック反応)および溶融スラグが生成されます。この液体銅金属が溶接キャビティに流れ込み、利用可能な空間をすべて満たし、溶接を完了します。
その後、溶接を冷却・凝固させてからモールドから取り出します。モールドはブラシで簡単に清掃すれば、次の溶接の準備が整います。この一連のプロセスはわずか数秒で完了します。
エクソサーミック溶接接続は、既知のあらゆる機械的または圧力タイプの面接触コネクタよりも性能が優れた永久接続を生み出します。分子結合が生成されるため、エクソサーミック溶接接続は、設置寿命を通じて緩むことも抵抗値が増加することもありません。
特徴
- 導体自体より優れた電気伝導性を持つ
- 酸化腐食せず、経年劣化せず、ガルバニック腐食に耐性がある
- 繰り返しの電気放電に耐えられる
- 抵抗値が決して増加しない
- 導体自体より高い機械的・圧縮強度を持つ
- 永久溶接と低抵抗接続を提供し、アース工事での長寿命・信頼性のある結果に不可欠
銅ケーブル間だけでなく、銅被覆鋼アースロッド、真鍮、ステンレス鋼、銅製メタリックピース、テープの溶接など、最も一般的な接合を保証します。
エクソサーミック溶接が使用される場面
エクソサーミック溶接は、銅導体を永久的に接合するために最も一般的に使用されます。銅を亜鉛メッキケーブルに接合する唯一の許容手段です。ステンレス鋼、鋳鉄、鋼、真鍮、青銅などにも使用可能です。異種金属を接合する場合、エクソサーミック溶接は良い選択肢です。
エクソサーミック溶接の手順
ステップ 1: エクソサーミック溶接製品を扱う際は、常に保護用安全メガネと手袋を着用してください。
ステップ 2: 作成する接続タイプに適したすべての材料と機器/アクセサリを準備します。典型的な溶接システムには、グラファイトモールド、ハンドルクランプ、溶接材料、モールド清掃用天然毛ブラシ、導体清掃/準備用ワイヤーブラシ、着火用フリントイグナイター、プロパントーチが必要です。グラファイトモールドが摩耗や破損していないか確認し、溶融溶接金属の漏れを防ぎます。
ステップ 3: 親指ネジの向きが正しい向きで、ハンドルクランプを予め穴あけされた穴にスライドさせます。クランプの親指ネジをモールドに締め付け、グリップを閉じてモールドをしっかりロックします。ハンドルクランプの締め付け/緩めを調整します。
ステップ 4: 溶接する材料(ケーブル、ロッド、テープ)をセットに含まれるブラシで清潔かつ乾燥させます。これにより酸化層と表面不純物が除去されます。グラファイトモールドも湿気を吸収するため、ガス溶接トーチで予熱して多孔性溶接を防ぎます。最初の溶接後、次の溶接が15分以内に行われる場合は、前回生成された熱が保持されるためモールドの再加熱は不要です。
ステップ 5: 導体をモールドに配置し、ハンドルクランプを閉じて反応中の材料漏れを防ぎます。
注意: 2本の導体の間にわずかな隙間がある場合、導体が出ている箇所にシーリングコンパウンドを塗布してください。そうでないと、溶接時に粉末が炎として飛び散り、不適切な接合になります。
ステップ 6: タップホールを金属ディスクで塞ぎます。溶接混合物パッケージの内容物を空にします。
ステップ 7: 起動粉末の50%をエクソサーミック溶接粉末の上に空ける(混ぜず、散布するだけ)し、モールドの口を閉じ、残り50%の起動粉末をモールド口の上部にある小さな穴の近くに振りかけます。
ステップ 8: モールドの上部/側面に延ばした起動粉末をフリントイグナイターで着火します。一度始まると反応は3〜4秒で完了し、この間はモールドから離れて待機することを推奨します。
ステップ 9: 接合後少なくとも2分経過したら、ハンドルグリップを外してモールドを開きます。 モールドを接合部から取り外し、スラグを清掃します。開けたら、モールドに付着したスラグを適切なツールで清掃し、キャビティをきれいにします。モールドはすでに温まっているため、再加熱なしで再使用可能です。
メンテナンスと保管
- モールドは通常、現場条件で50〜60回の接合に耐える
- 機器は壊れやすいため、使用中は慎重に扱う
- モールドの清掃は、溶接プロセス後、モールドが十分に冷えてから適切なブラシ/ツールで行う。熱いモールドの清掃は避ける
- キャビティ清掃は、損傷/欠けを避けるため慎重に行う
- 作業完了後、モールドを内外ともによく清掃し、柔らかい布で拭いてから気泡緩衝材で包んで保管する
- モールドと溶接粉末は常に涼しく乾燥した場所に保管
- すべてのツールとアクセサリは再利用のために保管前に清掃
用途
エクソサーミック溶接は通常、銅導体の溶接に使用されますが、ステンレス鋼、鋳鉄、一般鋼、真鍮、青銅、モネルなど幅広い金属の溶接に適しています。特に異種金属の接合に有用です。
優れた電気伝導性と短絡パルスに対する高い安定性のため、エクソサーミック溶接は、米国電気工事基準(NEC)第250.7条で、接地導体とボンディングジャンパーのオプションの1つとして指定されています。
これは推奨される接合方法であり、実際に銅を亜鉛メッキケーブルに接合する唯一の許容手段です。
NECはこのようなエクソサーミック溶接接続をリスト化やラベル表示を要求しませんが、一部のエンジニアリング仕様では、完了したエクソサーミック溶接をX線装置で検査することを要求しています。
エクソサーミック溶接は他の溶接形式より高い機械的強度を持ち、優れた耐食性があります。繰り返し短絡パルスにさらされても高度に安定し、設置寿命を通じて電気抵抗が増加しません。
エクソサーミック溶接動画
製造プロセス
- 抵抗突起溶接の基礎:プロセス・メリット・用途を徹底解説
- CNCタッピング完全解説:高精度ねじ切りの準備・操作・工具管理・最新技術
- 片面スポット溶接機:主要機能とメリット
- 電気融着溶接機の用途とメリット
- フラッシュ溶接解説:強力な製造技術のクイックガイド
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- 電子ビーム溶接(EBW)とは?原理、工程、メリットを徹底解説
- ロボット溶接とは?仕組み、メリット、用途、手動溶接との違いを徹底解説
- 銀ロウ付け(銀ろう接)とは?プロセス、材料、用途を徹底解説
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- スプレー溶接完全解説:プロセス、技術、安全性