



鋳鉄溶接の極意:実証済みテクニックと専門家のコツ
鋳鉄溶接が難しい理由
鋳鉄の炭素含有量は2〜4%と、一般的な鋼の約10倍に達します。溶接時、この炭素が溶接金属や熱影響部(HAZ)に移行し、脆性と硬度が上昇。結果として溶接後の割れを招きやすくなります。
鋳鉄は鉄と炭素に加え、Mn、Si、Cr、Ni、Cu、Moなどが含まれ、硫黄やリンも鋼より多く含まれるため、割れずに溶接するのは困難です。
主な種類はグレー鋳鉄、ホワイト鋳鉄、ダクタイル(球状黒鉛)鋳鉄、マレーブル鋳鉄で、溶接性は大きく異なります。ホワイト鋳鉄以外は溶接可能ですが、炭素鋼より難易度が高いです。外観や破面色である程度判別できますが、確実な見分けには成分分析や金相検査が必要です。グレー鋳鉄が最も一般的で、初心者が挑戦すべき唯一の種類と言えます。
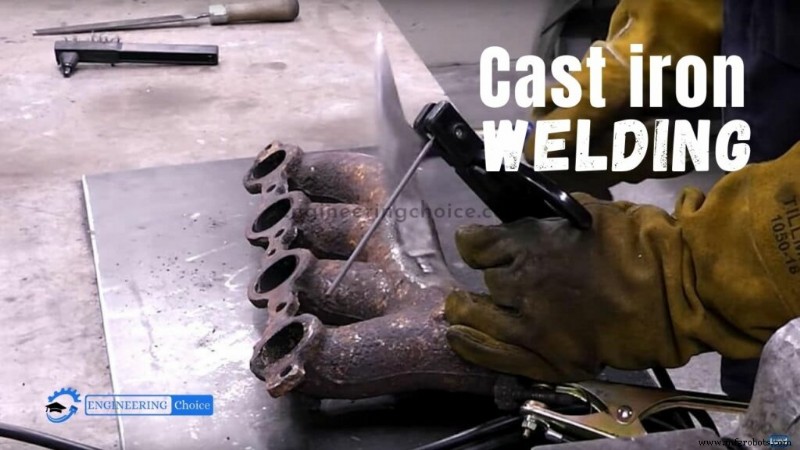
溶接前の4つの重要ステップ
- 鋳鉄の種類を特定する:グレー、ホワイト、ダクタイル/マレーブルの違いを理解し、溶接可否を判断。
- 鋳物を徹底洗浄:塗装、油、グリース、異物を完全除去。溶接部に熱を加えて浸込ガスを追い出すのも有効。試し溶接で気孔が出るなら再清掃。
- 適切な予熱温度を選定:熱応力による割れ防止の鍵。予熱→低熱入力→緩冷却の3ステップで熱勾配を最小化。予熱が困難なら低融点ロッド・低熱入力プロセスを採用。
- 最適な溶接工法を選択:MMA、FCAW、MAG、TIG、ガス溶接など多彩だが、緩やかな加熱・冷却を可能にする工法が望ましい。
代表的な溶接工法と電極選定
1. 手溶接(MMA/SMAW)
鋳鉄溶接の標準的工法。電極は鉄系とニッケル系に大別。鉄系は色合わせ・微小補修向け、ニッケル系は延性が高く予熱温度を下げられるため最も推奨。
2. MAG溶接
ニッケル系ワイヤ+Ar 80%/CO₂ 20%が標準。ブレージングワイヤは母材より弱いため非推奨。
3. TIG溶接
美しい仕上がりだが、局所加熱が強く割れリスク大。熟練者向け。
4. ガス溶接(酸素アセチレン)
鋳鉄用・銅亜鉛用電極が使用可能。酸化防止(白鋳鉄化防止)のため、溶接棒は溶融池で溶かすのが鉄則。
5. ブレージング(ろう付け)
母材を溶かさず低融点フィラーで接合。母材への影響最小だが、表面清浄度が極めて重要。フラックスで酸化防止・濡れ性向上を図る。
予熱なし溶接(コールド溶接)の手順
大型鋳物などで予熱不可の場合:部品を約38℃(手で触れる温度)まで温め、約25mmの短いビードを重ね、溶接後すぐピーニング(金槌で叩く)して応力緩和。水や圧縮空気で急冷せず、自然冷却。ビード終端は必ず埋め、並行ビードの端を合わせない。
フィラーワイヤ・電極の選び方
- 99%ニッケルロッド:最高品質、機械加工可能、低〜中リン鋳鉄に最適。高価。
- 55%ニッケルロッド:コスパ良好、機械加工可能、熱膨張係数が低く融合線割れしにくい。鋳鉄-鋼接合に最適。
- スチールロッド:最安だが硬く機械加工不可。色合わせ向け、汚れに強い。
- ブレージング青銅:酸素アセチレンまたはTIGで使用。割れリスク低く、母材特性を変えない。
溶接面の清掃とピーニング
油分浸透が激しい鋳鉄にはMG-289等の専用消耗材が有効。ピーニングは軟らかい溶接金属を叩いて収縮応力を緩和するが、過信禁物。根本は予熱と緩冷却。
予熱派 vs コールド派?
熟練工は必ず予熱派。予熱は内部応力を確実に低減し、見えない割れも防ぐ。コールド溶接は表面割れがなくても残留応力が残り、後から割れるリスクがある。重要構造物では予熱が鉄則。
製造プロセス
- アルミニウム溶接マスターガイド:難易度の理由から工法選定・コツまで徹底解説
- 鋳鉄溶接のエキスパートガイド:強力で耐久性のある接合のための実証済みテクニック
- ニッケル合金溶接のマスター:エキスパート技術とヒント
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- 黒鉄管溶接の完全ガイド:専門家による包括的解説
- 銅溶接のエキスパートガイド:技術、ヒント、ベストプラクティス
- ブレーキキャリパーの理解:機能、種類、メンテナンスのヒント
- ディスクブレーキの仕組み:完全でわかりやすいガイド
- クラッチのメカニズム:産業向け包括ガイド
- 鉄系金属を徹底解説:特性、種類、用途
- 鍛鉄 vs 鋳鉄: 主な違いを徹底解説