



フラックスコアードアーク溶接(FCAW)完全ガイド:プロセスと用途
フラックスコアードアーク溶接(FCAW/FCA)とは?
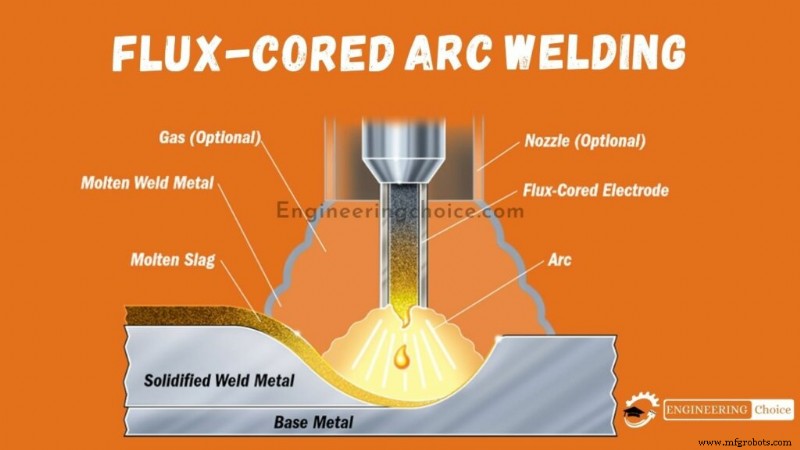
フラックスコアードアーク溶接(FCAWまたはFCA)は、半自動または自動のアーク溶接プロセスです。FCAWでは、フラックスを含む中空の連続供給消耗電極(ワイヤ)と、定電圧(または稀に定電流)の溶接電源が必要です。
外部シールドガスを使用する場合もありますが、多くはフラックス自体が大気からの保護ガスと溶融スラグを生成し、溶融金属を保護します。このプロセスは、高速溶接と携帯性に優れ、建設現場で広く採用されています。
「デュアルシールド溶接」とも呼ばれるFCAWは、MAG溶接(メタルアクティブガス溶接)と類似しており、連続ワイヤ電極、定電圧電源、同等の装置を使用します。
1950年代に手溶接(MMA/スティック溶接)の代替として開発され、連続ワイヤ電極の採用によりMMAの制約を克服しました。
通常、MAG溶接と同様のシールドガスを用いますが、無ガス(セルフシールド)でも施工可能です。MAG溶接よりも生産性が高いのが特長です。
フラックスコアードアーク溶接の仕組み
電気アークの熱で母材とワイヤを溶融・融合させます。アークは母材と中空のフラックス入りワイヤの間に発生し、両者が溶けて溶接継手を形成します。
MAG溶接と似ていますが、FCAWはフラックス充填のチューブラ電極を使用する点が異なります。シールド方法により2タイプに分類されます:
- 外部シールドガスを使用するタイプ
- フラックスコアのみで溶接部を保護するタイプ(無ガス)
外部ガス(通常はCO₂またはAr/CO₂混合ガス、最も一般的なのはAr 75% + CO₂ 25%)は溶融池の酸化を防ぎ、フラックス由来のスラグも保護膜となります。この二重保護から「デュアルシールド」と呼ばれ、主に構造用鋼の溶接向けに開発されました。
同条件下では、MMAやMAGよりも安定した機械的特性と少ない欠陥で溶接でき、連続ワイヤ供給により高い生産性を実現します。ただし、ガスシールドタイプは風の影響を受けやすく、屋外作業では無ガスタイプが有利です。
無ガスタイプは、ワイヤ内のフラックスが燃焼してシールドガスを発生し、スラグで溶融金属を覆うため、風雨のある屋外でも容易に施工でき、携帯性に優れます。
主な用途
- 造船業:大幅な人件費削減
- 建設業:構造物溶接全般
- 機械工業:各種機械部品の製造・修理
- 炭素鋼、合金鋼、ステンレス鋼、デュプレックス鋼に対応
- ハードフェーシング(肉盛り)・表面処理
FCAWのメリット・デメリット
メリット
- シールドガスの供給方法が選べる(外部ガス/無ガス)
- 全姿勢溶接が可能
- 無ガスワイヤなら風の強い屋外でも作業可能
- 高い堆積率(デポジションレート)
- 気孔(ポロシティ)の発生が極めて少ない
- 母材の清掃作業が少なくて済む
デメリット
- スラグが発生し、溶接後に除去が必要
- 発煙量が多く、作業者の健康リスクあり
- ワイヤコストが比較的高い
- 装置・プロセスが複雑で高コスト
- スパッタが多い
フラックスコアードアーク溶接 動画
製造プロセス
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- フラックスコアードアーク溶接(FCAW)完全ガイド:原理、二重シールド、メリット・デメリット
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- カーボンアーク溶接:プロセス、機器、現代的応用
- サブマージアーク溶接(SAW)完全ガイド:原理から応用まで
- 溶接電極の完全ガイド:種類・用途・選び方・AWS分類コードの読み方
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット
- アルミニウムガス溶接完全ガイド:技術・コツ・安全対策
- 非鉄系金属を徹底理解:包括的ガイド