



黒皮鋼管溶接のプロフェッショナルガイド:成功へのステップ
黒皮鋼管とは?
製造工程で表面に生成される酸化鉄(黒皮)により黒色を呈する普通鋼管。シームレス構造で、プロパンガス・天然ガス配管、スプリンクラー配管に広く使用。ねじ込み継手と豊富なサイズでDIY・産業用双方で人気。見た目もヴィンテージ/インダストリアル風で意匠性も高い。
黒皮鋼管の溶接可否
溶接可能。素材は「鉄」ではなく「低炭素鋼(マイルドスチール)」。 MIG、フラックスコア、TIG、アーク溶接(スティック)等、鋼材用全工法で溶接可。ただし、継手部品(マレーブル鋳鉄製)は溶接すると破損リスク大。
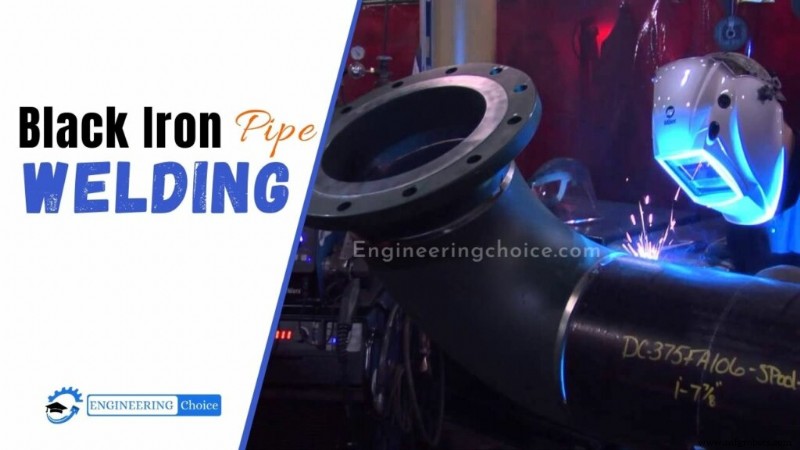
黒皮鋼管の正体とコーティング
鋳鉄と間違われやすいが、材質は低グレード非亜鉛メッキ鋼管。耐食性・強度に優れ、ガス・蒸気・スプリンクラー配管に標準採用。「黒皮鋼管」は総称で、ASTM A53が炭素鋼管仕様として規定。
表面の黒皮(酸化鉄)は耐食性向上に寄与。さらにコールタールエナメル、ラッカー、油等の追加コートで防錆強化される場合も。
溶接時の安全性
亜鉛メッキでないため、有毒酸化亜鉛ヒュームの心配なし。通常の溶接安全対策で十分。ただし、黒皮・ミルスケール・工場コート(内外面)を除去してから溶接すればヒューム低減・溶接品質向上。換気と防塵マスク着用は必須。
黒皮鋼管溶接のリスクと対策
- 感電:機器不良、湿気・汚れ、保護具越しの漏電等。定期点検と乾燥環境維持。
- ヒューム/ガス:亜鉛ヒュームは無いが、一般的な溶接ヒューム・ガス対策(局所排気、呼吸保護具)必須。
- 身体損傷:高圧ガス、高温、火花、飛散物。遮光面、革手袋、エプロン、安全靴で保護。ミルスケール除去と換気は品質・健康両面で重要。
黒皮鋼管溶接 手順書
- 管と接合相手を清掃・脱脂し、強固にクランプ固定。
- アーク溶接機(スティック溶接)で高熱発生、両金属を溶融融合。
- 安全装備着用後、継手部で試し溶接し溶け込み確認。
- 継手山に沿ってトーチ/電極進行、必要に応じて姿勢変更し均一ビード形成。
- 冷却後、ワイヤブラシでスラグ・スパッタ除去、表面仕上げ。
正しい工具・手順で短時間にプロ級の溶接が可能。
結論
表面処理(黒皮・油・汚れ除去)が最重要。低炭素鋼ゆえ溶接性は良好で、平均的スキルでも対応可能。ただし、ガス配管等の法令適用案件では、コード・資格要件を厳守のこと。
製造プロセス