



板金レーザー切断マスターガイド:プロセス、メリット、デメリット、産業応用
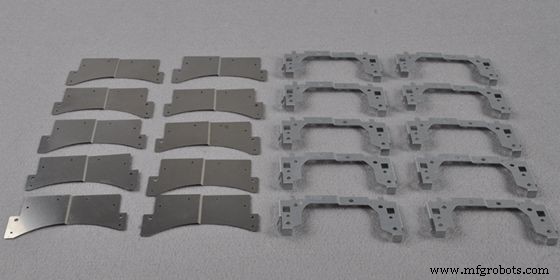
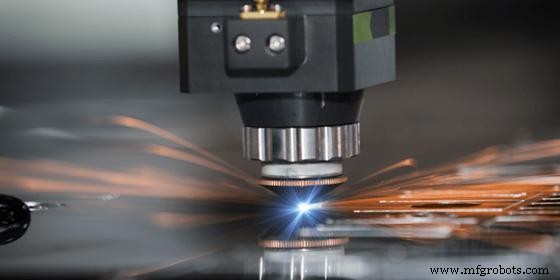
切断加工は製造分野における部品製造の不可欠な工程です。金属加工の主要技術の一つが板金レーザー切断です。金属、合金、非金属の切断に適しています。 板金レーザー切断は、レーザー光ビームをワークに照射し、材料を溶融・気化させて所望の形状を得る熱切断プロセスです。この技術は板金切断において最も効果的な手法の一つです。 本記事では、板金レーザー切断を活用する前に知っておくべき必須情報を提供します。早速本題に入りましょう。 減法製造プロセスは、部品製造のための材料改質に不可欠です。板金レーザー切断は、ワークから部品を切り出し・除去する標準的な手法の一つです。この技術ではレーザービームを用いて材料を切断します。 レーザー切断技術はコンピュータ数値制御(CNC)技術で稼働し、その比類なき精度を支えています。CNC切断またはレーザー切断作業の前に、オペレーターは設計やパターンを詳細に記述したコードやプログラムをコンピュータに入力する必要があります。 レーザー切断は、レーザービームで金属・合金を溶融させ、滑らかでシャープな切断を実現します。レーザー切断プロセスは、同期して働く2つの動作で構成されます。 第一に、材料が集光レーザービーム(切断を引き起こすエネルギー)を吸収します。第二に、レーザーと同心円上にある切断ノズルが、切断に必要なプロセスガスを供給します。このガスは加工ヘッドを蒸気と飛散物から保護し、切断幅(カーフ)から余分な材料を除去する役割を果たします。 板金レーザー切断には本質的に3つの方法があります。 レーザービーム溶融切断は、主に窒素などの不活性ガスを使用します。低反応性のプロセスガスが材料の切断隙間を連続的に気化させます。溶融材料が除去される際、不活性ガスが切断エッジでの酸化を防ぎつつプロセスに干渉しません。 この切断法は、高い審美性と少ない仕上げ加工が要求される、平らで薄いアルミニウム合金板とステンレス鋼板の切断に適しています。 名称の通り、レーザービーム昇華切断は材料を蒸発させます。他のレーザー切断プロセスのように材料を溶融させるのではなく、固体から気体へ即座に変化させます——昇華です。 溶融切断と同様、昇華切断も不活性ガスを用いて材料蒸気をカーフから吹き飛ばします。したがって、切断エッジに酸化物は発生しません。木材、革、繊維など有機材料の切断によく用いられます。 レーザービーム酸化切断は、可燃性ガス(酸素)を用いて溶融材料を押し出します。レーザーがワークを加熱し、材料溶融後に自然発火を引き起こします。酸素ガスは酸化(発熱反応)によって切断プロセスに更なるエネルギーを供給します。 フレーム切断は、軟鋼やセラミックスなどの融解性材料の切断に最適です。酸化性ガスを使用するため、切断面に焼けが生じる可能性があります。プロセスパラメータの適切な最適化により、バリ形成を防止できます。 製造業者は通常、材料切断に3種類のレーザーを使用します。各レーザータイプには固有の特徴があり、特定材料の切断に最適です。以下に3種類のレーザーの概要を示します。 ファイバーレーザー切断機は光ファイバーを用いて切断を行います。非常に高出力を生成し、強力な精密切断を実現します。このレーザーは、「シードレーザー」を特殊ガラスファイバーで増幅した固体レーザーの一種に属します。 これらのレーザーは、金属から合金、木材、ガラス、プラスチックなど非金属まで、ほぼすべての材料切断に適しています。切断以外にも、アニーリングや彫刻などの加工にも最適です。さらに、25,000時間以上の長寿命でメンテナンス頻度が少なく、最も耐久性に優れたレーザーです。 CO₂レーザーは、窒素とヘリウムを主体とする不活性ガス混合物を充填したチューブに電流を流してレーザービームを生成します。効率的でコスト効率が良く、多種材料を高速で切断できるため、最も一般的なレーザー形式です。 しかし、ファイバーレーザーに比べて切断出力が低いため、板金レーザー切断には最適な選択とは言えません。通常、木材、紙、アクリルなど非金属・有機材料の切断に好んで使用されます。 結晶レーザーは、Nd:YAG(ネオジウムドープイットリウムアルミニウムガーネット)またはNd:YVO(ネオジウムドープイットリウムオルトバナデート、YVO₄)結晶からビームを生成します。後者の方が一般的です。 これらの結晶は高い切断出力を持つビームを生成します。しかし、高価で耐久性が低く、半減期は約8,000〜15,000時間です。プラスチック、金属、セラミックスなど非金属の切断に一般的に採用されます。 製造分野における板金レーザー切断のメリットを検証します。 レーザー切断は極めて高い精度を持つため、板金切断に適しています。機械は極めて高い精度で複雑な切断を行う能力を備えています。産業界では、厳しい公差が要求される板金切断の定石技術です。一部のカッターは0.0005インチ(約0.0127mm)精度での精密切断が可能です。これが多くの製造企業で主力技術であり続ける理由です。レーザーで金属部分を溶融除去するため、バリがほとんど、または全く発生せず、清潔で滑らか、シャープなエッジが得られます。 レーザー切断はコンピュータ数値制御(CNC)システムで稼働します。技術オペレーターがプログラムをコンピュータに入力すれば、プロセスは自律的に実行されます。したがって、人的介入と全体的な労力が少なくて済みます。また、誤差の余地がほぼなく、切断効率が向上します。 レーザー切断は材料に反りを生じさせるという誤解がありますが、これは誤りです。レーザー切断の熱は材料の微小部分のみに影響し、公差に影響を与えません。また、レーザー切断プロセスは高速で、レーザーが除去対象部分を瞬時に加熱・溶融させます。したがって、熱が材料の他部分に大きく影響することはありません。ほとんどのケースで、材料の歪みや反りは発生しません。 この減法製造法のもう一つの重要な利点は、広範な材料に対応できることです。銅、アルミニウム、ステンレス鋼、チタンなど、あらゆる材料を容易に切断できます。究極的には、非常に高温のレーザーで材料を溶融させるためです。 確かにレーザー切断機は高価です。しかし、他のCNC工作機械と比較するとコスト効率に優れます。また、「一台で全て対応」——単一のレーザー切断機であらゆる切断作業に対応可能です。異なる切断作業ごとに機械改造は不要です。装置は切断材料と接触しないため、摩擦や表面摩耗がほとんどありません。また、可動部品が少ないため、メンテナンスとサービス要件も少なくて済みます。一般的に、レーザーカッターの運用コストは他の従来製造工具より低減されます。 ほとんどの材料との互換性に加え、プロセス自体が高い汎用性を持ちます。他の装置とは異なり、レーザーカッターはシンプルから複雑な切断、厳しい公差と複雑な設計を要求する切断まで、複数の切断機能に使用できます。この特徴により、ほとんどの産業で優れた選択肢となります。 レーザーカッターは、切断時に材料を効果的に加熱・溶融させるために電力を必要とします。しかし、この切断技術は他の切断工法よりエネルギー効率に優れています。可動部品が少ないためエネルギー要件も少なく、機械の高速動作は切断時間短縮となり、時間とエネルギーを節約します。 板金レーザー切断の主なデメリットは以下の通りです。 レーザー切断機を効果的に使用するには、全機能を理解し、問題を迅速に特定して適切な修正をタイムリーに行える専門家が必要です。装置を正しくセットアップしないと、材料や機械自体を損傷する恐れがあります。レーザー切断サービスを運営するなら、プロフェッショナルの雇用が必須です。 レーザーカッターはほとんどの材料、特に板金との互換性に優れます。しかし、厚板金属を扱う場合は他の切断技術を検討すべきです。ほとんどの製造現場では、レーザーカッターでアルミニウム板最大15mm、鋼板最大6mmまで切断可能です。 レーザー切断は熱で材料を溶融させることを確認しました。機械が各材料を溶融させる際、有害な煙とガスが環境に放出されます。したがって、これらの機械は換気の良い室内で使用することが最善です。 高品質レーザーカッターの調達コストは高額です。2,000ドル以上で、ウォータージェットカッターなど他の切断機のほぼ2倍の価格です。レーザーカッターでビジネスを運営するには、先行投資の覚悟が必要です。 レーザー切断で部品の精度と品質仕様を満たすには、以下のガイドラインに従ってください。 材料選択はあらゆる製造プロセスで不可欠です。最終製品に求める特性によって部品材料を選定します。アルミニウムや亜鉛などの金属板以外にも、プラスチックやその他ポリマーが部品製造の良い選択肢となります。材料選定時に製造業者が重視する特性には、柔軟性、延性、展性、剛性などがあります。 レーザー切断機はベクターファイルのみで動作します。したがって、Adobe Illustratorなどのソフトウェアで設計をベクトル化してください。これらのファイル形式は.ai、.step、.epsなどです。 カーフとは、レーザービームがワークに集光した際に蒸発する材料部分です。部品設計時にカーフを設計に織り込む必要があります。 金属厚はレーザー切断サービスで考慮すべき重要な要素です。金属板が厚いほど、レーザーの貫通が困難になります。 適切な間隔はレーザー切断の最良結果を得るために不可欠です。板金レーザー切断における最小距離は、材料厚と等しくすべきです。例えば、2mm厚の金属板を切断する場合、2mmの間隔を空ける必要があります。 以下はレーザー切断の応用例です。 カート、ベッド、手術器具、整形外科用ピン、ロッドなど、すべてにレーザー切断金属が含まれます。多くの手術器具は現在3Dプリントされていますが、レーザー切断はそれらの製造における定石技術です。 ほとんどのジュエリーデザインには複雑なデザインが含まれ、レーザーカッターで容易に形状化できます。ジュエリーは薄い材料から作られることが多いため、レーザー切断はジュエリー製造に適しています。 レーザー切断板金は、部屋の全体的な見栄えを向上させ、より多くのスペースを創出するルームディバイダーとして最適です。レーザー切断の精度と製造業者の創造性を組み合わせれば、部屋に望むカスタムルックを実現できます。 高い寸法精度により、航空宇宙産業はレーザー切断技術の最も重要なユーザーの一つです。飛行機部品の大半、金属探知機、カート、コンベアなどのデバイスも、製造過程で何らかの切断加工を経ています。 結論として、板金レーザー切断について包括的に理解できたはずです。これは大量製造と高い寸法精度が要求される部品のための先進的製造プロセスです。この手法を自社の製造ニーズに適用すべきか判断できるでしょう。 品質を保証するレーザー切断サービス企業とパートナーシップを組みたいなら、WayKenの板金切断サービスが最適です。当社はISO認証取得企業として、ラピッド製造とカスタム生産向けの最高品質板金加工サービスを提供しています。板金曲げ、スタンピング、溶接など、あらゆる機械加工ニーズにお応えします。 レーザーカッターは私の材料を傷つけますか? いいえ。多くの人はレーザー切断の高温が材料を損傷すると考えます。しかし、レーザーカッターは極めて精密で信じられないほど高速で動作するため、ビームは切断意図部分のみを溶融除去します。また、高速であるため、材料が高温に長時間曝露されることはありません。 板金部品のレーザー切断、外注すべきか機械導入すべきか? レーザー切断技術は様々な製造作業で不可欠です。ほとんどの材料、特に板金に適した高効率プロセスです。小規模製造サービスを運営しているなら、切断作業を外注するのが賢明です。つまり、レーザー切断ニーズにサービスを雇用してください。コスト削減になり、他の生産面にリソースを振り向けられます。レーザー切断と板金加工のご用命はWayKenへ。 レーザー切断以外に、プロジェクトで選択できるプロセスは? レーザー切断だけが産業製造用の高精度切断法ではありません。レーザーカッターを使用しない、または金属板への形状切り出し方法で迷っている場合、以下は製造要件に対する優れた代替案です。板金レーザー切断とは
板金レーザー切断プロセス
1. レーザービーム溶融切断
2. レーザービーム昇華切断
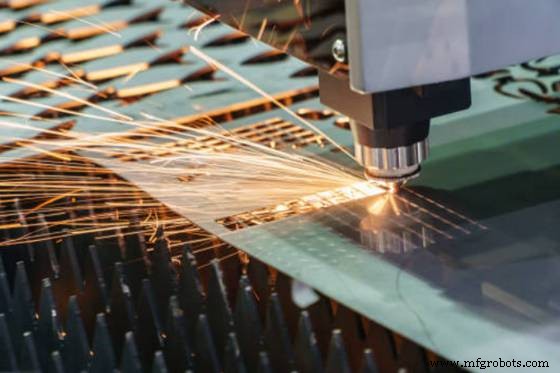
3. レーザービーム酸化切断(フレーム切断)
板金切断用レーザーの種類
1. ファイバーレーザー
2. CO₂レーザー
3. 結晶レーザー(Nd:YAGまたはNd:YVO)
板金レーザー切断の7つのメリット
1. 高精度・高精密
2. 自動化プロセス
3. 変形防止
4. ほとんどの材料に対応
5. 比較的低コスト
6. 高い汎用性
7. 低エネルギー消費
板金レーザー切断のデメリット
1. 熟練オペレーターが必要
2. 金属厚みの制限
3. 有害な煙とガスの発生
4. 高い初期投資
部品レーザー切断の重要ポイント
1. 適切な材料を選択する
2. ベクターファイル作成ソフトで設計する
3. カーフ(切断幅)を考慮する
4. ディテールを材料厚より小さくしない
5. 切断ライン間の最小距離を確保する
レーザー切断部品の応用分野
1. 医療機器
2. ジュエリー製造
3. インテリアデザイン
4. 航空宇宙産業
結論
よくある質問(FAQ)
製造プロセス