



板金加工における一般的欠陥と実証済み解決策:切断・曲げ・スタンピング・溶接全プロセス対応
板金加工は、プロトタイプから量産部品まで、耐久性のある多様な部品製造に最も人気のあるプロセスの一つです。自動車、航空宇宙、建設など幅広い産業で使用されています。 板金プロセスには多くの種類がありますが、それぞれ固有の欠陥セットを持つ可能性があります。本記事では、各プロセスにおける最も一般的な板金欠陥とその解決策を見ていきます。 板金加工プロセスとは、板の元の形状を変えて所望の厚みを持つ引き抜き部品を生産するものです。大きく3つのカテゴリーに分類されます。 切断 板金切断プロセスは、せん断力を利用するもの(せん断、パンチング、ブランキング)と利用しないもの(レーザービーム切断、プラズマ切断、ウォータージェット切断)にさらに分類されます。 成形 成形プロセスでは、金属板を所望形状に曲げます。成形工法にはエアベンディング、コイニング、ロールフォーミングがあります。 接合 異なる板金コンポーネントを組み立てて所望製品を得るプロセスです。接合プロセスには溶接、ろう付け、リベット、ボルト締め、最も一般的なシーム継手があります。 他の製造プロセスと同様に、結果製品には生産性、品質、特性に影響するいくつかの欠陥が生じる可能性があります。ここでは板金加工プロセスにおける一般的欠陥とその克服方法を紹介します。 板金切断とは、板に大きな力を加えて最終的に部品に分離させることです。最も一般的な切断法はせん断で、材料の究極せん断強度を超えるせん断力を加え、その位置で破壊・分離させます。 一般的な欠陥には以下があります。 バリエッジは、せん断された金属ワークに残る鋭利で不均一な金属片です。通常、刃物の摩耗や不適切な位置決めが原因です。刃物間クリアランスが大きすぎると材料がせん断されずに引き裂かれ、小さすぎると刃物が材料を切り抜けずバリが発生します。 同様に、変形エッジは不適切なクランプ圧力と刃物の不適切な位置決めに加えて発生します。 対策として、せん断機のマニュアルを参照し、材料タイプと厚みに応じた正しいクリアランスとクランプ圧力を取得してください。 せん断プロセス完了後、金属が軸方向にねじれを経験することがあります。これは狭いストリップを切断した場合や、不適切なレーキ角を使用した場合に起因します。板金の特性、形状、切断パラメータに応じてレーキ角を調整することで回避可能です。 カンバーは、板金ワークの幅方向に厚みが変動しているときに観察されます。水平方向に移動するが、エッジでねじれや浮き上がりがない場合に発生します。結果として凹型、凸型、三角形状の金属になります。この欠陥は、金属結晶粒方向をシフトさせ、レーキ角を変更することで早期に最小化できます。 不適切なせん断によりエッジが平面からわずかに浮き上がる現象です。長く、狭く、薄い板でよく観察されます。克服するには、レーキ角を可能な限り小さくし、板金をバックサポートで保持する必要があります。 板金スタンピングプロセスは、ダイをプレス機で使用して金属ブランクに印象を打ち込み、塑性変形を生じさせる冷間成形製造プロセスです。このプロセスは他の成形工具を伴って完成品を得たり、中間工程として実施されたりします。 金属層が加工限界を超えて押し込まれると、最弱部で薄くなり続け、平坦層が裂けます。このような欠陥は板金スタンピングプロセスで「ネッキング」または「スプリッティング」と呼ばれます。 これを防ぐには、作業開始前に成形シミュレーションソフトウェアで板を解析すべきです。さらに、フォーム半径と深さ設定、材料タイプと厚み、熱処理技術を検討することも欠陥回避に役立ちます。 加工機器が加える圧縮ひずみ条件により板金が自身に押し付けられ、線形力が内側に潰れ、しわのあるフランジが形成され、内部形状が損傷します。 このような欠陥は、成形ではなく引き延ばしやドローイングで対抗できます。さらに、ドロービード、ドローバインダー、パッドを複雑な幾何学プロファイルを持つ板に使用できます。ドロービードはダイキャビティへの金属流入を制御するのに役立ちます。 曲げ半径が曲げ機器によって課される設定値を下回ると、所望形状が得られません。これはスプリングバック、または不正確なプロセスによる最終部品偏差として知られます。 これらの欠陥を修正するには、オーバーベンドまたは過補償調整を含めます。しかし、そうしても弾性変形誤差は排除されず、正の引き伸ばしによって部品剛性が増大します。 板金曲げは、工具不要で多様な部品形状を描ける能力、短納期、高い繰り返し精度、自動化可能という点で重要な板金プロセスです。また、溶接やリベットで複数ピースを接合するのではなく、1枚の金属から製品を製造でき、塑性変形を利用するため、コスト低減、強度向上、組立簡素化につながります。 引き抜き部品のクラックの2大要因は、金属の延性不足と極めて小さな曲げ半径です。 これらの欠陥発生を防ぐには、より軟らかい金属を使用するか、加熱後徐冷して延性を高めてください。 主な原因は材料圧力不足と不規則な曲げ圧力による不規則な圧縮バックリングです。非対称な凸凹ダイフィレットもこの問題に寄与する可能性があります。 解決策:ジャッキングフォースを増やし、凸凹ダイフィレットのクリアランスをバランス調整してください。 穴位置は、曲げプロセス中の凹ダイ面と外側面の摩擦によって変形することがあります。 このような欠陥は、イジェクタプレート圧力を上げるか、このプレートに硬いスポットを追加して前述の面間摩擦を増やし、滑りを防止することで解決できます。 このような欠陥は通常、排出装置の使用により、力不足または材料の不均一さが原因で生じます。 したがって、排出装置を正しい力に設定するか、完全に取り除き、曲げプロセス開始前に材料が均等にレベルされていることを確認してください。 この欠陥は、曲げ高さが最小曲げ高さ限界未満であることにより、カーブが拡大・歪むことで生じます。 曲げピースの高さまたは材料高さを単純に上げることで解決できます。 溶接は2枚以上の板金を接合するために一般的に使用されます。MIG溶接(ガスメタルアーク溶接)、TIG溶接(ガスタングステンアーク溶接)、被覆アーク溶接(SMAW)、フラックスコアードアーク溶接(FCAW)のいずれであっても、適切な技法を用いないといくつかの欰陥に直面する可能性があります。 板金溶接プロセスの一般的欠陥には以下があります。 溶融材料の飛散物が溶接アーク付近で形成される現象です。通常、高電流、間違った極性、不十分なガスシールドが原因です。 対策:電流とアーク長を減らし、トーチ・プレート角度を増やしてください。ガスノズルの清掃も有効です。 水素、窒素、酸素が溶融溶接プールに吸収され、凝固時に溶接内部に閉じ込められることで発生します。グリース、水分、塗料、錆もポロシティの原因となります。 防止策:プレートエッジを清潔かつ乾燥させ、新しい溶接材料を使用し、溶接トーチの漏れをチェックしてください。 高電圧または長アーク長使用時に発生します。不適切な電極や厚みに対して大きすぎる電極、トーチの速すぎる移動速度も原因となります。 適切なサイズの電極を使用し、トーチをゆっくり動かし、水平フィレット溶接時は垂直プレート近くで保持しないことで回避可能です。 内部応力が溶接またはベースメタル(または両方)の強度を超えると、溶接部にクラックが形成されます。時間経過とともに伝播するため、即座に対処必須です。 金属プレートエッジを慎重に清掃、ヤスリがけ、研削、デバリングしてよくフィットさせることで回避できます。両側のジョイントを再加熱する際の温度管理も有効です。 板金成形プロセス以外にも、製造プロセス中に他の一般的欠陥が発生することがあります。 例えば、表面傷、汚染、凹み、ピンホールなどが一般的です。また、板金加工プロセス中の高張力応力や圧縮バックリングにより不均一性が生じることもあります。 これらの欠陥制御は困難な場合が多く、プロセス中の特別な注意を要することがよくあります。 結論として、板金は多様なプロセスを経る能力により製造業で重要な役割を果たすことが明らかです。作業中にいくつかの欠陥に遭遇し、その有用性に影響を与える可能性があります。本記事で板金欠陥の基礎知識を習得されたなら、あとはプロフェッショナルサービスにお任せください! WayKenでは、切断、スタンピング、曲げ、溶接を含む多様な板金加工プロセスとラピッドプロトタイピングを専門としています。また、クライアントへ最高水準のエンジニアリングサポートを提供しています。専門家チームは製造と品質保証で20年以上の経験を持ち、あなたのプロジェクトが正しく実行されることを確信できます。今すぐ開始して、12時間以内に見積もりを受け取ってください! 金属箔、シート、プレートの違いは何ですか? 金属片の厚みが0.2mm(0.0079インチ)未満なら箔です。0.2mm〜6mm(0.25インチ)ならシート、6mm(0.25インチ)超ならプレートと見なされます。 板金欠陥とは何ですか? 板金欠陥は製造プロセス中に発生する不完全さです。不適切な材料選択、不良ツーリング、不適切な操作手順など多様な要因で引き起こされます。 不良板金部品のリワークは一般的ですか? 多くの産業で不良板金部品のリワークは一般的です。寸法不良、材料損傷、品質管理不良など様々な理由があります。ほとんどのケースでは、完全交換よりリワークの方が安価かつ迅速です。板金加工プロセスとは
板金切断・せん断欠陥と解決策
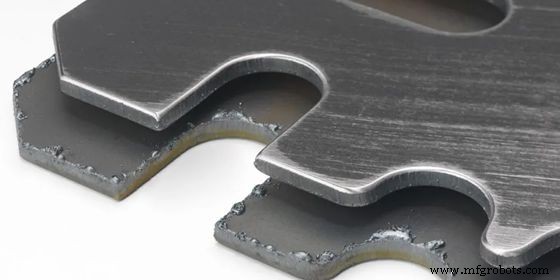
1. バリと変形エッジ
2. ねじれ
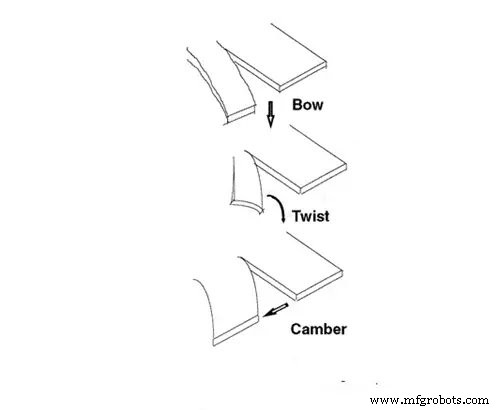
3. カンバー(湾曲)
4. 弓なり(ボウイング)
板金スタンピング欠陥と解決策
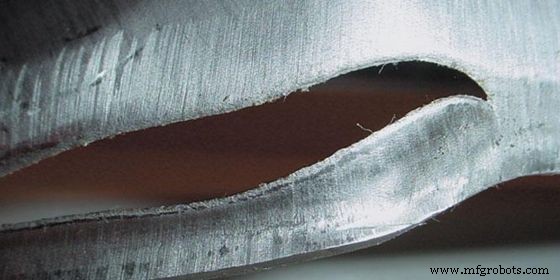
1. 割れ(スプリット)
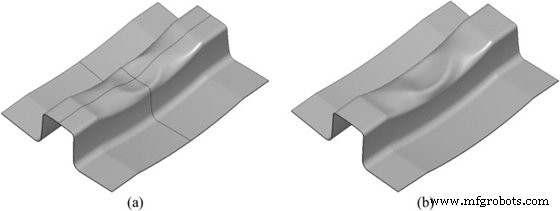
2. しわ
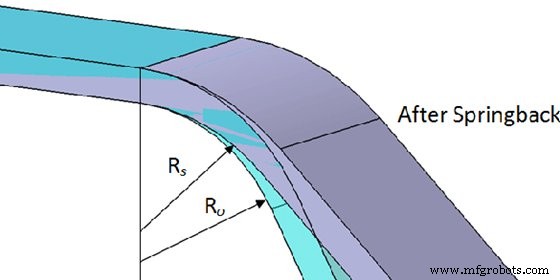
3. スプリングバック
板金曲げ欠陥と解決策
1. 曲げ角のクラック
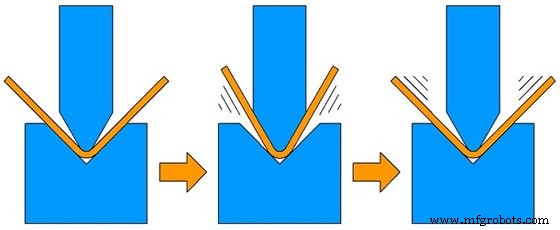
2. 不安定な曲げ角
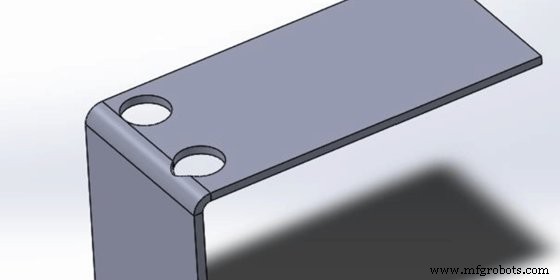
3. 穴変形
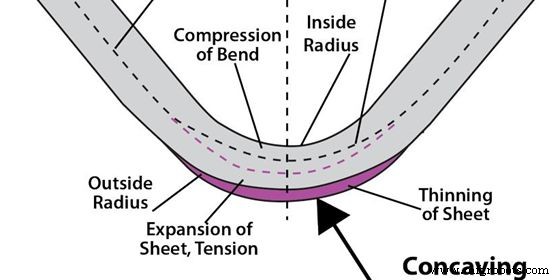
4. 凹部底面の不均一
5. 穴中心に対する非平行曲げ
板金溶接欠陥と解決策
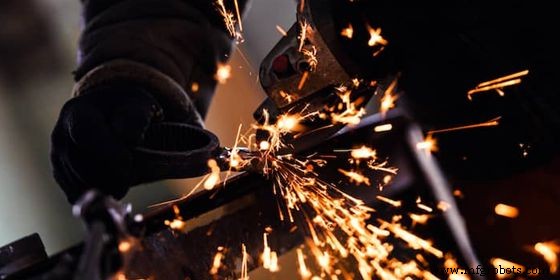
1. スパッタ
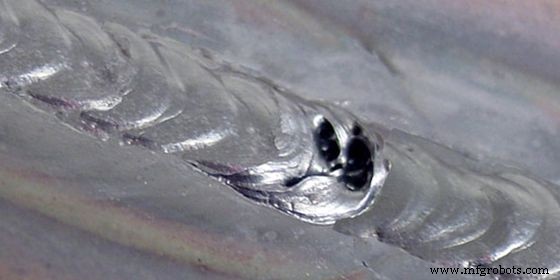
2. 吹き穴(ポロシティ)
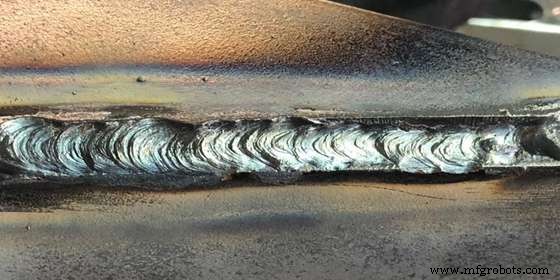
3. アンダーカット
4. クラック
板金表面におけるその他の一般的欠陥
板金欠陥でお悩みならWayKenにお任せください
よくある質問(FAQ)
製造プロセス
- 板金曲げ加工技術のエキスパートガイド:種類とポイントを徹底解説
- PCB製造でよくある失敗と対策:フレックスクラック、クリアランス、インピーダンス他
- 金属せん断加工の5大欠陥と解決策
- 4つの主要金属鋳造プロセスを徹底比較解説
- 現代エンジニアリングにおける板金成形技術:主要工法と選定ポイント
- 圧延機の種類と圧延欠陥完全ガイド:2高・4高・クラスターミル等
- メタル3Dプリントの5つのよくある問題と解決策
- ラストマイル配送のトップ7課題を克服:より速くコスト効率の良い配送のための実証済みソリューション
- 遭遇する9つの溶接問題:専門家の修正と予防のヒント
- クレーン安全のトップ5リスクと排除方法
- 金属せん断加工の5大欠陥を防ぐ:専門家のヒントと解決策