



板金溶接:5つの実証済み技術と精密・耐久接合のための10の必須ヒント
溶接は金属部品を接合するプロセスです。金属オブジェクト間の接続を作る最も一般的な方法の一つで、多くの異なる溶接タイプが存在します。板金溶接は、金属構造物、配管、貯蔵タンクなどの建設に用いられる溶接のサブセットでしょうか? 板金溶接の技術は、様々な技法を含む複雑なプロセスです。溶接作業で最高の結果を得るには、適切な知識とスキルが必要です。板金溶接はプロジェクトの時間短縮に大いに役立ちます。 本記事では、最良の結果を得るために薄板金属溶接時に覚えておくべき工法と必須の提案を含めています。 板金溶接は、製造業における金属接合の基本プロセスの一つです。通常、2枚の板金を溶点まで加熱し、トーチで溶接します。 板金溶接プロセスは、航空機、自動車、トラック、家電、ボート、船舶、その他産業機器で一般的に見られます。 ここで大きな疑問、「板金をどう溶接するか」があります。それには多くの方法があります。板金溶接の種類を確認しましょう。 MIG(Metal Inert Gas)溶接、またはガスシールドアーク溶接は、電気アークで充填材を溶融し、2枚以上の金属を接合する溶接プロセスです。MIGは薄板材料、例えば板金やチューブの溶接に一般的に使用されます。 シールドガスはアルゴンと二酸化炭素の混合ガスで供給されます。充填材は溶接ガンから供給され、溶融充填材が継手端部でビードを形成します。消耗ワイヤーフィーダーが充填材を供給します。 タングステンはウルフラム石や輝ウラニウム石などの鉱物に天然に存在する元素です。タングステンは自然界に単体で存在せず、合成的に製造されます。電子機器、光学、冶金など多くの産業で使用されます。 タングステンは高融点と低蒸気圧を持つためアーク溶接に使用されます。アルゴンとヘリウムは溶接で一般的に使用されるガスです。充填材は補強や継手肉盛りに使用されます。酸素アセチレン炎の代わりに電気トーチが使用されます。 溶接工の手で充填ロッドを溶融池に供給します。ソフトスタートとソフトストップにより、板金溶接や金属溶接が可能です。この姿勢での溶接は「アウトオブポジション」溶接と呼ばれることもあります。MIGとTIG溶接の違いは別記事で詳述しています。 プラズマアーク溶接は、電流で金属ワイヤーを溶融させ、ガスを溶融プールに吹き付けてプラズマを形成し、強力なアークを生成します。このアークが母材を加熱・溶融させ、溶接を形成します。造船、航空機製造、その他産業用途で一般的に使用されます。 TIG溶接とは異なり、充填材を必要とせず、高品質な溶接が得られます。また、TIG溶接より低電力で、より高速に作業可能です。建設、現場修理、製造、造船、石油産業などで使用されます。 アーク溶接は、電流で金属ワイヤーまたはロッドを溶融・融合させる溶接プロセスです。アーク溶接には2つの電極が必要です:消耗電極(充填材)と呼ばれる正極と、ベースマテリアルと呼ばれる負極。第3の電極、アースまたはシールドプレートが電流の帰路を提供します。 造船、建設、鉄鋼製造産業で一般的に使用されます。 電子ビーム溶接(EBW)、別名電子ビーム溶接(EBM)は、集束電子ビームで充填金属を溶融し、2つの材料を接合するアーク溶接プロセスです。 ガス溶接は、薄板鋼、アルミニウム、銅、真鍮、ステンレス鋼、チタン、その他合金の接合に優れた方法です。電気を必要とせず、非常に経済的です。ナット、ボルト、ネジ、ワッシャー、スプリングなど小さな部品の接合にも有用です。しかし、ガス溶接には高度なスキルと経験が必要です。ガス溶接をマスターするためのステップバイステップチュートリアルを用意しています。 板金溶接では欠陥が非常に一般的です。様々な板金プロセスにおける一般的欠陥と解決策に関する専門記事があります。そちらもご覧ください。 ステンレス鋼は板金溶接で一般的な金属ですが、他にも使用されます。アルミニウム、炭素鋼、さらには金も含まれます。 各金属には独自のメリット・デメリットがあり、溶接工がプロジェクトを始める前に考慮すべきです。炭素鋼は板金溶接で最も安価かつ一般的に使用される金属です。強度が高く溶接しやすいですが、錆と腐食を受けやすいです。 アルミニウムも板金溶接で人気の金属です。軽量で耐食性に優れますが、溶接が難しい場合があります。 金は板金溶接で使用される最も高価な金属です。非常に強靭で腐食しませんが、溶接は非常に困難です。 板金溶接工法選定時に考慮すべき最適な表面状態を列挙します。 平坦溶接は平坦面で最も効果的です。平坦面で溶接する際、トーチを面に対して角度を付けて向けます。また、継手のすべての側面が溶融するよう、トーチを継手に沿って前後に動かす必要があります。 セットアップが水平の場合、金属板は溶接工に平坦に見えます。しかし、2つの形態を取り得ます。 2つの面を角度で接合するとフィレット溶接になります。金属片をもう一枚の上に置き、両方を軟化するまで加熱して融合させます。融合後、溶接は文字「L」のような形状になります。 グルーブ溶接は、2枚の金属が角度で接合するときに形成されます。一枚をもう一枚の上に置き、両方の金属を押し付け合います。結果は溝のような継手になります。 専門家のヒント:水平面にはスティック溶接が最適です。 溶接軸の垂直位置では、溶接工は本質的に直立した面に向かう姿勢になります。溶接時、トーチを板に対して45°の角度で保持する必要があります。また、電極先端を溶融金属から離しておく必要があります。 トーチを溶融金属に直接向けると、金属が流れ下がって電極先端を覆ってしまいます。これによりクリーンなアークが得られず、品質の悪い溶接になります。 オーバーヘッド溶接は最も困難です。溶融金属が下方に落ちるためです。スパッタにも注意が必要です。充填材を十分に使用して溶融プールのサイズを最小化し、良好な溶接を得るために十分な熱を入れることを忘れないでください。 板金溶接で使用される金属を理解したところで、作業開始に役立ついくつかのヒントを紹介します。第一に、常に清潔で乾燥した工具を使用してください。濡れた工具は金属の錆と腐食を招きます。 第二に、金属溶接時は正しいアンペア数と電圧を使用してください。過不足は溶接を弱め、破断を招きます。最後に、使用前に必ず溶接をテストしてください。これにより、強度があり圧力下で破断しないことを確認できます。 溶接時の作業場安全:溶接機器を使用する際は、作業場安全を実践することが重要です。これには、溶接ヘルメット、手袋、エプロンなど適切な安全装備の着用が含まれます。また、万一の事故に備えて常に消火器を手元に置いてください。 では、金属溶接を完璧に完了するための更なる専門家のヒントを紹介します。 アーク溶接や酸素ガス溶接が普及する前は、シンプルな方法で作業していました。ステンレス鋼やチタンなどの難溶接金属も、現代技術のおかげで容易になりました。しかし、各金属には異なる技法が必要で、最適な方法を選ぶのは私たちです。仕事に最適な方法を決定する必要があります。 「スキップ溶接」として知られる技法は、薄板金属の位置を固定するために、戦略的な位置で複数の短い溶接(ステッチ溶接)を行うものです。数分冷却後、それまで溶接できなかった領域を溶接できます。スキップ溶接により、金属の歪みと反りを低減できます。 スキップ溶接は薄板金属接合に効果的な方法です。部品形状の歪みを防ぎ、反りを回避できます。溶接時、トーチを織り動かさず、直線的に素早く前後させてください。 タック溶接は薄板鋼接合に優れた方法で、スポット溶接とも呼ばれます。タックは非常に小さな溶接で、材料表面にダメージを与えません。 2枚の金属を合わせる際、間に1mmの隙間を確保します。その隙間の中央にタックを配置します。タック配置後、両側から強く押し付けて溶融させます。溶融後、タックは金属に固着し強固な結合を形成します。 シリーズ生産溶接を始める前に、金属でテストランを実施すべきです。溶接時の作業場安全:溶接機器を使用する際は、作業場安全を実践することが重要です。これには、溶接ヘルメット、手袋、エプロンなど適切な安全装備の着用が含まれます。また、万一の事故に備えて常に消火器を手元に置いてください。 溶接品質に影響する変数は多数あるため、最良の結果を得るにはプロセスを最適化することが重要です。これには正しいアンペア数と電圧の使用、工具が清潔で乾燥していることの確認が含まれます。これにより、半完成品または完成品のプロトタイプを得られます。 製作物の機械的特性と適合する充填金属を選ぶことは必須です。充填金属を使用する際はその厚さを考慮してください。厚い金属は溶融により多くの熱を必要とします。厚すぎる金属を使うと過熱で材料を損傷するリスクがあります。一方、薄すぎると溶接が保持できない可能性があります。 溶接対象の金属タイプも考慮する必要があります。一部の金属は異なる種類の充填材を必要とします。例えば、アルミニウムは鋼より厚い充填材を必要とします。 母材より細いロッドを使用してください。1/8インチ(約3.2mm)未満の電極を使用します。より小径の電極はタイトなアークを形成し、バーンスルー(溶け落ち)を低減し、電極をより小さく削ることが可能です。 溶接時、使用材料を考慮する必要があります。例えば、アルミニウム溶接では鋼溶接とは異なるワイヤーサイズが必要です。また、スキルレベルに応じて適切なワイヤーサイズを選択してください。初心者なら細いワイヤーから始めると溶接のコツを掴みやすくなります。経験を積めば、より太いサイズにも対応できるようになります。 アルミニウム溶接時は、アルゴン比率の高いシールドガスを使用してください。アルゴンは酸素のように金属と反応しない不活性ガスです。したがって、金属を酸化させません。純アルゴンを使用する場合、二酸化炭素を混合して密度を高める必要があります。 板金溶接では熱が最も重要な要素です。過剰な熱は金属を溶融させ、継手を破綻させます。これを避けるため、金属タイプに応じて異なる加熱方法を用います。 鋼など厚肉材料にはガスタングステンアーク溶接(GTAW)を使用します。より高品質な溶接が得られるためです。アルミニウムなど薄肉材料にはスティック溶接を使用します。あらゆる角度で溶接配置が可能だからです。また、ベースではなく電極ワイヤー先端を加熱するトーチを使用し、溶接が必要な領域に熱を集中させます。 金属溶接は、熱と圧力で金属を接合する産業プロセスです。溶接工は怪我を避けるため厳格な安全手順を遵守しなければなりません。溶接部品製造、修理、リファービッシュなど包括的なサービスを提供する会社を選んでください。さらに、技術支援とアドバイスも提供していることが望ましいです。 正しい技法を適用すれば板金溶接は容易です。板金溶接のヒントを参照して溶接スキルを向上させ、最大限に活用してください。もちろん、プロフェッショナルに任せることもできます。 曲げ、スタンピング、板金プロトタイピングを含むカスタム板金加工の高品質溶接サービスが必要なら、WayKenが最適なパートナーです。溶接からCNC、レーザー切断、その他関連機械加工サービスまで幅広く提供しています。 WayKenは、お客様に最高のサービスと製品を提供することに専念しています。シンプルな部品から複数材料を伴う複雑なプロジェクトまで、信頼できる結果をお届けします。今すぐお問い合わせいただき、無料見積もりを取得してください! 薄板金属に適した溶接は? 金属溶接ではTIG溶接が最も優れています。高精度で、溶接が正確な位置に留まります。結果として仕上がりが美しくなります。 薄板金属の溶接方法は? 薄板材料の溶接には高温が必要です。このため十分なエネルギー供給が必要です。材料厚に応じて異なる技法を使用できます。厚めの材料にはMIG溶接を好みます。短時間で厚板溶接が可能だからです。しかし、厚みが最小限の場合はTIG溶接が最適です。 アルミニウムMIG溶接でACとDCのどちらを使えますか? MIG溶接は金属接合の簡単で速い方法です。交流・直流どちらのMIG溶接もアルミニウムに適しています。しかし、直流溶接が最速です。特殊機器を必要としないためです。板金溶接とは
板金溶接で利用可能な工法
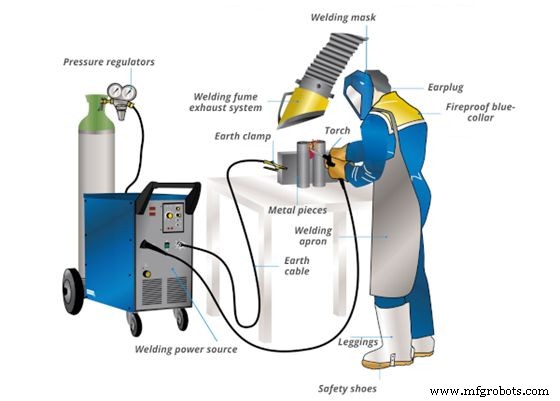
MIG溶接
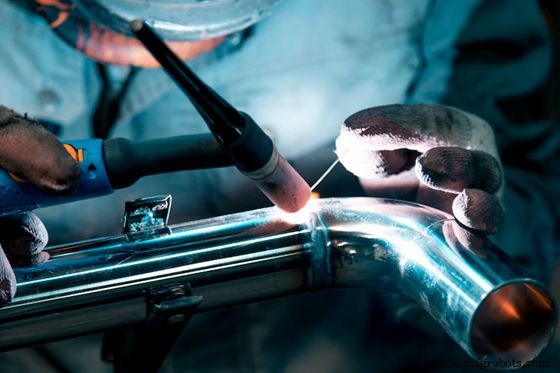
TIG溶接
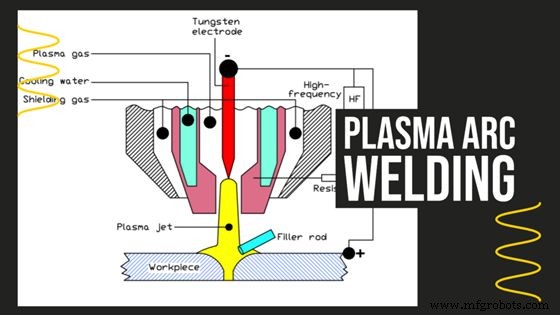
プラズマアーク溶接
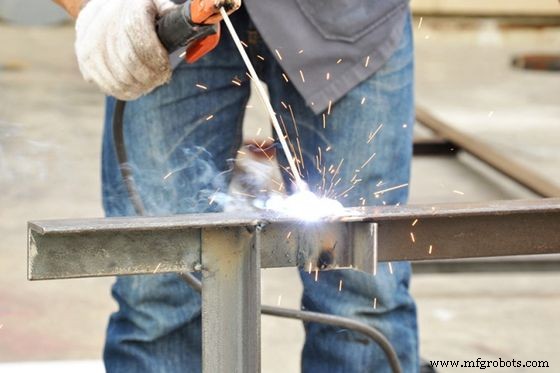
スティック溶接(アーク溶接)
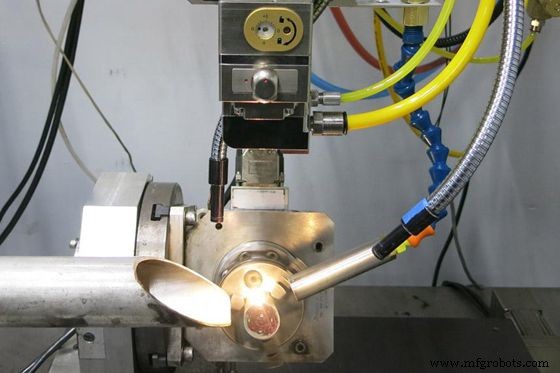
電子ビーム溶接とレーザー溶接
ガス溶接
板金溶接で使用される金属種類
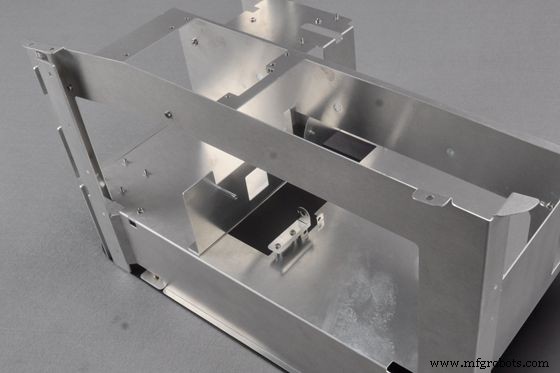
板金溶接工法選定時に考慮すべき表面状態
平坦面
水平面
フィレット溶接
グルーブ溶接
垂直面
天井面(オーバーヘッド)
板金溶接の10のヒント
1. 金属に適した技法を使用する
2. スキップ溶接法を使用する
3. タック溶接技法
4. 金属でテストランを実施する
5. 適切な充填金属を選択する
6. 小径電極を使用する
7. 小径ワイヤーを使用する
8. 高アルゴン系シールドガスを使用する
9. 熱入力を調整する
10. 適切な会社を選ぶ
結論
WayKen:信頼できる板金溶接パートナー
よくある質問(FAQ)
製造プロセス
- 鋼溶接における熱影響部と溶接金属特性の最適化
- 溶接技術完全ガイド:種類・工法・用途を体系的に解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- 薄板鋼材へのMIG/TIG/レーザー溶接:プロフェッショナル技術とベストプラクティス完全ガイド
- 板金スポット溶接:プロフェッショナルガイド
- 板金設計の極意:より速く、コスト効率よく生産するための実証済みヒント
- カスタム板金パーツ・エンクロージャのコスト削減19の実践戦略
- 精密板金設計のための5つのエキスパートヒント
- インコネル溶接の極意:高性能アプリケーション向けエキスパートヒント
- 熱処理とは:プロセス、主要手法(焼鈍・正火・焼入れ・焼戻し等)、メリットを徹底解説
- 板金の基礎知識:定義、種類、一般的な用途