



ステンレス鋼加工の最適化:工具摩耗を最小化する実証済み戦略
ステンレス鋼の高強度、耐食性、耐久性は、航空宇宙、医療、自動車、産業分野で不可欠です。しかし、加工の観点から見ると、最も形状加工が難しい材料の一つであり続けています。
工具摩耗はステンレス鋼加工における最も頻繁な課題です。過度な摩耗は工具コストを膨らませ、表面仕上げ、寸法精度、生産効率を損ないます。工具摩耗制御の習得は、信頼性が高くコスト効率の良い加工に不可欠です。
ステンレス鋼が工具摩耗を引き起こす理由を理解する
ステンレス鋼の低熱伝導率は熱を切削刃に集中させ、劣化を加速します。顕著な加工硬化挙動により、切削の不安定性が表面を硬化させ、後続パスをより困難にします。さらに、材料の靭性が切削抵抗を高め、工具により高い機械的ストレスを課します。
適切な切削工具とコーティングの使用
超硬インサートは、優れた強度と耐熱性によりステンレス鋼のベンチマークであり続けています。TiAlNやAlTiNなどのコーティングは熱保護を提供し摩擦を低減し、オーステナイト系グレードでは工具寿命を最大40%延長可能です(NIST, 2023)。工具形状も重要:ポジティブすくい角は切削力を低減し、適切に研磨された刃先は高負荷下でのチッピングを防止。利用可能であれば、ステンレス鋼専用工具は汎用インサートを上回り、特に高精度作業で効果的です。
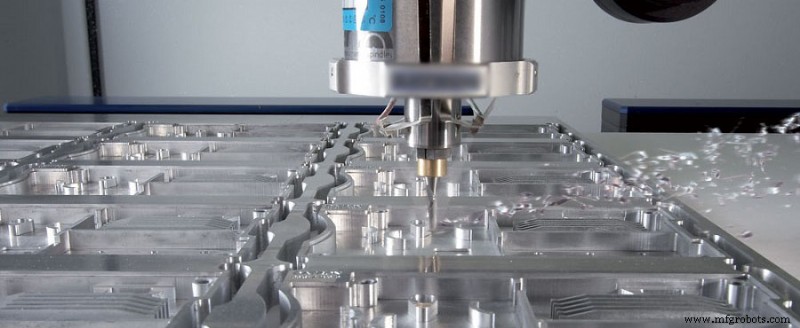
切削条件の慎重な最適化
適切な回転速度、送り、切り込み深さの選択が重要です。ステンレス鋼は通常、中程度の主軸回転数と制御された送り速度を要求します。速度が高すぎると過剰な熱を生み、低すぎると切削ではなく摩擦になり、どちらも摩耗を加速します。一定の送りは加工硬化を引き起こす中断を排除します。切り込み深さは硬化表面層以下に保ち、工具が安定した材料と接触し続けるようにすべきです。
効果的な冷却で熱を制御
熱管理は最重要です。ステンレス鋼は熱をうまく放散しないため、切削ゾーンを冷たく保つための適切なクーラント適用が必須です。フラッド冷却が一般的ですが、高圧クーラントシステムはより優れた切りくず排出と温度制御を提供できます。冷却不足は急速な工具摩耗、ビルトアップエッジ形成、粗い表面仕上げを招きます。切削界面に確実に到達する安定したクーラントフローの確保が工具寿命延長の鍵です。
加工硬化の防止
加工硬化はステンレス鋼加工における最大のハードルです。工具がクリーンに切削しない場合(しばしば鈍りや不十分な送りが原因)、材料が硬化し工具摩耗を増大させます。これを避けるには:
- 工具を常に鋭く保つ。
- 切削中のドウェルや一時停止を避ける。
- 連続切削のために適切な送り速度を維持する。
安定した連続的な切削プロセスが加工硬化リスクを軽減します。
工具状態の監視と適切なタイミングでの交換
最適化されたプロセスでも、工具は最終的に摩耗します。故障前に交換することで、不良な表面仕上げ、寸法誤差、ワーク損傷を防止します。定期交換またはリアルタイム振動/力監視による工具監視システムを導入し、加工品質を一貫させ、予期せぬダウンタイムを削減します。
結論
効果的なステンレス鋼加工は、適切な工具、切削条件、冷却、プロセス安定性の正しい組み合わせにかかっています。これらの要素を習得することで、メーカーは工具摩耗を減らし、部品品質を高め、生産コストを管理できます。
製造プロセス
- Arduino UNOでIRセンサープロジェクトを構築 - シンプルガイド
- 風車エネルギー解説:風がクリーン電力を生み出す仕組み
- 精密メタルバンドソー:全金属対応の高速・信頼性の高い切断
- Arduino UNO/MEGA対応 ニキシー管クロックシールド NCS314 – IN-14/IN-12互換
- Arduinoで温湿度ロガーを作る – DHT11とEthernetシールドでSDカード記録
- Arduino Nanoで水滴を高速撮影 – DIYハイスピードフォトグラフィ
- 真鍮CNC加工の専門ガイド:高品質部品製造のポイント
- Arduino Nano 33 BLE Senseで音声データ伝送を実現する方法
- パンチングバッグ:歴史、設計、最先端イノベーション
- Arduinoベース有害ガス漏れ検知・自動遮断システム
- 自作電動コーヒーグラインダー – 精密な挽き目をエンジニアリングする