



Alcoaの50年稼働の製錬所、信頼性向上でコスト削減とOEE改善を実現
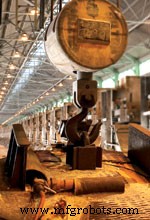
インディアナ州南部にあるAlcoa Primary Metals施設での作業は、過酷であると同時にやりがいも大きい。工場のポットラインと坩堝(るつぼ)は300°F(約149℃)近い温度を生み出し、溶融金属プロセスからの熱気が空気を揺らめかせる。物理的に厳しい環境だが、真の「熱さ」は、1950年代製の製錬所を今日の競争的なアルミニウム市場で稼働させ続けることにある。
1950年代後半に建設されたこの工場は、1960年代初頭から缶板業界向けの原料アルミニウムの生産を開始した。現在、1980年に存在した33の米国製錬所のうち稼働しているのはわずか13のみであり、50年以上前の施設から生産されるアルミニウムは世界生産能力の6%未満にすぎない。AlcoaのWarrick Operationsも例外ではない。
- 労働力の25%が年齢または勤続年数により定年退職資格を有する。
- 賃金は業界トップクラスの水準である。
- 数年前まで、メトリックトン当たりの維持管理コストがAlcoaグローバルシステム内で2番目に高かった。
衰退を受け入れる代わりに、Alcoaの維持管理チームと操業チームは包括的な信頼性向上イニシアチブを立ち上げた。
「この工場を存続させたいなら適応しなければならない」と、製錬AlcoaビジネスシステムマネージャーのMark Keneipp氏は語る。「新たな現実は、リーンでコスト競争力があり、安定かつ効率的な施設であることを証明し続けなければならないということだ。」
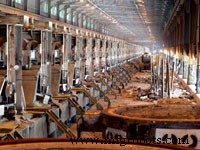 長く狭い通路と高温は、Alcoa Primary Metals工場のポットラインエリアの特徴だ。同サイトのポットラインは年間265,000メトリックトンのアルミニウムを生産している。
タイムアウトの宣言
Alcoaの経営陣は1997年、CEOのAlain Belda氏がトヨタ生産方式(TPS)の原則を全世界250拠点に導入したことで方向性を示した。インディアナ州の製錬所はすぐに、設備信頼性への注力なしにTPSだけでは課題を解決できないことに気づいた。
「不安定で予測不能な設備があれば、TPSやリーンは機能しない」とKeneipp氏は説明する。「維持管理と信頼性が最優先だ。」
氏は「維持管理の氷山」図でこの概念を説明する:水面上に見えるコスト(材料費、人件費、残業代、外注費)の下に、隠れた間接コスト(ダウンタイム、スケジュール遅れ、過剰在庫、緊急調達)が潜んでいる。
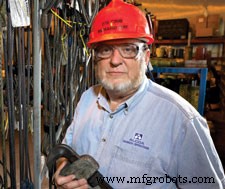 ゼネラルメカニックのDick Day氏が、工場のセントラル工具庫における整理、標準化、コスト削減イニシアチブを主導した。
2002年、総維持管理コストは3,500万ドルを超え、生産当たりの維持管理比率はメトリックトン当たり137ドルに達した。これはグローバル平均の90ドルを大きく上回る。Alcoaは厳しい選択を迫られた:現状維持か、より賢明なデータ駆動型アプローチの追求か。
「賢いやり方か、近視眼的なやり方かのどちらかだ」とKeneipp氏。「維持管理を先送りすれば資本投資を遠ざけ、士気を損なう。」
波に乗る
Alcoaは2003年初頭、Life Cycle Engineering(LCE)およびRon Moore Groupと提携し、信頼性エクセレンスプロセスを3つの波で展開した。このプログラムの中心は、設備を所有する操業部門と、信頼性の高いサポートを提供する維持管理部門のパートナーシップにある。
「大きな変化だった」と信頼性エンジニアリングスーパーインテンデントのJoseph Motz氏は振り返る。「サイロ化した相互非難の環境から、協調的な共有オーナーシップを持つチームへと移行した。」
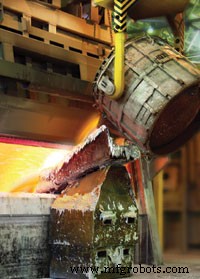 Alcoa工場のインゴット部門で、坩堝から溶融金属が注がれている。
第1波は2003年6月、Ron Moore氏が定着した慣習に異を唱え、アセットオーナーのマインドセットを提唱することから始まった。第2波は8月、LCEによる詳細な評価が行われた:操業・維持管理担当者90名へのインタビュー、信頼性ギャップの財務分析、暫定マスタープランの策定。第3波は9月から開始され、計画の実施、スタッフ研修、ワークショップ、明確な進捗指標の確立に焦点を当てた。
「経営陣のコミットメントと、維持管理と操業のパートナーシップが成功の鍵だ」とポットルーム生産マネージャーのRodney Cunningham氏は語る。
基準を引き上げる
進捗を定量化するため、工場全体の指標として総合設備効率(OEE)を導入した。OEEは設備の可用性、性能、品質を捉え、最適な出力に対する割合としてパーセンテージで表す。
「ピークに達したら、『なぜ持続できないのか』と問う」と電極生産マネージャーのTom Svoboda氏。「各機能とプロセスのピーク性能を定義することで、年間830万ドルのコスト剥減を特定した。」
2004年には、OEEの向上が240万ドルの改善につながった。維持管理費はイニシアチブ初年度に190万ドル削減(3,200万ドルから3,010万ドルへ)、2004年にはさらに70万ドル減少。生産当たりの維持管理比率はメトリックトン当たり109ドルまで低下した。
「計画」の計画
Alcoaは維持管理計画を再定義した。以前は「計画・スケジュール済み作業の割合」という数値が誤解を招いていた。なぜなら、実際に計画されていた作業はわずか10%だったからだ。職人対プランナーの比率が35対1では持続不可能だった。
プランナーを3名追加(現在は20対1)した後、正式な作業計画書、セキュアなキッティングエリア、改善されたコミュニケーションを導入。アセットオーナーが計画・スケジュール会議を主導し、生産優先事項との整合性を確保した。
標準化された設備履歴と作業指示書も確立された。例えば、整流器ステーションの「不良品リスト」は2001年まで遡る再発問題を追跡し、迅速な対応を可能にしている。
工具庫のノウハウ
工場は工具購入を一元化し、分散していた工具庫を統合した。新しいセントラル工具庫は無駄を削減、死蔵在庫を発見、大幅なコスト削減を実現した。例えば、バルクの作動油をガロン当たり8ドルではなく5ドルで購入できるようになった。
ゼネラルメカニックのDick Day氏が現在、購買管理、最小/最大在庫レベルの設定、ブランドの標準化(例:DeWaltコードレス工具、特定の溶接資材)を行っている。
これらのイニシアチブにより、製錬所はリーンで予測可能、コスト競争力のある操業へと変貌した。
OEEによるコストメリットは2005年に年間440万ドルに達し、維持管理費は2,710万ドルまで低下。2003年から490万ドルの削減となった。LCEのフォローアップ評価では、工場は「プロアクティブな状態」カテゴリに分類され、「エクセレンス」へのロードマップが示された。
「10年や20年前に建設されたサイトよりも、40〜50年前の技術でより良い生産ができている」と信頼性エンジニアのJonathan Fulton氏。「熱気が完全に消えることはないかもしれないが、競合他社に汗をかかせている。」
計画された作業の特徴とは?
- 監督者がスケジュールを立てられるよう、作業の正確な所要時間を見積もること。
- 必要なリソース(職人、部品、工具、設備)を正確に見積もること。
- 必要な全ドキュメント(図面、許可証、安全情報)を揃えること。
- 作業手順、プロセス、指示を明確化すること。
- 部品と資材のキッティングを完了させること。
- 監督者や職人と定期的に確認し、範囲と完全性を検証すること。
機器のメンテナンスと修理