



米国西部石炭火力プラント、ISO 460合成ギアオイルと高度ろ過でギアボックス摩耗を解消、寿命延長とコスト削減を実現
米国西部石炭火力プラント、ISO 460合成ギアオイルと高度ろ過でギアボックス摩耗を解消、寿命延長とコスト削減を実現
著者: ケン・ニコラス(シュローダーインダストリーズ)、リチャード・ウィンスロー(パシフィコープ・ノートンプラント)、テッド・ナマン(コノコフィリップス)
エグゼクティブサマリー
米国西部の石炭火力発電所で、石炭粉砕機ギアボックスの早期故障が発生。OEM指定のAGMA 6EP(ISO 320)ギアオイルは、過剰な粒子混入と添加剤枯渇により不十分でした。高効率キッドニーループろ過システムとISO 460合成ギアオイル(AGMA 7)を組み合わせた包括的ソリューションにより、摩耗の連鎖を断ち切り、ギアボックス寿命を延ばし、保全コストを削減しました。
背景:粉砕機ギアボックス設計とコスト
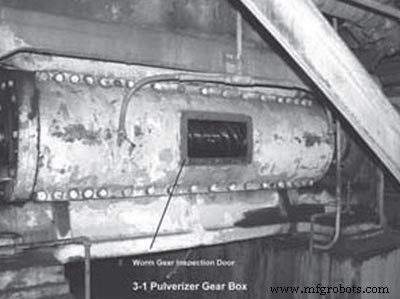
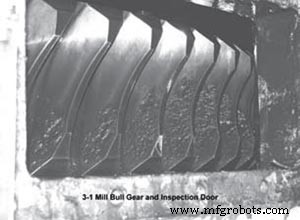
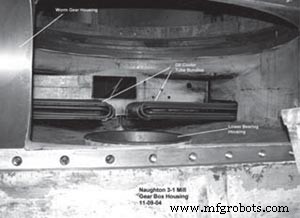
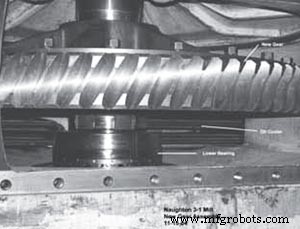
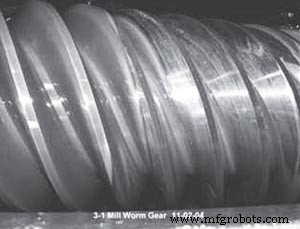
1960年代初頭製造の粉砕機ギアボックスは、800rpm電動機で駆動される鋼製ウォームギアが青銅製ブルギアを回転させ、テーブルで石炭を粉砕します。255ガロンのオイルタンクは水冷却、OEMは青銅対鋼接触用に無濾過ISO 320 EPギアオイルを推奨。
保全コストは持続不可能なレベル:
- 年次オイル交換に材料・人件費5,000ドル、さらに20,000〜50,000ドルの生産損失。13ユニット稼働。
- 10年ごとに青銅ブルギアを反転、4週間の停止とユニットあたり300,000ドル。
- 20年ごとにフルオーバーホール、部品・人件費450,000ドルに加え250,000ドルのダウンタイムコスト。
摩耗連鎖の特定
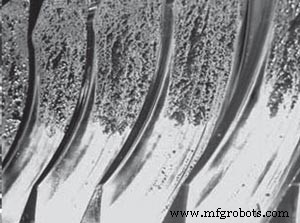
オイル分析で石炭粉塵、汚れ、金属摩耗粒子の高濃度とEP添加剤パッケージの枯渇を検出。赤外線サーモグラフィで青銅対鋼の過剰すべりを確認し、摩耗悪化を裏付け。プラントエンジニアは主因を3点に特定:
- 石炭粉塵と汚れによる粒子混入。
- 青銅上でのEP添加剤化学的劣化。
- 添加剤と発生粒子間の触媒反応。
戦略的介入
チームは三位一体のアプローチを採用:
- シール改善で粒子混入遮断。
- 大容量ろ過で摩耗粒子と浮遊粒子を捕捉。
- エネルギーペナルティなしで交換間隔延長可能な高度潤滑剤選定。
粒子混入の制御
ギアボックスベントにブリーザー乾燥剤フィルターを設置、粉砕テーブルシールを強化。積極的ろ過で初期試験後、ISO清浄度コード23/21/18(ISO 4406-1999)を達成。
キッドニーループろ過システム
以下の基準を満たすキッドニーループろ過パッケージを選定:
- 高粘度ギアオイルに対応する十分な流量。
- 高汚れ保持容量。
- 正常運転時フィルター交換月1回以下。
- 保全後1週間以内の迅速な清浄化。
- 目標清浄度18/15/11 ISO 4406-1999。
- ろ過前後サンプリングポイント。
- スキッド搭載、非侵襲的設置。
- 安全な吸込み/吐出し設計で火災リスク排除。
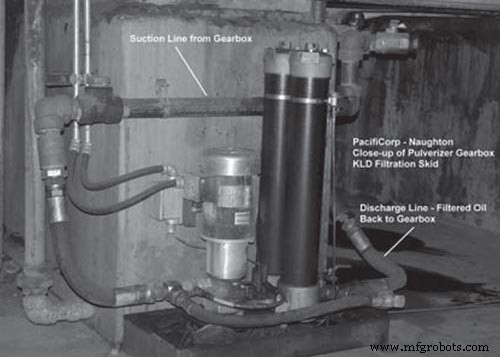
ろ過仕様
- 2段直列フィルターハウジング、Beta 25=200(第1段)とBeta 10=200(第2段)エレメント。
- 10gpmベーンポンプで460cSt(2,500SUS)ギアオイル駆動。
- 動作温度:アイドル時65°F、運転時130°F。
- 差圧計ターゲット25〜28psigでエレメント負荷管理。
潤滑剤アップグレード
オイル分析でOEM EPオイルが添加剤枯渇と青銅接触に対する油膜強度不足で不適格と判明。相談の結果、AGMA 7(ISO 460)合成ギアオイルを選定。主な特性(表1)は:
| 特性 | 値 |
|---|---|
| 密度 | 7.34 lb/gal |
| 引火点 | 240°C (465°F) |
| 流動点 | –29°C (–20°F) |
| 40°C動粘度 | 460 cSt |
| 100°C動粘度 | 37.2 cSt |
| 100°F SUS | 2431 |
| 210°F SUS | 181 |
| 粘度指数 | 123 |
| 酸価 | 0.20 mg KOH/g |
| 泡立ち試験 | 合格 |
| 四球EP | 315 kgf |
| 四球摩耗 | 0.40 mm |
| 沈殿数 | 0.001 ml |
| 防錆試験 | 合格 |
低温時ポンプ性向上、優れた酸化安定性、全温度域で高い油膜強度、効果的ろ過との組み合わせで長寿命化などがメリットです。
導入と成果
ギアボックスをオーバーホール、鋼製ウォームギア以外の全回転部品を交換、精密芯出し実施。タンクをISO 460鉱油でフラッシング後、合成ギアオイルを充填。ベースライン清浄度23/21/18。
運転3時間で粒子カウントが21/19/11まで低下。第2セットのBeta 5=200フィルターで2週間以内に目標18/15/11達成。フィルター寿命は平均1年、期待を大幅に上回りました。
試験期間中のオイル分析で摩耗金属が大幅減少し、清浄度維持を確認。主要パフォーマンス指標:
- ギア・ベアリング潤滑が大幅改善。
- 摩耗金属ほぼゼロ。
- モーターエネルギー増加なし、電流1%低下観測。
- 予知保全を粒子カウントとフェログラフィベースへ移行。
- ギアオイル寿命延長、廃油と環境負荷削減。
- ギアボックス寿命と保全間隔延長。
- 汚染起因ダウンタイム排除。
- 合成オイルとろ過への移行で正のROI実証。
- 第2ユニット購入、同システム導入済み。
謝辞
- ジョン・キニオン氏と保全スタッフ、パシフィコープ・ノートンプラント、ワイオミング州ケマー。
- クリス・タリー氏、プロジェクトエンジニア、シュローダーインダストリーズ。
- ケン・ノッケル氏、テクニカルサービス、シュローダーインダストリーズ。
参考文献
- ISO 4406:1999 – 固体粒子による汚染のコード化方法。
- ISO 16889:1999 – フィルター性能評価のマルチパス法。
- I. シェフィールド、「ろ過と汚染の変化 – ろ過業界の方向転換」、Machinery Lubrication、2005年1月。
付録1 – 粒子カウントデータ
機器のメンテナンスと修理
- 総所有コスト削減:運用と資産ケアの実証済み戦略
- 予知保全がギアユニット信頼性を高める仕組み
- ギアボックスメンテナンスコスト30%削減で風力発電所の収益性向上
- 油圧コンポーネント摩耗の6大要因と予防策:摩耗・付着・疲労・キャビテーション・侵食・腐食
- 油圧フルード清浄度マスター:汚染排除の実証済み戦略
- 設備故障を防ぐ:プロアクティブメンテナンスでダウンタイムを削減
- アンダーキャリッジ寿命を延ばす:プロが教えるメンテナンス戦略
- 発電機エネルギーコスト削減:ビジネス節約のための実証済み戦略
- ギア減速機選びの実践ガイド:種類・選定基準・潤滑まで
- 遊星ギアボックス徹底解説:コンパクトで高トルクな減速機の仕組みと用途
- ギアシャフトの理解:役割、機能、ギアシステムにおける重要性