



工具振れ(ランアウト)マスター:摩耗最小化と生産性向上の戦略
工具振れ(ランアウト)はあらゆる機械工場で避けられず、100%排除することは不可能です。したがって、プロジェクトごとに許容振れレベルを設定し、その範囲内に収めることで生産性を最適化し、工具寿命を延ばすことが重要です。振れレベルは小さいほど良いですが、機械とツールホルダーの選択、突き出し長、工具リーチ、その他多くの要因が、すべてのセットアップにおける振れ量に影響します。
工具振れの定義
工具振れとは、切削工具、ホルダー、またはスピンドルが真の軸からどれだけズレて回転しているかの測定値です。これは、静止時に測定すれば切削径が公差内でも、回転時に公差を超えて測定される低品質エンドミルで顕著に見られます。
振れを最小化する第一歩は、すべての機械セットアップで振れを引き起こす個々の要因を理解することです。振れは、すべての切削工具、コレット、ツールホルダー、スピンドルの精度に現れます。機械とワークの間に追加される接続ごとに、振れレベルはさらに高まります。すべての工具と設備で振れを最小化するための措置を講じることが、最高のパフォーマンス、工具寿命延長、高品質完成品のために不可欠です。
振れの測定
システムの振れを測定することは、対策の第一歩です。振れは、工具が回転する際の直径変動をインジケーターで測定します。ダイヤル/プローブインジケーターまたはレーザー測定デバイスで実施します。ダイヤルインジケーターは携帯性と使いやすさに優れますが、レーザーインジケーターほど精度が高くなく、工具を押すことで振れ測定を悪化させる可能性があります。これは主に微細・マイクロ工具で懸念され、レーザーの使用が厳格に推奨されます。ほとんどのエンドミルメーカーは、可能な限りダイヤルインジケーターの代わりにレーザー振れインジケーターの使用を推奨しています。
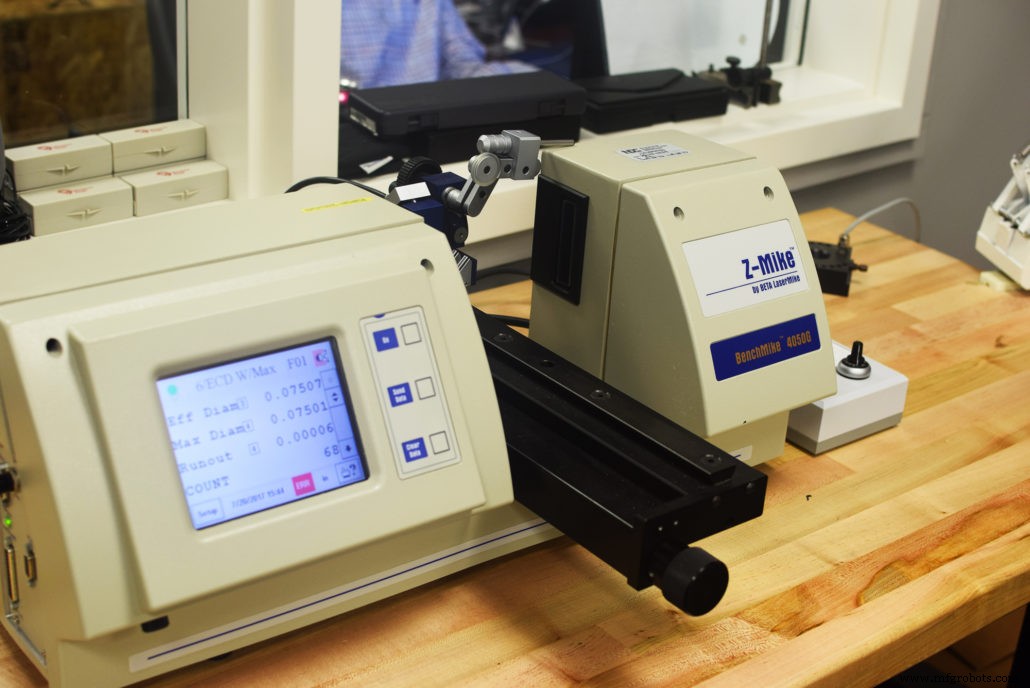
Z-Mikeレーザー測定デバイスは、工具振れレベル測定に用いられる一般的な機器です。
振れは、工具が切削するポイント、典型的には工具先端または刃長の一部で測定すべきです。工具フルートの形状が不均一なため、ダイヤルインジケーターではこれらのケースで測定が困難です。レーザー測定デバイスはこの点でも優位性を持ちます。
高品質工具
システム各コンポーネントの製造時固有振れは、セットアップ全体の総振れに大きな影響を与えます。切削工具には製造時の最大許容振れが定められ、.0002インチ(約0.005mm)以下の厳しい規格品もあります。この値が、システム全体でも目指すべき目標値となることが多々あります。φ.001インチ(約0.025mm)までの微細工具では、さらに小さい値で管理する必要があります。工具振れ/工具径の比率が大きくなるほど、工具故障の脅威は増大します。前述の通り、最小振れの工具から始めることが、システム総振れを最小限に抑える上で極めて重要です。これは避けられない振れです。
高精度ツールホルダー
振れ最小化の次のステップは、高品質・高精度ツールホルダーの使用です。これらはシュリンクフィットやプレスフィット形式が多く、正確で精密な工具回転を実現します。シャンク全周にわたる均一な把持圧は、振れ低減に不可欠です。セットスクリュー式ホルダーは避けるべきです。不均一な把持圧で工具をオフセンターに押し出し、高振れを生むからです。コレット式ホルダーも、追加コンポーネントにより余分な振れを導入しがちです。ツール把持システムの接続が増えるたびに、振れ発生経路が増えます。シュリンクフィットとプレスフィットホルダーは、コンポーネントが少ない分、本質的に振れ最小化に優れています。
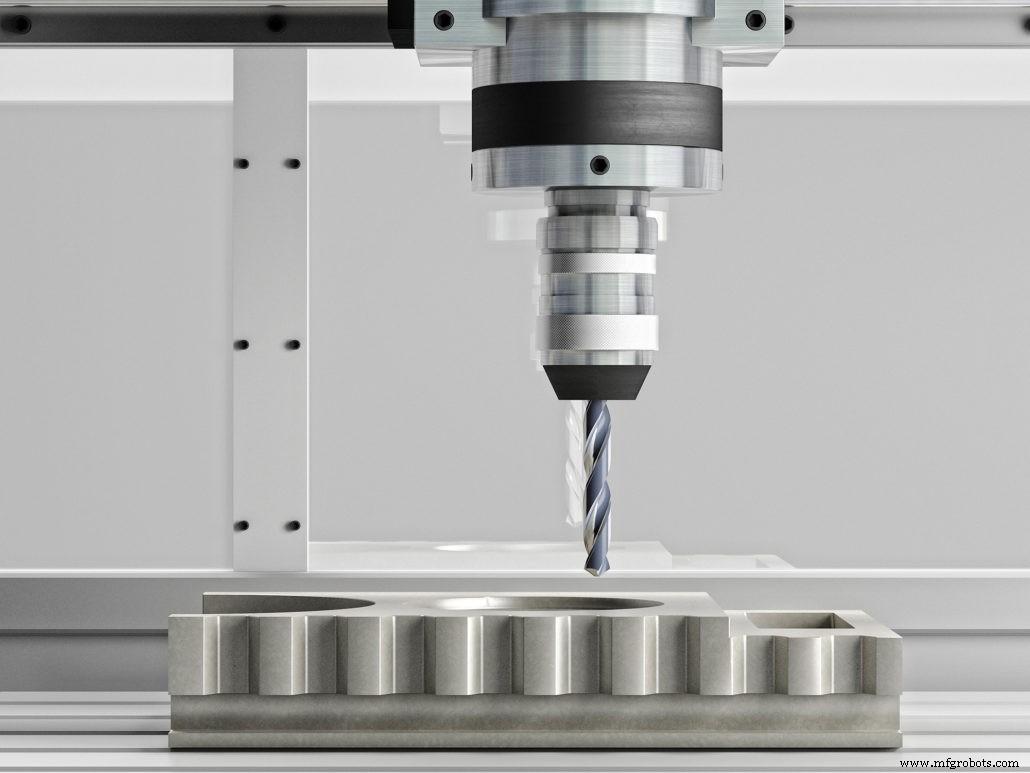
工具把持の考慮事項には、工作機械の清潔さも含まれます。チップがスピンドルに噛み込み、システム内の二つの高精度面の間に障害物となることがよくあります。毎ジョブのセットアップ時、ツールホルダーとスピンドルが清潔でチップ・デブリフリーであることを確認することが極めて重要です。
シャンク改造
設備そのもの以外にも、工具長、機械セットアップ剛性、工具のホルダーからの突き出し量など、多くの要因が振れ増大に寄与します。シャンク改造とそれに伴う把持方法は、大きな影響を与えます。古い時代遅れの技術と見なされがちなウェルドンフラットは、多くの工場で大量の振れを加える元凶とされています。多くの工場がウェルドンフラットを使い工具の確実なグリップを確保していますが、セットスクリューが工具を片側に押し付けることでオフセンターになり、非常に高い振れを生みます。ハイマーSafe Lock™は、シュリンクフィット等の高精度ツールホルダーと同等公差で設計された、より高性能な把持技術として人気を集めています。Safe-Lock™システムは振れを最小化しつつ、抜けリスクゼロで工具を確実に保持します。
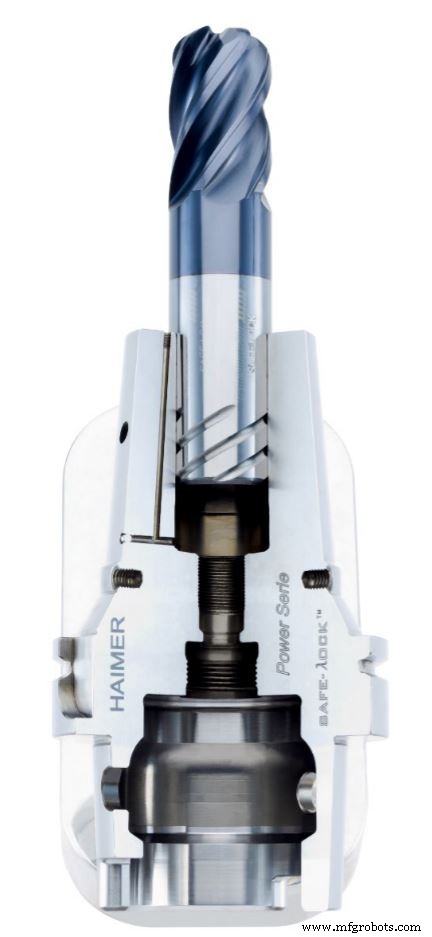
ハイマーSafe-Lock™システムは、工具振れを大幅に低減する選択肢の一つです。
ランアウトを機械加工システムから完全に排除することは不可能です。しかし、あらゆる手段を講じて最小限に抑えることは可能であり、またそうすべきです。工具を真っ直ぐ回転させ続けることは、工具寿命延長、性能向上、そして究極的には工場の時間とコストの節約につながります。ランアウトは金属加工業界の一般的な懸念事項ですが、部品不合格と不可解な結果の主原因になり得るにもかかわらず、しばしば見過ごされます。機械工具のあらゆる部品が結果のランアウトに寄与し、どれも見過ごしてはなりません。
CNCマシン