



レーザービーム溶接とプラズマアーク溶接:比較概要
レーザービーム溶接
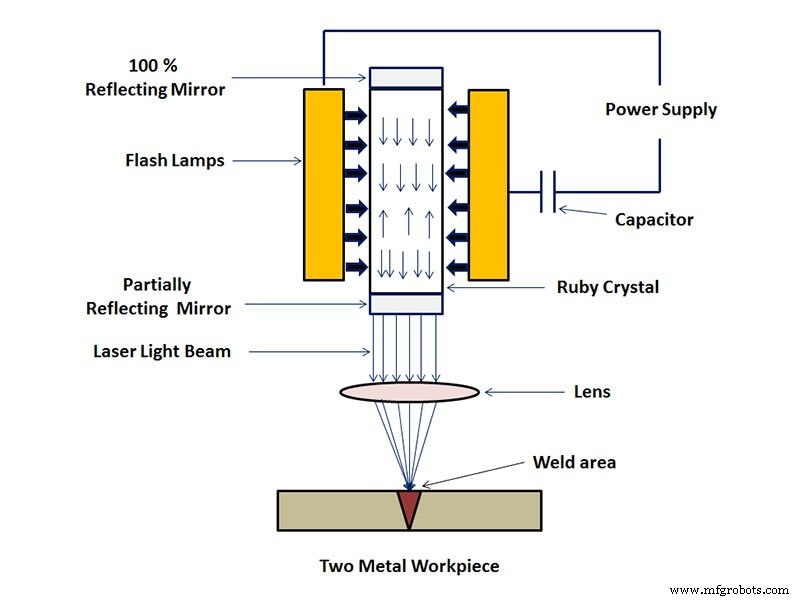
レーザービーム溶接は、高エネルギー密度のレーザービームを熱源として用いる効率的で精密な溶接方法です。連続波またはパルスレーザービームによって実現できます。レーザー溶接の原理は、熱伝導溶接とレーザー深溶け込み溶接に分けられます。電力密度が104~105 W/cm2未満の場合は熱伝導溶接となり、溶け込みが浅く溶接速度が遅くなります。一方、電力密度が105~107 W/cm2を超えると、金属表面が熱の作用で「キーホール(小孔)」と呼ばれる凹みを形成し、深溶け込み溶接となります。この方式は高速溶接が可能で、深さと幅の比(アスペクト比)が大きいのが特徴です。
レーザービーム溶接では一般的に連続レーザービームを用いて材料を接合します。その冶金学的物理プロセスは電子ビーム溶接と非常に似ており、「キーホール」構造によってエネルギー変換が行われます。十分に高い電力密度のレーザー照射下では、材料が蒸発して小さな孔が形成されます。蒸気で満たされたこの小孔は黒体のように振る舞い、入射ビームのほぼ全エネルギーを吸収します。孔内の平衡温度は約2500℃に達します。高温孔の外壁から熱が伝わり、孔周囲の金属が溶融します。小孔はビームによる壁材の連続蒸発で発生する高温蒸気で満たされます。孔の四壁が溶融金属を取り囲み、液体金属が固体材料を取り囲む構造になります(従来の溶接プロセスやレーザー熱伝導溶接では、エネルギーがまずワーク表面に堆積し、その後熱伝導で内部へ伝わります)。孔壁外側の液体流れと壁層の表面張力は、孔内で連続的に生成される蒸気圧と動的平衡を保っています。光ビームが小孔に連続的に入り、小孔外側の材料が連続的に流れるため、光ビームが移動するにつれて小孔は常に安定した流れの状態を維持します。つまり、小孔とそれを取り囲む溶融金属が先行ビームの前進速度で前進します。溶融金属が小孔の跡を埋め、凝固して溶接ビードが形成されます。この一連のプロセスは非常に高速で起こるため、溶接速度は容易に分速数メートルに達します。
特徴
- レーザービーム溶接は融接であり、レーザービームをエネルギー源として溶接継手に照射します。
- レーザービームは平面光学素子(ミラーなど)で導き、反射集光素子やレンズで溶接部に投影できます。
- 非接触溶接であり、作業中に圧力は不要ですが、溶融池の酸化防止のため不活性ガスが必要です。フィラーメタルを使用することもあります。
- MIG溶接と組み合わせてレーザーMIG複合溶接とすることで、大深度溶接が可能になり、MIG溶接単独と比べて熱入力を大幅に低減できます。
用途
レーザー溶接機技術は、自動車、船舶、航空機、高速鉄道などの高精度製造分野で広く使用されています。人々の生活の質を大幅に向上させ、家電業界を精密エンジニアリングの時代へ導きました。
プラズマアーク溶接
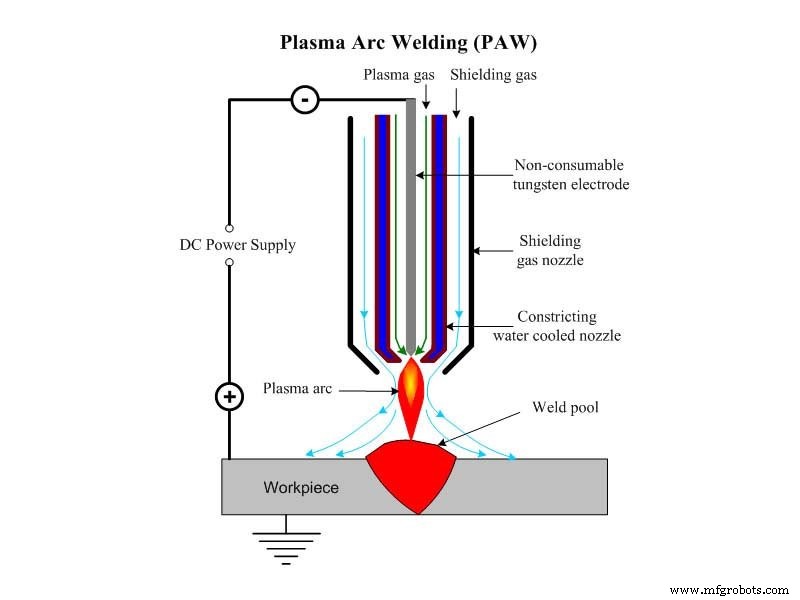
プラズマアーク溶接とは、プラズマアーク高エネルギー密度ビームを溶接熱源とする融接方法です。溶接時、イオンガス(プラズマアークを形成)とシールドガス(溶融池と溶接部を大気の悪影響から保護)には純アルゴンが用いられます。電極には一般的にタングステン電極を使用し、場合によってはフィラーメタル(溶接ワイヤ)を供給します。通常、DC正接続(タングステン棒を負極に接続)を採用します。したがって、プラズマアーク溶接は本質的に圧縮効果を持つタングステンインナーガス溶接と言えます。
プラズマアーク溶接は、エネルギー集中、高生産性、高速溶接、応力変形が小さい、アークの安定性が高い、薄板や箱形材料の溶接に適しているなどの特徴があります。特に難溶金属、酸化しやすい金属、熱に敏感な金属材料(タングステン、モリブデン、銅、ニッケル、チタンなど)の溶接に適しています。
ガスはアークの熱で解離し、水冷ノズルを高速で通過する際に圧縮され、エネルギー密度と解離度が高まりプラズマアークを形成します。その安定性、発熱量、温度は一般的なアークより高く、より深い溶け込みと高速溶接が可能です。プラズマアークを形成するガスとその周囲のシールドガスには一般的に純アルゴンを使用しますが、ワークの材質特性に応じてヘリウム、窒素、アルゴン、またはそれらの混合ガスが用いられることもあります。
特徴
- マイクロビームプラズマアーク溶接では箔や薄板の溶接が可能です。
- キーホール効果により、片面溶接で両面フリーフォーミングが実現しやすくなります。
- プラズマアークは高エネルギー密度、高アーク温度、強い貫通力を持ち、10~12mm厚の鋼材を開先なしで溶接できます。片面溶接で両面成形が可能で、溶接速度が速く生産性が高く、応力変形が小さいです。
- 装置が比較的複雑で、ガス消費量が多く、隙間とワークの清浄度に厳しい要求があり、屋内溶接にのみ適しています。
用途
プラズマ溶接は工業生産で広く用いられ、特に航空宇宙や軍事、先端産業技術で使用される銅・銅合金、チタン・チタン合金、合金鋼、ステンレス鋼、モリブデンなどの金属溶接に活用されています。例えばチタン合金ミサイル外殻、航空機の薄肉容器などです。
CNCマシン
- 電気アーク溶接の作動原理:コア原理を徹底解説
- アーク溶接作業の必須安全対策:個人防護・環境・設備の3分野完全ガイド
- 電気アーク溶接マスター:種類、設備、メリット・デメリット完全ガイド
- プラズマアーク溶接(PAW)完全ガイド:定義、用途、メリット・デメリット
- プラズマアーク溶接(PAW)の用途・メリット・デメリット
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- レーザー切断vsプラズマ切断:適切な金属切断技術の選び方
- レーザー溶接入門:精密・高速・低歪みの金属接合技術
- トランプフの最先端レーザー溶接機:板金加工に革命
- レーザー溶接 vs アーク溶接:メリット・デメリットと最適工法の選び方