



アーク溶接の基礎:初心者ガイド
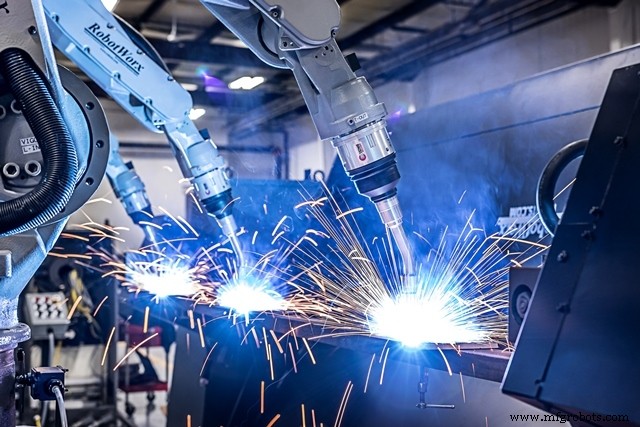
アーク溶接とは?
アーク溶接は、トーチに取り付けられた電極と金属の間に電源を使って電気アークを発生させ、部品を永久的に融合させるものです。このアークは、イオン化したガス柱を通って2つの電極間を流れる電流であり、金属を溶かすのに十分な強烈な熱を生み出します。
熱は、負に帯電した陰極と正に帯電した陽極によって生成されます。負と正のイオンがプラズマ柱内で加速された速度で互いに跳ね返ります。電極は通常、特別に準備された棒またはワイヤで、電流を伝導するだけでなく、溶けて継ぎ目に充填金属を供給します。
アークは、実際のワークと電極(棒またはワイヤ)の間に形成され、継ぎ目に沿ってガイドされます。電極とベースメタルを溶かすのに必要な熱を提供し、場合によっては溶融金属を電極の先端からワークへ運ぶ手段も提供します。
この強烈な熱(先端で約6500°F/3600℃)が2つの部品の継ぎ目に適用され、溶融して中間の溶融充填金属と混合します。この熱でベースメタルと電極の両方が溶け、電極が消耗型の場合、溶融滴が分離し、アーク柱を通ってワークへ運ばれます。
炭素アーク溶接やTIG溶接では、溶融滴がギャップを越えてワークへ強制されることはないため、別の棒やワイヤから充填金属を継ぎ目に溶かし込みます。
いずれにせよ、この溶融金属のプールは時々「クレーター」と呼ばれます。電極が継ぎ目に沿って移動すると、クレーターは電極の後ろで固化します(「スラグ」を参照)。その結果、部品の金属と同様の強度を持つ溶接部を生み出す冶金学的融合結合が得られます。これは、ベース材料の機械的・物理的特性を継ぎ目で複製できない非融合接合プロセスとは異なります。
この金属移行は2つの方法で発生します:表面張力移行では、溶融金属の滴が溶融金属プールに触れ、表面張力で引き込まれるか、スプレーアークでは、電極先端の溶融金属から電気的ピンチ効果で滴が射出され、溶融プールへ推進されます(オーバーヘッド溶接に最適)。
アーク溶接の電源
以下は、電源を含む基本的なアーク溶接回路の図です。電気をギャップを越えて伝導するイオン化パスと、アークを開始する何らかの着火手段が必要です。これは通常、放電を引き起こすのに十分な初期電圧を供給するか、電極をワークに接触させ、接触面が加熱されたら引き離すことで行われます。
溶接時、電極を正または負にした直流(DC)または交流(AC)を使用できます。電流と極性の選択は、プロセス、電極の種類、アーク雰囲気、溶接される金属に依存します。必要な電源には、必要な制御装置が装備され、ワークケーブルでワークピースに接続されます。
アークシールド
アークシールドは、高温の金属が空気中の化学元素に対してより高い反応性を持つため、アーク溶接で必要なプロセスです。そのため、プロセスにはアークと溶融プールを保護ガスのシールドで覆う手段があります。トーチで部品を接合する際、シールドガスを使用して汚染を防ぎます。これにより溶接強度が確認され、部品の溶接後クリーニングが最小限に抑えられます。
ロボットアーク溶接
1980年代以来、溶接自動化はより堅牢で成熟したプロセスになりました。急速に進歩し、面倒な生産要求を高速で満たすのに非常に効果的になり、経済的、効率的、信頼性が高く、作業員を危険な作業からさらに保護できるようになりました。
6軸ロボットシステムは、セル内で人間の腕の動き以上を模倣し、トーチを最も効率的で反復可能な位置に正確に配置できます。
大小ほぼすべての業界で、溶接は実質的にあらゆるアプリケーションの製造と修理プロセスの主要な手段として使用されています。ロボット溶接には、アーク溶接、MIG溶接、TIG溶接、レーザー溶接、スポット溶接などのプロセスが含まれます。
これらのメリットにより、溶接ロボット市場は他の産業用ロボットよりも速い成長率を示しています。これは、自動溶接とアクセサリー部門だけで2017年には19億ドルの価値があると推定されていることからも明らかです。
ロボット溶接のメリット
- 速度: ロボット溶接システムは、仕事を迅速に完了する達人です。ロボットには必須の昼休みも必要な休暇もありません。24時間365日、中断なく連続稼働します。手動溶接サイクルと比較してハンドリングが少ないため、ロボットははるかに高いアークオンタイムを達成し、通常、出力を2〜4倍に増やします。その結果、スループットと生産性が劇的に向上し、会社の全体的な効率が向上します。
- 精度: ロボットシステムには、手動溶接システムよりもエラーを減らす規制があり、材料と時間の無駄を減らせます。スリムなロボットアームなど、困難な場所や狭い場所に到達するための設計もあります。
- 一貫性: 規制とその結果としての精度により、溶接部は非常に一貫性があります。これにより、毎回製品品質への信頼が高まります。
- 安全性: 溶接は、閃光、ヒューム、火花、熱を扱う非常に危険なアプリケーションです。自動化すると、ロボットがこれらの危険に耐えられるため、作業員を保護できます。危険な作業環境で影響を受けた場合の従業員の補償請求リスクも減らせます。
- コスト削減: 手動溶接のコストは、時間、スキル、集中力を必要とするため高額になりがちです。ロボット溶接は時間がかからず、直接人件費の削減、エネルギー節約(起動回数減少)、材料節約が可能です。保険と事故関連コストも削減されます。ロボット溶接がもたらすコスト削減は、東欧や中国などの低コスト製造国と競争するのに役立ちます。
- 品質: ロボットは優れたパス追従精度を持ち、溶接ガンを正しい溶接角度、速度、距離で非常に高い反復精度(±0.04mm)で提示できます。これにより、各継ぎ目に最適な溶接条件を使用でき、リワーク、スクラップ、ワイヤ消費、溶接スパッタ除去のコスト削減とともに、24時間365日一貫した高品質出力が得られます。
- 労働力: 手動溶接は常に一定程度必要ですが、独自の課題があります…訓練、採用、高い離職率への対応など、すべて高コストです。ロボット自動化は、会社の溶接作業により多くの安定性と信頼性をもたらします。
- 柔軟性: ロボットは、MIG、TIG、SMAW、FCAW、SAW、PAWなど、多くの異なる製品の溶接に使用できます。これにより、企業は非常に短いターンアラウンドで多様な製品を生産できます。
- 床面積: 手動溶接ベイと同等の出力と比較して、ロボットは床面積をあまり必要としません。
今すぐロボットアーク溶接を始めましょう
今日、アーク溶接自動化システムへの需要はますます高まっています。企業は、グローバル市場での競争需要の増大と並行して、資格を持つ溶接工の不足を認識しています。すべてのメリットと予測ROIを見れば、これ以上の説得は不要でしょう。
もう時間を無駄にしないでください。RobotWorxは完璧なアーク溶接自動化システムを見つける準備ができています。弊社はアーク溶接自動化において25年以上の経験があります。統合準備ができた多くの新品および中古のアーク溶接ロボットとワークセルを在庫しています。
今すぐRobotWorxにオンラインでご連絡いただくか、877-762-6881までお電話ください。
産業用ロボット
- アーク溶接 vs ガス溶接:13項目で違いを徹底比較
- 電気アーク溶接の作動原理:コア原理を徹底解説
- アーク溶接作業の必須安全対策:個人防護・環境・設備の3分野完全ガイド
- 電気アーク溶接マスター:種類、設備、メリット・デメリット完全ガイド
- プラズマアーク溶接(PAW)完全ガイド:定義、用途、メリット・デメリット
- シールドメタルアーク溶接(SMAW)完全ガイド:定義から用途まで
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット
- レーザービーム溶接とプラズマアーク溶接:比較概要
- ロボットアーク溶接システムでROIを最大化:収益改善への道筋