



鋼材の焼入れ性理解:硬化深さと熱処理効果
鋼材選定の鍵「焼入れ性」を微細構造から解説
多くの鋼種は、焼入れとして知られる熱処理法に有益な反応を示します。ワーク材料選定プロセスにおいて最も重要な基準の一つが焼入れ性です。焼入れ性とは、高温から焼入れした際に金属がどれだけ深く硬化できるかを表し、硬化深さとも呼ばれます。
微細構造レベルでの鋼材
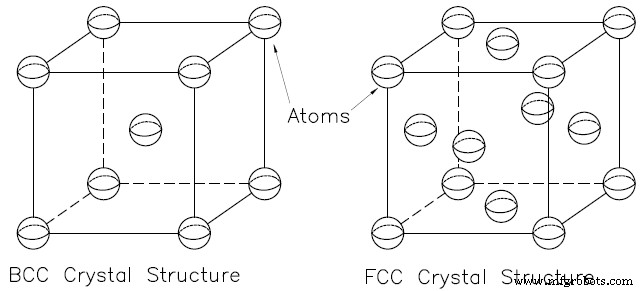
微細レベルでの鋼材分類の第一段階は結晶構造、すなわち原子の空間配列です。体心立方格子(BCC)と面心立方格子(FCC)は金属結晶構造の例です。図1にBCCとFCC結晶構造の例を示します。図1の画像は原子位置を示すもので、原子間距離は誇張されています。
次の分類レベルは相(フェーズ)です。相とは、同じ物理的・化学的性質を持つ材料の均一な部分です。鋼には3つの異なる相があります:
- オーステナイト:面心立方格子鉄。FCC結晶構造を持つ鉄および鋼合金。
- フェライト:体心立方格子鉄。BCC結晶構造を持つ鉄および鋼合金。
- セメンタイト:炭化鉄(Fe₃C)
本記事で議論する最終分類レベルはミクロ組織です。上記3相が組み合わさって鋼のさまざまなミクロ組織を形成します。これらのミクロ組織例と一般的な機械的特性を以下に示します:
- マルテンサイト:最も硬く最も強いミクロ組織だが、最も脆い
- パーライト:硬く強く延性があるが、特にタフではない
- ベイナイト:望ましい強度-延性の組み合わせを持ち、パーライトより硬いがマルテンサイトほど硬くない
微細構造レベルでの焼入れ
鋼の焼入れ性は、材料の炭素含有量、その他の合金元素、オーステナイトの粒度の関数です。オーステナイトはガンマ相鉄であり、高温ではその原子構造がBCC配置からFCC配置へ転移します。
高焼入れ性とは、焼入れ時に材料全体で高いマルテンサイト割合を生成する合金の能力を指します。焼入れ鋼は、高温から材料を急速に焼入れすることで作られます。これは、100%オーステナイト状態から高マルテンサイト割合への急速な転移を伴います。鋼の炭素含有量が0.15%以上の場合、マルテンサイトは高度に歪んだ体心立方格子形態となり、炭素で過飽和状態になります。炭素はミクロ組織内の大部分のすべり面を効果的に遮断し、非常に硬く脆い材料を生み出します。焼入れ速度が十分でない場合、炭素はオーステナイト相から拡散します。鋼はパーライト、ベイナイト、または十分長く高温保持すればフェライトになります。先述のミクロ組織のいずれも、焼き戻し後のマルテンサイトと同等の強度はなく、一般的にほとんどの用途では不利と見なされます。
鋼の熱処理成功を左右する3要因
- 試験片のサイズと形状
- 鋼の組成
- 焼入れ方法
1. 試験片のサイズと形状
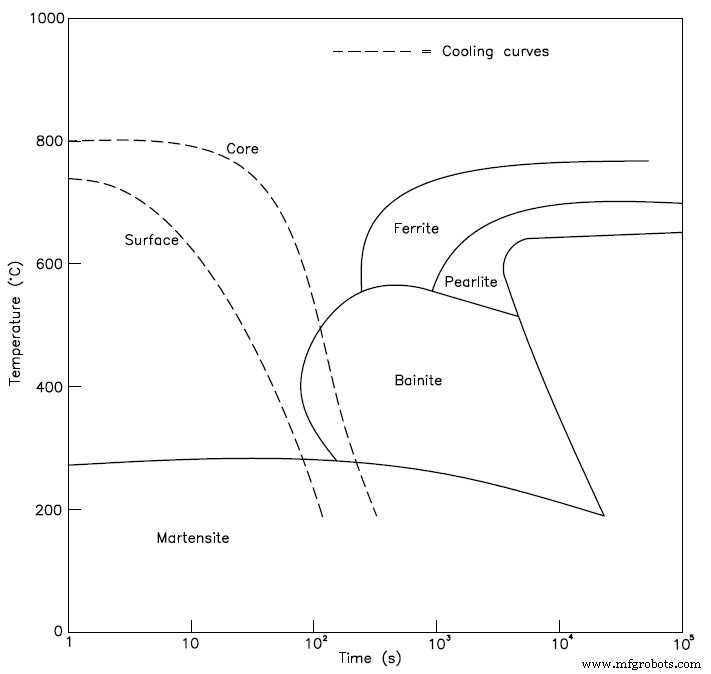
焼入れプロセスでは、熱が試験片表面に伝達されてから焼入れ媒質へ放散されます。したがって、試験片内部の冷却速度は表面積対体積比に依存します。この比が大きいほど、試験片はより速く冷却され、したがって硬化効果はより深くなります。例えば、直径1インチの3インチ円筒棒は、直径1.5インチの3インチ棒より高い焼入れ性を持ちます。この効果により、コーナーとエッジが多い部品は、規則的で丸みを帯びた形状よりも焼入れによる硬化に適しています。図2は、油焼入れされた95mm棒の冷却曲線を示すサンプルTTT図(時間-温度-変態図)です。表面は100%マルテンサイトに変態しますが、芯部にはベイナイトが含まれ、したがって硬度が低くなります。
2. 鋼の組成
異なる鋼合金は異なる元素組成を持つことを覚えておく必要があります。これらの元素の鉄に対する比率が、多様な機械的特性を生み出します。炭素含有量を増やすと鋼はより硬く強くなりますが、延性は低下します。ステンレス鋼の主要合金元素はクロムで、これが金属に強い耐食性を与えます。人類が千年以上にわたり鋼の組成を試行錯誤してきたため、組み合わせの数は無限大です。
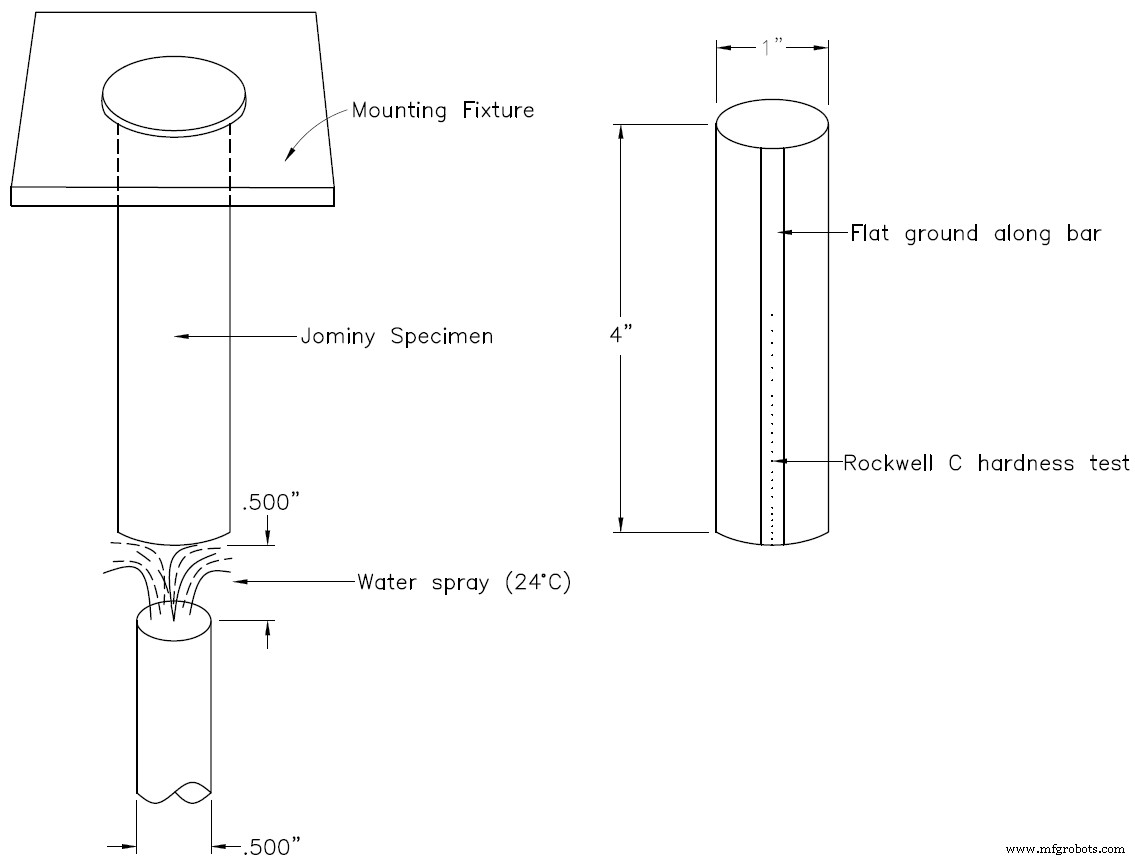
組み合わせが多く多様な機械的特性を生むため、標準化試験が様々な鋼種の分類に用いられます。焼入れ性の一般的な試験はジョミニ試験で、図3に示します。この試験では、標準試験片を100%オーステナイトになるまで加熱し、装置に移して水焼入れします。表面、すなわち水と接触する領域は即座に冷却され、冷却速度は表面からの距離の関数として低下します。試験片長手方向に平らな面を研削し、この平面に沿って様々な点の硬度を測定します。このデータは、硬度をY軸、距離をX軸とした焼入れ性チャートにプロットされます。
焼入れ性曲線はジョミニ試験結果から構築されます。いくつかの鋼合金曲線の例を図4に示します。冷却速度の低下(短距離での硬度急降下)により、炭素拡散とより多くの軟らかいパーライト形成の時間が増えます。これはマルテンサイト減少と焼入れ性低下を意味します。比較的長い距離で高硬度値を保持する材料は、高焼入れ性と見なされます。また、両端の硬度差が大きいほど焼入れ性は低くなります。焼入れ性曲線の典型として、焼入れ端からの距離が増すにつれ冷却速度は低下します。1040鋼は4140と4340と同じ初期硬度を持ちますが、試験片長さで極めて急速に冷却されます。4140と4340鋼はより緩やかな速度で冷却され、したがってより高い焼入れ性を持ちます。4340は4140より冷却率が緩やかで、この3つの中で最も高い焼入れ性を持ちます。
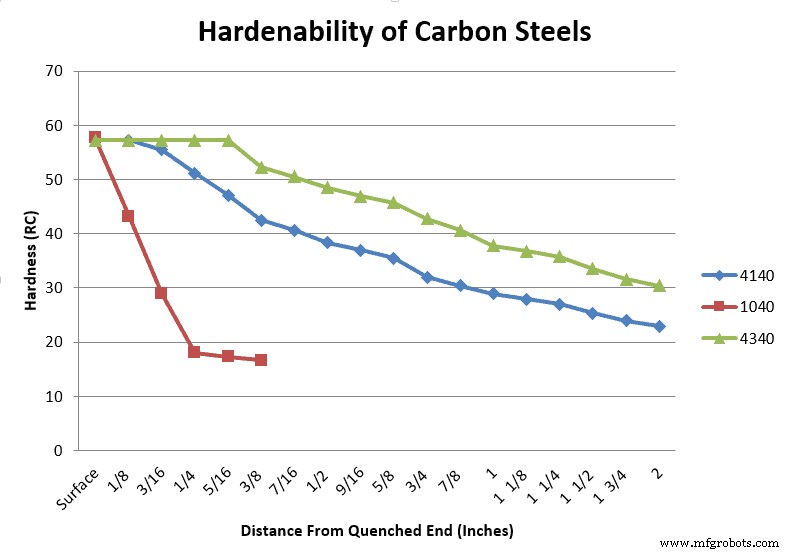
焼入れ性曲線は炭素含有量に依存します。鋼中の炭素割合が大きいほど硬度は増します。図4の3合金すべてが同量の炭素(0.40% C)を含むことに注意してください。炭素だけが焼入れ性に影響する合金元素ではありません。これら3鋼の焼入れ性挙動の差は、合金元素の観点から説明できます。表1に各鋼の合金含有量比較を示します。1040は炭素鋼で、鉄以外の元素がないため炭素原子がマトリックスから逃げるのを阻止するものがなく、最も焼入れ性が低いです。4340に添加されたニッケルにより、4140よりわずかに多くのマルテンサイトが形成され、これら3合金中で最も高い焼入れ性を与えます。ほとんどの金属合金元素はパーライト、フェライト、ベイナイトの形成を遅らせるため、鋼の焼入れ性を高めます。
表1:4340、4140、1040鋼の合金含有量
| 鋼種: | ニッケル (wt%): | モリブデン (wt%): | クロム (wt%): |
| 4340 | 1.85% | 0.25% | 0.80% |
| 4140 | 0.00% | 0.20% | 1.00% |
| 1040 | 0.00% | 0.00% | 0.00% |
一つの材料グループ内でも焼入れ性にばらつきがあります。鋼の工業生産では、元素組成と平均粒度に、バッチ間でわずかな避けられない変動が常に存在します。通常、材料の焼入れ性は上限曲線と下限曲線として限界値で表されます。
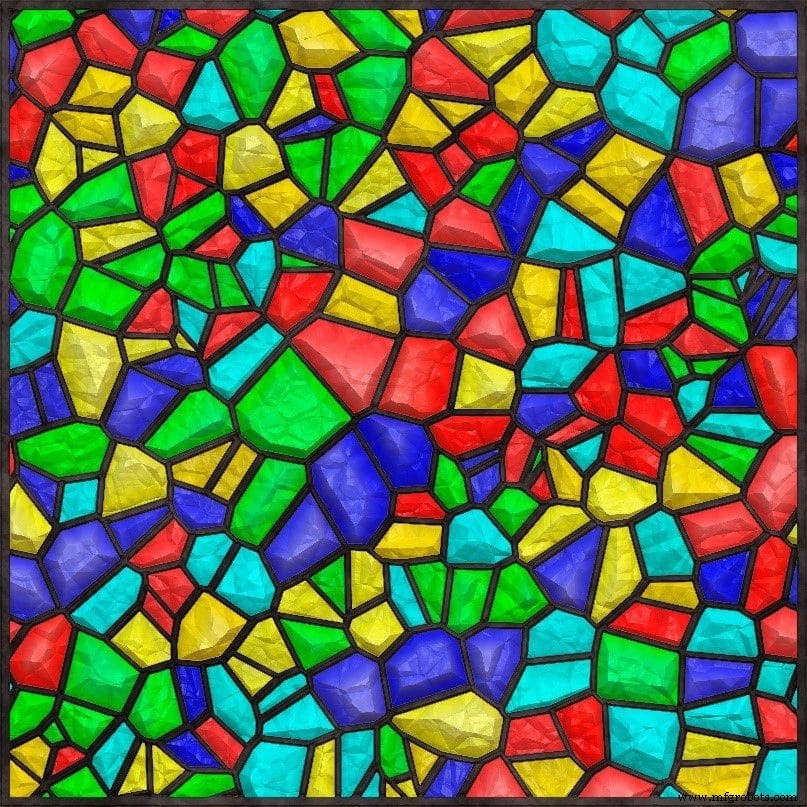
焼入れ性はオーステナイト粒度の増大とともに増加します。粒とは多結晶金属中の個々の結晶です。ステンドグラス窓(下図参照)を想像してください。色ガラスが粒、それらを保持するハンダ材が粒界に相当します。オーステナイト、フェライト、セメンタイトはすべて、鋼の異なるミクロ組織を構成する異なる種類の粒です。粒界でパーライトとベイナイトが形成されます。これはマルテンサイトが望ましいミクロ組織であり、他のタイプがその成長を妨げるため、硬化プロセスにとって有害です。マルテンサイトはオーステナイト粒の急冷と変態から形成され、その変態プロセスはまだ十分に理解されていません。粒度が大きくなると、オーステナイト粒が増え粒界が減ります。したがって、パーライトやベイナイトのようなミクロ組織が形成される機会が減り、マルテンサイトが形成される機会が増えます。
3. 焼入れ方法
前述の通り、焼入れタイプは冷却速度に影響します。油、水、水系ポリマー焼入れ剤、空気を使用すると、ワーク内部で異なる硬度が得られ、焼入れ性曲線もシフトします。水が最も激しい焼入れとなり、次に油、空気の順です。水系ポリマー焼入れ剤は水と油の中間の冷却速度を提供し、ポリマー濃度と温度を変えることで特定用途に調整可能です。攪拌度も熱除去速度に影響します。焼入れ媒質が試験片をより速く流れるほど、焼入れ効果は高まります。水焼入れが鋼種によっては激しすぎて割れや歪みを生じる場合、油焼入れが一般的に使用されます。
焼入れ鋼の加工
焼入れ後のワーク加工に選ぶべきカッタータイプはいくつかの変数に依存します。用途固有の幾何学的要件を除けば、最も重要な2変数は材料硬度とその焼入れ性です。比較的高応力用途では、ワーク内部で最低80%のマルテンサイト生成が要求されます。通常、中程度応力部品ではワーク全体で約50%のマルテンサイトで十分です。焼入れ性が非常に低い焼入れ金属を加工する場合、標準コーティング超硬工具でも問題なく機能することがあります。これはワークの最硬部分が表面に限定されるためです。高焼入れ性の鋼を加工する場合、その特定用途向けの特殊形状カッターの使用を推奨します。高焼入れ性はワーク全体が硬いことを意味します。ハーベイツールはカタログ全体で、ドリル、エンドミル、キシートカッター、彫刻工具など、焼入れ鋼向けの様々なカッターを提供しています。
ハーベイツールの焼入れ鋼用フルストックエンドミルラインナップ
焼入れ鋼 まとめ
焼入れ性とは、フェロ合金がその全体積(表面から芯まで)でマルテンサイト形成により硬化可能な深さの尺度です。鋼選定と特定用途向け切削工具選定において考慮すべき重要な材料特性です。あらゆる鋼の焼入れは、部品のサイズと形状、鋼の分子組成、焼入れ方法タイプに依存します。
CNCマシン