



バスタブの進化:古代の浴槽から現代製造まで
概要
入浴は先史時代から人類文化の一部でしたが、初期の浴は衛生よりも宗教的、社交的、レクリエーション的目的が主でした。ギリシャは紀元前1700年頃には給排水付き室内浴室を先駆けました。ローマ人は紀元前3世紀に入浴を中心的社交儀礼へ昇華、更衣室、運動室、浴槽を備えた巨大公衆浴場を建設。
ローマ帝国崩壊後、ヨーロッパでは入浴習慣が衰退、修道院とイスラム社会(更衣室、冷温浴、ドーム蒸気室を備えた精巧なハマム)で継承。公衆浴場が11〜12世紀にヨーロッパで再興。
家庭では寝室の木桶が一般的でしたが、一部の城宮殿(ヘンリー7世のウェストミンスター宮殿等)では温冷水道を設置。
18世紀にはバース(イングランド)のような「湯治場」が流行。19世紀の衛生学研究で入浴が健康に不可欠と広く認識されるまで待たねばなりませんでした。19世紀半ばに家庭用常設浴槽が普及し始めましたが、配管は第一次世界大戦後の上下水道整備まで原始的で、モダンバスタブが家庭の定番になったのはそれ以降です。
現在、バスタブは給排水器具市場の中核セグメントで、1994年米国市場規模約57億ドル。年間約300万台——ジャグジーやホットタブ含む——が出荷。材質はガラス質(陶器)、金属、プラスチックに大別。近年はプラスチックが他素材を駆逐し、浴槽の62%、ジャグジーの92%、洗面器の28%を占めます。エナメル鋳鉄/鋼が標準ベース材、ANSI基準で生産管理されています。
製造工程:エナメルコートバスタブ
原材料
エナメルバスタブのベースメタルは通常グレイ鋳鉄、チタン鋼、ゼロカーボン鋼、部分脱炭鋼——すべてエナメル適性に最適化。エナメル自体はガラスフリットで、粘土、長石、炭酸バリウム、ホウ酸、石灰石、蛍石、石英、その他酸化物で構成。
金属下地処理
- 鋳物または板金をショットブラストまたは高圧エアで洗浄、多くは730〜820℃(1,350〜1,500°F)焼鈍後の応力除去を実施。
- 板金は多段洗浄:ショットブラスト、有機溶剤/熱アルカリ溶液で脱脂、酸洗(塩酸/硫酸)、任意でニッケル浸漬(硫酸ニッケル/ホウ酸)、ソーダ灰とホウ砂で中和、急速乾燥で防錆。
エナメル調合
- 原料を精密秤量、ロータリーまたは連続炉で溶融、冷水急冷でフリット(粒状ガラス)化。
- フリットを乾燥、ボールミルで粉末粉砕、ウェットエナメル希望時は粘土と水で混合しスリップ(泥漿)調製。
エナメリング工程
- ドライエナメル:加熱金属表面(エナメル融点以上)に粉末粉末を散布。粉末が溶融し連続皮膜形成、炉焼成で磁器様仕上げ。
- ウェットエナメル:浸漬または自動スプレーで塗布。排水後、乾燥・金属加熱炉で焼成。通常地色塗工(グラウンドコート)と上塗り(カバーコート)の2層、カバーコートはより長い焼成サイクルを要する。
製造工程:プラスチックバスタブ
原材料
プラスチックバスタブはABS(アクリロニトリル・ブタジエン・スチレン)、アクリル樹脂、ガラス繊維強化ポリエステルなどのポリマーから製造。ガラス・ポリエステルが浴槽シャワーユニット市場を支配。難燃添加剤、人工大理石調チップ等の添加が一般的。
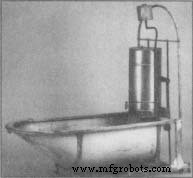 この1920年代バスタブは収納時に折り畳み可能で、独自の給湯器を内蔵していた。 (ヘンリーフォード博物館蔵 & グリーンフィールドビレッジ蔵。)
19世紀米国では都市住民の多くがバケツとスポンジに頼っていました。1920年代に中央給水システムが整備され、衛生的エナメル器具の大量生産が可能になり、バスタブが家庭の定番となりました。
成形プロセス
- 射出成形: 溶融プラスチックを加圧して冷却金型に充填、固化。レシプロスクリュー機で溶融・射出・冷却を繰り返し大量生産。
- 圧縮成形: プラスチックと繊維強化浴槽に使用。樹脂、繊維、顔料、充填材をシート状に混合、鋼製ダイスで高圧プレスして硬化。
- ハンドレイアップ/スプレーレイアップ: FRP浴槽用。ハンドレイアップは強化層を手作業で積層;スプレーレイアップは刻み繊維と樹脂の噴霧流で自動化・短サイクル化を実現。
未来展望
新築住宅建設がバスタブ需要の主要ドライバー。過去10年でバスルーム2.5室以上の新築一戸建て比率が約44%まで倍増、経済回復とともに成長継続を示唆。
デザイントレンドは規制と安全性を反映。米国障害者法(ADA)がアクセシブル浴槽の特許取得を促進、プラスチックの成形自由度で浴槽シャワー一体型が普及。滑り止めコーティング、防水機能——防湿バリア、完全一体化壁——が標準化しつつあります。
製造プロセス