



鋼管:種類、歴史、現代製造技術
概要
鋼管は無数のインフラシステムを支える長い中空チューブ。溶接とシームレス2つの異なるプロセスで生産、各々作業可能形態へ鋳造された生鋼から開始。鋼をシームレスチューブへ伸長、またはエッジ接合・溶接密封。1800年代初頭以来、これら手法が今日の高効率連続プロセスへ進化、年間数百万トン生産、鉄鋼業界最広範使用製品。
強度と軽量性により鋼管は多様現場で不可欠:地下上下水道・ガス配管、電気ケーブル保護、自転車フレーム、自動車部品、冷凍・暖房システム、配管、旗竿、街灯、医療機器等。汎用性がセクター横断需要牽引継続。
歴史
人類独創性が管状構造活用は数千年。古代農民が葦・粘土管で用水路、中国技術者が紀元前2000年葦管使用、西暦1世紀ヨーロッパ鉛管登場。熱帯社会は竹、植民地アメリカは木材。ボストン初上水道1652年空洞丸太使用。
現代溶接鋼管起源1815年、ウィリアム・マードックが長尺金属管必要な石炭燃焼灯システム考案。1824年ジェームズ・ラッセルが加熱鉄帯接合特許、しかし1825年コーネリウス・ホワイトハウスの突合せ溶接プロセスが現代生産基礎確立。この技法採用米国初プラント1832年フィラデルフィア開業。
連続生産1911年ジョン・ムーン導入、プラントが途切れないストリームで管製造可能、大幅効率向上。一方シームレス管は1800年代末出現、最初固体シリンダー中心穴あけで製造。1895年最初シームレスチューブ工場、自転車・後自動車産業需要(ガソリン・オイルライン用薄肉高強度管)応えました。
初期シームレス生産1840年ビレット中心穴あけ、非効率・肉厚不均一。1888年特許で耐火レンガコア周りビレット鋳造、コア除去でクリーンホール改良。現代ローラー技法がこれら初期手法置換。
設計
鋼管はシームレスと溶接2主系統。シームレスタイプは薄肉軽量、自転車・液体輸送最適。溶接タイプは長手方向単一シーム、重く剛性高、直線性安定、高応力想定されないガスパイプライン、電線保護管、配管等で常用。
主要特性(直径、肉厚、鋼種、長さ、コーティング、端末加工)は生産中厳密管理、特定用途要件適合。直径範囲:微細注射針管から大口径都市ガス幹線まで。
原材料
鋼、主にアルミニウム、マンガン、チタン、タングステン、バナジウム、ジルコニウム等合金元素含有鉄合金が核心原料。追加仕上げ剤:保護用軽油、洗浄用硫酸。防食へ塗装・亜鉛メッキ一般的。
製造工程
鋼管生産は3段階フレームワーク:生鋼を作業可能形態変換、連続・半連続ラインで管成形、最終切断・カスタマイズ。
インゴット製造
- 溶鋼を鉄鉱石とコークス炉溶解、酸素で過剰炭素除去。液鋼を厚肉金型注入冷却、インゴット成形。
- インゴット成形:巨大ローラー通し平板製品(板、シート)または長尺品(棒、バー)へ。
ブルームとスラブ製造
- ブルーム:インゴットを溝付き「二高」または「三ロール」ミル通し、鋼材圧縮延伸。オペレーターローラー逆転で更薄化、マニピュレーターで均一加工確保。
- スラブも同様圧延、サイドローラーで幅制御。成形後不均一端部トリミング、サイズ切断。
追加加工
- ブルームさらに圧延でビレット化。ビレットを同期フライングシアー切断、後工程シームレス管用長尺狭幅材へ。
- スラブを2,200°F(1,204℃)加熱、酸化皮膜形成、スケールブレーカーと高圧水噴射で除去。熱間圧延機(しばしば0.5マイル長)で薄帯「スケルプ」へ延伸、6インチ(15.2センチ)厚スラブを約3分で約0.25マイル長リボンへ変換。
- 延伸後、硫酸酸洗、水洗、乾燥、大型スプール巻取り、管製造施設へ搬送。
管製造
- スケルプ巻戻し加熱、溝付きローラー通しエッジカール、未溶接管形成。溶接電極で端部封止、高圧ローラーでタイトシーム確保。サイズにより溶接管分速1,100フィート(335メートル)生産可能。
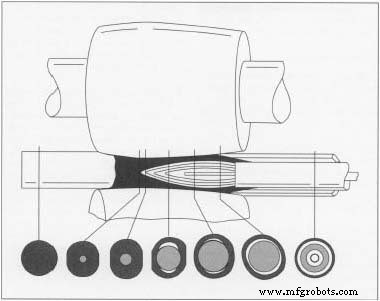
- シームレス管:角ビレット加熱・円筒成形、極限圧力ローリングでビレット伸長・中心穴形成。弾頭形ピアサーで滑らか規則正しい開口確保。後続圧延で肉厚・形状整列。
最終加工
- 成形後、矯正、継手加工(小径ネジ切り)、寸法測定。品質データ各管刻印。防錆油塗布、多く亜鉛メッキ・亜鉛コーティング。用途別特殊塗料追加場合も。
品質管理
高度X線ゲージ連続監視、試験管と基準管比較で肉厚管理。変動自動ローラー圧力調整。ライン末端で水圧試験、水充填・加圧で完全性確認、不合格品スクラップ。
製造プロセス