



ハサミ:古代スプリング刃から現代精密工具へ
概要
ハサミは、2枚の金属刃を枢軸で連結し、ハンドルを閉じると刃が接触して挟んだ材料を切断する、シンプルながら不可欠な工具です。刃長15cm(6インチ)超の大型は「シザーズ」と呼ばれます。子供用は安全のため刃を鈍らせますが、プロ用(理美容、裁縫、金属切断、園芸)は鋭利で強靭な刃が必要です。
専門バリエーション:裁縫用(片方尖頭、片方丸頭)、爪切り用(曲刃)、ピンキングシザーズ(装飾縁用ノッチ刃)、スキバサミ(髪量調整用)。
歴史的マイルストーン:
- 約3000〜4000年前:中東の青銅製「スプリングハサミ」——湾曲ストリップで連結された2刃、握ると曲がって切断。
- ローマ、中国、日本、韓国:中央枢軸を持つピボット式ハサミ——現代ツールの基本設計。
- 16〜17世紀欧州:スプリング式が主流、ピボット式は限定生産。
- 1761年:シェフィールドのロバート・ヒンチリフが鋳鋼ピボット式ハサミを発表。ベンジャミン・ハンツマンの新鋳鋼技術で均質・不純物フリーの鋼を実現。
- 19世紀:装飾的手鍛造ハサミ、複雑な柄。20世紀に機械化ドロップハンマー生産へ移行。
原材料
多くは鋼製、特殊用途では代替合金も使用。
- 炭素鋼(炭素約1%):刃と柄が一体成型。耐久性・切れ味に優れ、防錆めっき(ニッケル/クロム)常用。
- ステンレス鋼(炭素約1%、クロム10%以上):刃にプラスチック柄(ABS等)を組み合わせ軽量・防錆。
- 特殊用途:コーディット切断用無火花刃、磁気テープ用非磁性刃。
製造プロセス
ブランク製造
- ブランク=未研磨・未組立のハサミ半分(刃+柄、または刃のみ)。後で溶接・成形柄を取り付け。
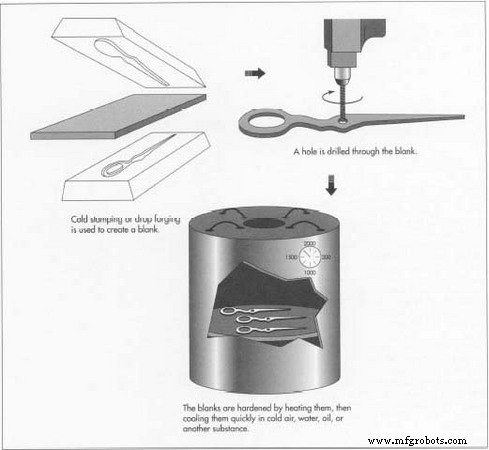
- 低価格品は「冷間打ち抜き」——加熱せず鋼板からダイでブランク切り出し。
- 高品質ブランクは「鋳造」(溶鋼をダイへ流し込み)または「ドロップフォージング」(加熱鋼をハンマーで打撃、強度向上)。
ブランク加工
- 余分な金属除去、枢軸穴ドリル加工。
- 熱処理焼入れ:指定温度まで加熱後、空気・水・油等で急冷。
- 焼き戻し:再加熱・徐冷で両刃に均一な硬度付与。
- ピーニング:金床で軽く叩き、熱サイクルによる歪み矯正。
研削と研磨
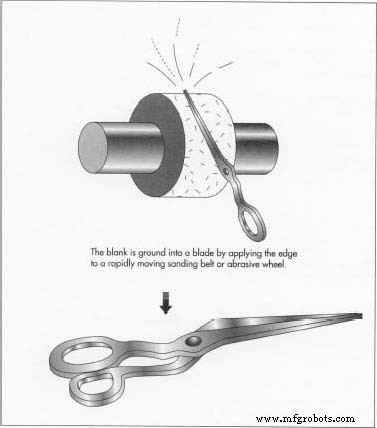
- 回転ベルトや砥石で刃先研削。微細研磨粒子が鋼を削りカミソリ級の刃先形成。
- 水や切削液で冷却、熱変形防止。
- より細かい研磨剤で仕上げ研磨、滑らかで耐久性のある仕上げ。
柄製造
- 金属柄は鍛造・鋳造後、刃に溶接。プラスチック柄は溶融ABS等を射出成形、強力接着剤で取り付け。
ハサミ組み立て
- 研磨済み刃を整列、リベット(固定式)またはネジ(調整式)で連結。
- 刃接触均一化調整、メッキ・コーティングで防食。
- 最終検査:整列、切れ味、仕上げ確認後、梱包。
品質管理
核心QC項目:精密な刃整列。枢軸点と切断点が±0.0001インチ(≈0.025mm)以内に一致すること。目視検査で以下を確認。
- 隙間やオーバーラップのない均一な刃接触。
- 「ウィング」欠陥(片刃が他方に被さる)の不在。
- 刃を閉じるのに必要な圧力の均一性。
機能試験:タフな合成繊維生地で切れ味と強度を検証。エンドユーザーへは定期的なオイル注油、研ぎ直し、適切な保管を推奨。
将来展望
古典的工具の更なる洗練が継続。ローリングブレード設計で摩擦低減、酸化ジルコニウムセラミックスで防錆・自己研磨刃を実現——寿命延長とメンテナンス削減。
結論
古代スプリング刃から現代精密工具へ、ハサミは材料科学、工学、品質管理の融合がいかに日常生活の時代を超えた道具を生み出すかを体現しています。
製造プロセス