



厳しい公差をマスターする:精密加工のための実証済み戦略
穴・壁・ねじの公差を守るための実践的アプローチ
大量生産において、機械加工技術者が経験する最大の困難の一つは、穴、壁、ねじにおいて必要な公差で工具を保持することです。通常、これは反復的なプロセスで、未経験技術者にとっては面倒でストレスフルなものとなります。各ジョブは独自の課題セットを提示しますが、ワークが精度要求を満たしていることを保証するために従える経験則があります。
公差とは
公差とは、部品または切削工具の寸法が収まる許容変動量です。部品図面作成時、工具公差を見落とすことはできません。工具公差は部品変動を引き起こす可能性があるからです。部品公差は工具公差と同じか、より大きくなければ部品精度を確保できません。
切削工具公差は、工具の最も重要な寸法、すなわち外径、刃長、シャンク径、全長などに適用されることが多いです。ジョブ用切削工具選択時、厳格な公差基準と信頼性の高いロット間一貫性を遵守するブランドを選ぶことが重要です。ハーベイツールとヘリカルソリューションズのようなメーカーは、多くの重要工具寸法の公差を明示し、各工具を徹底検査して指定公差を満たすことを保証しています。以下はハーベイツールのミニチュアエンドミル — スクエア — スタブ&スタンダードのライン表ヘッダーです。
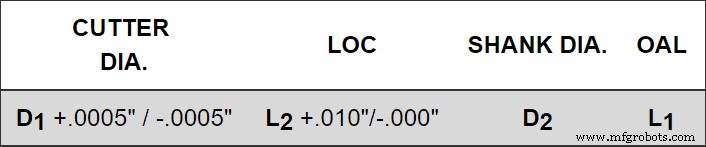
公差は繰り返し性と特定性を生み出します。千分の一インチが最終製品の成否を分ける業界では特に重要です。これはミニチュア工具で特に真実で、ハーベイツールは直径0.001インチまでの工具設計・製造経験があります。
公差の使い方
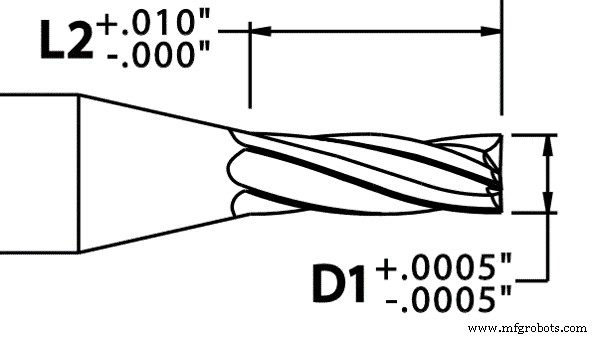
公差を見るとき、上限と下限寸法があり、工具寸法がそのサイズと言われる値から上下両方向に外れる範囲を意味します。以下の例では、0.030インチ外径工具のサイズ範囲は0.0295インチから0.0305インチのどこでもあり得ます。
穴あけ加工での公差維持
穴は最も厳しい寸法公差を要求されることが多く、一般的に嵌合部品と完全に整列することを意図しているためです。公差維持のため、まず機械と工具の両方の振れをテストすることから始めます。このシンプルながらしばしば見落とされるステップが、技術者の多くの時間とフラストレーションを節約できます。
センタードリル(スポッティングドリル)
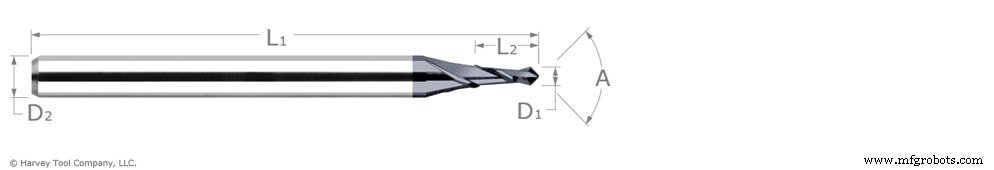
センタードリルにより、ドリルに非常に正確な開始点を与え、所望パスからの歩きや逸脱を最小化します。これは不規則表面加工時に特に有益で、穴の完璧な位置へのアクセスがより困難な場合に役立ちます。
リーマ
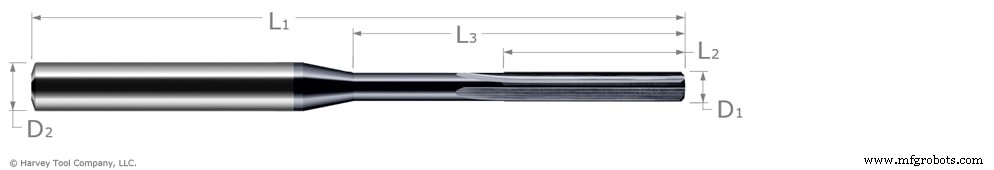
リーマ加工は非常に厳しい公差要求に最適です。多くのミニチュアリーマはドリルよりはるかに厳しい公差を持つからです。例えばハーベイツールのミニチュアリーマは、無コーティングで+0.0000/-0.0002インチ、AlTiNコーティングで+0.0002/-0.0000インチの公差を持ちます。リーマは面取り刃で切削し、穴内で最小限の材料を除去してサイズに合わせることを究極の目標とします。リーマの切削刃が非常に小さいため、工具はより大きな芯厚を持ち、したがってより剛性の高い工具となります。
壁加工での厳しい公差維持
たわみに注意
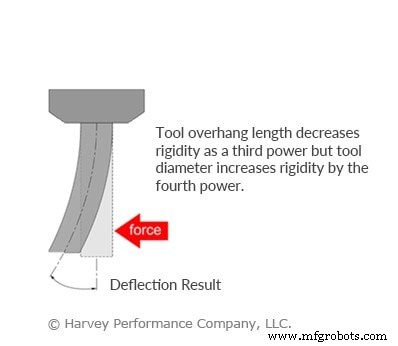
壁加工で公差を維持することが難しいのは、力が加わった際に工具が経験する曲がり、すなわちたわみによるものです。たわみにより壁に角度が現れる場合、首部でのたわみを減らすためリーチ工具を選択します。さらに、軸方向切込み深さを増やし、仕上げパスで段階的に加工して工具への圧力を減らします。表面仕上げ公差には、ワークに残る工具パス跡を最小化するためにロングフルート工具が必要な場合があります。たわみ最小化の方法については「工具たわみとその対策」を参照してください。
コーナーラジアスエンドミル
コーナーラジアスエンドミルは鋭い刃を持たないため、スクエアエンドミルよりゆっくり摩耗します。コーナーラジアス工具を利用することで、工具刃の破損が最小化され、各切削刃への均等な圧力分布が実現されます。スクエア工具の鋭い刃は応力集中により耐久性が低く割れやすいため、コーナーラジアス工具の方がより剛性が高く、公差変動を引き起こしにくくなります。このため、荒加工工具にはコーナーラジアスプロファイル、仕上げ工具にはスクエアプロファイルを使用することがエッジ公差で推奨されます。部品設計時に製造を考慮する場合、スクエアエッジの壁ではなくラジアス付き壁の可能性があるなら、ラジアス付き壁の方が加工容易で工具交換も少なくて済みます。
ねじ切り加工での厳しい公差維持
ねじを公差内で作ることはすべて切りくず排出にかかっています。切りくず排出は一般的に見落とされる問題です。ねじ切り作業前に穴内の切りくずが除去されていない場合、工具先端に干渉が生じ、ねじ内で振動とチャッターを引き起こす可能性があります。これはねじの連続性を低下させ、接触点も変化させます。ねじの不連続性は合否の差になり得ます。ねじ切りは通常、他の用途からの切りくずが穴内に残っている可能性を高めるため、工具へのダメージを減らす目的で加工の最後に行われます。
公差 まとめ
このブログ記事にもかかわらず厳しい公差維持に苦労し続ける場合は、ハーベイツールまたはヘリカルソリューションズのテクニカルチームに相談してください。問題が機械外部に存在する可能性があります。温度と湿度は材料の粘り気を変化させ、ワークの膨張収縮を引き起こす可能性があります。また、建物の基礎が外気温により膨張収縮し、主軸の振れ増大と不規則振動をもたらす可能性があります。
CNCマシン
- 中古建設機械メンテナンスの実証済み戦略
- 発電機長期メンテナンスの3つの実証済み戦略
- ニッケル基耐熱合金加工のトップ5切削技術
- 精密板金設計のための5つのエキスパートヒント
- 最適な機械工場選定のための7つのエキスパートヒント
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- 溶剤回収装置(スティル)を最高性能で維持するエキスパートメンテナンスガイド
- ストロマグカップリングの適切なメンテナンスで長寿命化を実現する方法
- 重機をスムーズに稼働させるメンテナンスのコツとベストプラクティス
- 産業用油圧ドリルシステムのメンテナンス:収益を守る実証済み戦略