



ロータリーブローチング:高速・高精度な角穴・多角形穴加工

「丸いドリルで角穴を開けられるか?」という古くからの問い。皆がニヤリとして「もちろん無理だ!」と答えます。しかし、正解は**「イエス」**です。角穴だけでなく、長方形穴、六角穴、スプライン穴、ダブルキー溝…リストは尽きません!
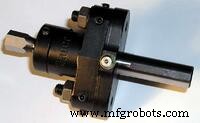
ロータリーブローチングとは?
ロータリーブローチングは、丸棒ワークの端面に内部・外部形状を、シンプルな工具で、他の加工と同一セットアップで極めて高速に作成できる製造手法です。専用ブローチ盤や追加セットアップが不要になるため、速く効率的であるだけでなく、従来技術より正確で制御しやすいプロセスです。
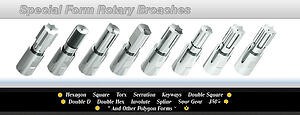
ロータリーブローチングは数十年前から存在しますが、この神秘的な加工法を詳しく知る人は少なく、「角穴を開ける」という発想自体があまりに異質なため、自分の目で見ても信じられないかもしれません。しかし、そのシンプルな科学原理を理解すれば、魔法ではなく、本当に違いを生む製造の驚異の一つだと分かります。…見るたびに「誰がこんなこと思いついたんだ!?」と自問したくなります。
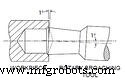
科学は実にシンプルです。秘密はホルダーに組み込まれた**1度の傾斜角**です。カッターはベアリングを内蔵した工具本体に取り付けられ、自由に回転可能。工具回転は、ワーク回転(旋盤)またはマシンスピンドル(フライス)によって駆動されます。旋盤ブローチでは、回転ワークと接触した瞬間にワークによって工具が駆動されます。一方、フライス加工では、静止ワークに接触すると工具自体の回転は止まり、回転するのはスピンドル駆動される工具本体のみ。どちらの場合も、カッターの1度傾斜により先端に「ウォブル(揺れ)」効果が生じ(曲がったドリルを回すイメージ)、回転継続につれてカッターの各コーナーに圧力が順次伝達されます。また、ブローチ工具の側面と端面にはドラフト角(逃げ角)が設けられ、クリアランス確保と鋭利な切れ刃のみがワークに接触することを保証。Z軸方向の直線力が加わると、切削プロセスは切断より「削り取り」に近くなります…まさに木工ノミが木を削るように。
ロータリーブローチングは実質的なタイムセーバーとなり、多くの図面で指示される頻出フィーチャー(内部/外部スプライン、六角、レンチフラット)を、ライブツール旋盤の追加コストや、追加の二次加工プロセス・セットアップなしで、迅速かつ低コストに形成できます。
CNCマシン
- 工具鋼解説:重要な役割と製造プロセス
- プレーナーの主要部品と機能:ベッド・テーブル・コラム・クロスレール・工具ヘッド完全解説
- シェーパーの主要部品と機能:ベースから工具ヘッドまで完全解説
- サプライチェーンのシナジーを解き放つ:レジリエントな成長への障壁克服
- CNC工具検査の極意:実証済み3つの技法
- 深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
- ロータリーブローチング:高速・高精度な角穴・多角形穴加工
- アルミニウム押出:歴史的ルーツから未来のイノベーションへ
- 製造業におけるテクノロジー:メリット、課題、将来展望
- GコードとMコードの違いを理解する:CNCオペレーター必須の基礎知識
- 工具鋼の主要特性と実証済み加工技術