



3Dプリントのアニーリング:品質と強度を高めるシンプルな熱処理技術
3Dプリントを経験したことがある人なら、造形後に反りや層間剥離といった予期せぬトラブルに見舞われたことがあるはずです。
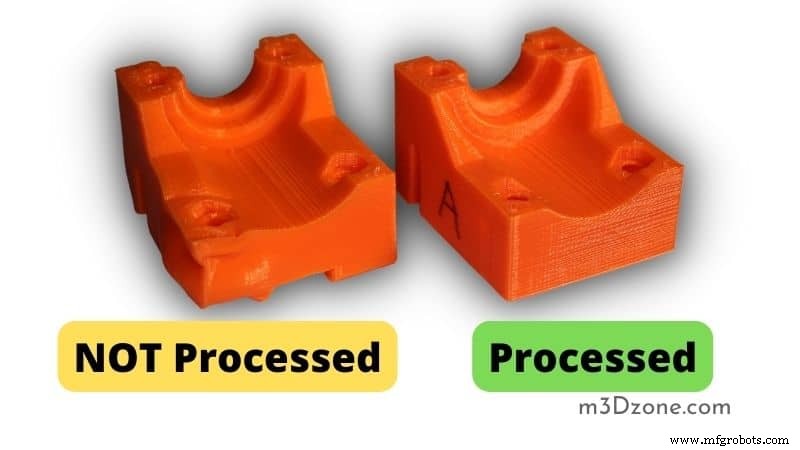
こうした欠陥を防ぎ、造形物の品質を向上させる有効な手段の一つが「アニーリング(焼きなまし)」です。適切な熱処理を施すことで、内部応力を緩和し、強度や寸法安定性を大幅に改善できます。
3Dプリントにおけるアニーリングとは
アニーリングは、材料を特定の温度まで加熱し、一定時間保持した後、ゆっくり冷却する熱処理プロセスです。もともと金属材料の軟化、応力除去、延性・靭性向上のために用いられてきましたが、熱可塑性フィラメントにも応用可能です。
3Dプリントでは、積層造形時の急速な冷却によって内部に残留応力が生じ、反りや割れの原因になります。アニーリングによってポリマー鎖の動きを促し、結晶化を促進することで、これらの問題を緩和できます。
アニーリングを行う際の重要ポイント
熱変形温度と融点
アニーリング温度は、材料の再結晶化温度(または熱変形温度)以上、融点未満に設定する必要があります。材料ごとに適正温度帯が異なるため、フィラメントメーカーの推奨値を確認してください。
温度管理と冷却速度
目標温度での保持時間と、その後の冷却速度を厳密に制御することが成功の鍵です。急冷すると新たな応力が発生するため、炉内冷却や断熱材に包むなどして緩やかに冷やすことが重要です。電気炉・ガス炉どちらでも可能ですが、温度ムラの少ない電気炉が扱いやすいでしょう。
PLAフィラメントのアニーリング方法
PLA(ポリ乳酸)は非晶質プラスチックであり、加熱により分子鎖の移動性が高まり、微細な結晶領域(クリスタライト)が成長します。これにより剛性と耐熱性が向上します。
推奨条件
- 温度:175℃(ガラス転移温度付近)
- 時間:30〜60分
- 冷却:炉内で室温まで緩やかに冷却
※ 造形物の厚みや形状により最適条件は変わります。薄肉部は変形しやすいため、サポート材を残したまま処理するなどの工夫が必要です。
オーブンを使わない簡易アニーリング
専用炉がない場合でも、以下の方法である程度の効果が得られます。
- ホットプレート: 100℃程度に設定し、造形物を載せて加熱。プレートが水平であることを確認。
- ヘアドライヤー: 15〜20秒温風を当て、自然冷却。
- ヒートガン: 15〜20cm離してゆっくり往復させながら加熱。
これらは正規のアニーリングほど均一な効果は期待できませんが、応力緩和による反り防止に一定の効果があります。
アニーリングによるメリットと注意点
メリット
- 反り・収縮の大幅な抑制
- 層間接着力の向上(研磨・接着が容易に)
- 耐熱性・機械的強度の向上
- 表面の光沢向上(残留ワニスの除去)
注意点
- 収縮: PLAは全方向に最大10%程度収縮することがあります。精密な嵌合部品には不向き。
- 薄肉・オーバーハング: 変形・破損リスクが高い。
- 透明材料: クラックが発生しやすいため、水冷など制御冷却でもリスクが残ります。
- PETG: 再結晶化温度が低く、溶融しやすいためアニーリングは困難。
アニーリング後の後処理
研磨や溶剤洗浄でコールドベッドの滲み出しを除去できますが、薄い突起物は脆くなっているため慎重に扱ってください。カッターナイフやヤスリでバリを取り除きます。
まとめ
アニーリングは、PLAやABSの反りを抑制し、機械的特性を向上させる最も効果的な後処理の一つです。 適切な温度・時間管理さえ守れば、家庭用オーブンでも実践可能です。造形物の用途に合わせて検討してみてください。
3Dプリント
- Raspberry PiとDS18B20によるプロフェッショナルな温度監視
- 堅牢なIoTプロトタイプ構築の実証済みステップ
- STLファイルの潜在能力を最大化して完璧な3Dプリントを実現
- 高品質SLSプリントのための最終仕上げマスター
- SLS 3Dプリントで鮮やかで長持ちする色を実現する方法
- FDM 3Dプリントのプロフェッショナル仕上げ技術
- インダストリー4.0成功への最大の課題を乗り越える
- ロータリーブローチング:高速・高精度な角穴・多角形穴加工
- アルミニウム切削性向上:クリーンな切削と強靭な部品のためのヒント
- 産業用塗装の品質と一貫性を高める方法
- ウォータージェット切断機の精度と性能を向上させるメンテナンスと設定のポイント