



穴加工における精度と速度の両立:工具ダイナミクスと表面品質
高速・高精度ボーリング加工を実現するには、工具歯の振動が表面粗さと工具寿命に与える影響に注意を払う必要があります。加工精度と工具寿命の低下を防ぐため、選択するマシニングセンタには優れた動的バランス性能を持つ主軸を装備し、選択するボーリング工具も高い動的バランス特性を持たせる必要があります。特にボーリング工具の歯部については、高速切削に適した形状、工具材料、クランプ方法を選択すべきです。切れ刃先端のRを大きくして加工効率を向上させ、同じ表面粗さを確保する前提で送り速度を上げるべきです。ただし、送り量の増加は適度にすべきで、過度だと切削抵抗が増加し、加工効率の向上に不利です。切れ刃バンドには0.1mm未満の負の面取りを設定すべきで、これにより工具寿命の安定性を効果的に維持できます。
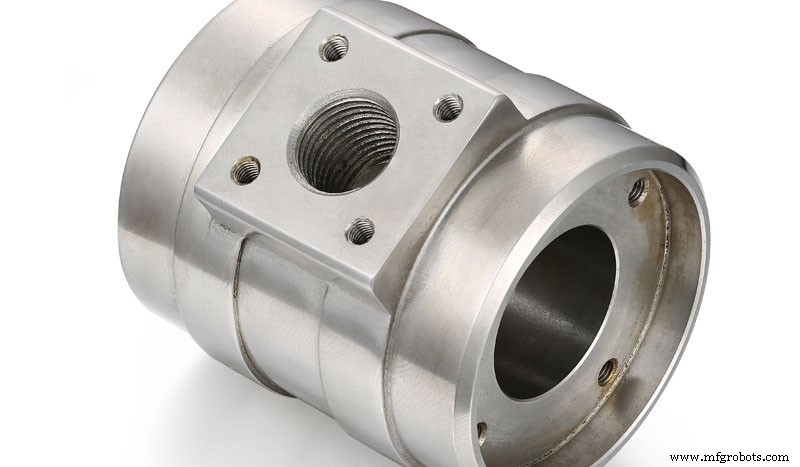
CNC切削による穴の精密加工に加え、ボーリングとリーマ加工も穴の高精度加工に使用できます。マシニングセンタの高速主軸により、ボーリング工具で穴の高速精密加工が可能です。報告によると、アルミニウム合金材料でφ40mm程度をボーリングする場合、切削速度を1500m/min以上に高められます。この切削速度は、CBN焼結体を切れ刃として鋼、鋳鉄、高硬度鋼を加工する場合にも使用できます。今後、ボーリングの高速加工が急速に普及することが期待されます。
工具材料については、被削材の性質によって異なります。例えば、40HRC以下の鋼などの材料を加工する場合、サーメット工具を使用できます。この種の工具は、v=300m/min以上の高速切削条件下で良好な表面粗さと長い工具寿命を得られます。コーティング超硬工具は60HRC以下の鋼の高速切削に適しています。工具寿命は非常に安定していますが、切削速度はサーメット工具よりわずかに低くなります。焼結体工具は高硬度鋼、鋳鉄などの材料加工に適しています。切削速度は1000m/min以上に達し、工具寿命は非常に安定しています。
CBN歯のランド部は適切に面取りすべきで、これは安定した高速切削と工具寿命延長に極めて有益です。アルミニウム合金などの非鉄金属・非金属材料の超高速切削では、ダイヤモンド焼結体工具を使用できます。切削が安定しており、工具寿命が長いです。ダイヤモンド工具使用時、切れ刃に面取りが必要であることに注意してください。これは安定した切削を保証する重要な条件です。
製造プロセス
- 単一切れ刃バイトの理解:命名法、幾何学、角度、シグネチャ
- 工具破損・摩耗・チッピングの理解:原因、予防、解決策
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- 多用途CNC旋盤加工:金属からプラスチックまで
- 機械加工の基礎:プロセス、工具、応用をマスターする
- 従来型・非従来型加工:技術、応用、メリットを徹底比較
- 機械・工作機械・切削工具の違い:製造現場での定義と関係性
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- 工具選定と切削条件の最適化:機械加工エクセレンスの要
- 深彫り加工のマスター:OSG EXOCARB® WXS®エンドミルによる信頼性の高いソリューション