



薄肉部品製造の最適化:技術と課題
切削プロセスでは、薄肉は切削力で容易に変形し、楕円形や中央が小さく両端が大きい「ウェスト形状」を呈します。また、薄肉ブッシュは加工中熱放散が悪く熱変形しやすく、部品加工品質確保が困難です。下図部品は取付けクランプが不便なだけでなく、加工部品処理も難しいため、専用薄肉ケーシングとシャフトガード設計が必要です。
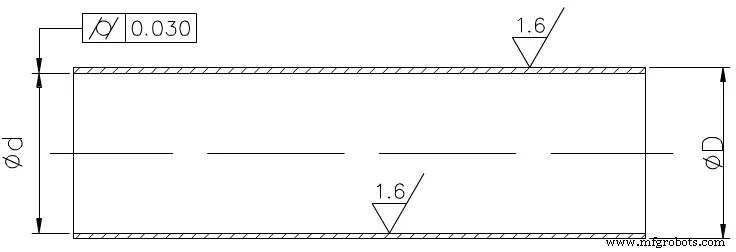
プロセス分析
図面技術要求により、ワークはシームレス鋼管で加工されます。内孔と外壁表面粗さRa1.6μmは旋削で達成可能ですが、内孔真円度0.03mm要求は薄肉部品としては高精度です。量産では工程ルートは概ね:切断-熱処理-端面旋削-外径旋削-内孔旋削-品質検査です。
「内孔加工」プロセスが品質管理の鍵です。外径と薄肉ケーシングなしで内孔を切削し、0.03mm真円度を保証するのは困難です。
内孔旋削のキー技術
内孔旋削のキー技術は、内孔旋削バイトの剛性と切りくず排出問題解決です。内孔旋削バイト剛性向上のため以下対策を講じます:
(1) バイトホルダー断面積を可能な限り増やす。通常内孔バイト先端はホルダー上面に位置し、ホルダー断面積が穴断面積の1/4未満と小さくなります(左図)。内孔バイト先端をホルダー中心線上に配置すれば、孔内ホルダー断面積を大幅増大可能(右図)。
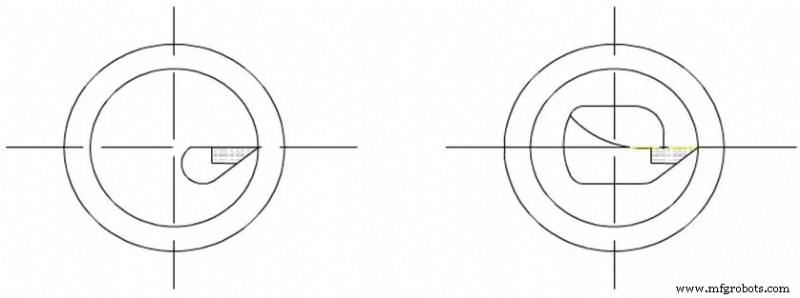
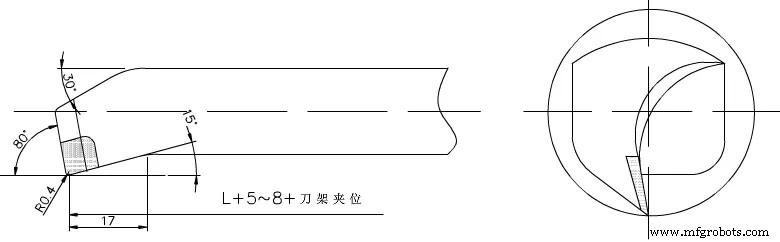
(2) バイトホルダー突出し長さを加工ワーク長さの5〜8mm程度に抑え、バイトホルダー剛性向上と切削時振動低減を図ります。
切りくず排出問題解決
主に切削排出方向を制御します。荒旋削バイトは被加工面方向へ切りくず流出(前方排出)を要求。このため正刃傾斜角付き内孔バイトを使用(下図)。
仕上げ旋削では切りくずを中心方向へ流す(孔中心排出)必要があるため、バイト研磨時切れ刃研磨方向と円弧前方傾斜チップ排出法に注意(下図:仕上げバイト合金はYA6、現行Mタイプ、曲げ強度・耐摩耗性・衝撃靭性・耐鋼性・耐熱性良好)。
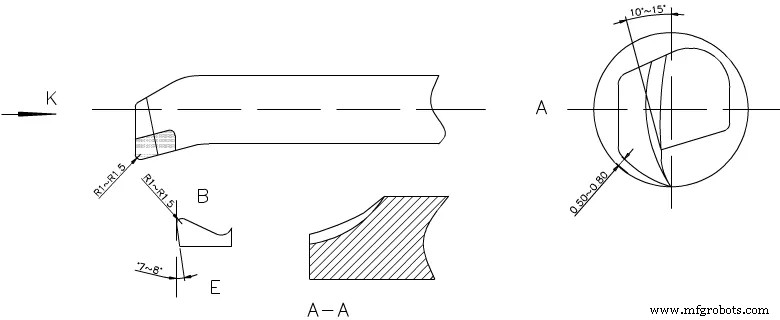
研磨時、すくい角を10〜15°円弧状に丸め、逃げ角は加工円弧に応じて壁から0.5〜0.8mm離す(バイト底線はラジアン)、切れ刃角cは§0.5〜1。チップエッジB点ワイパーはR1〜1.5、副逃げ角7〜8°研磨、内側エッジAA点を円弧状に研いで切りくず除去。
加工方法
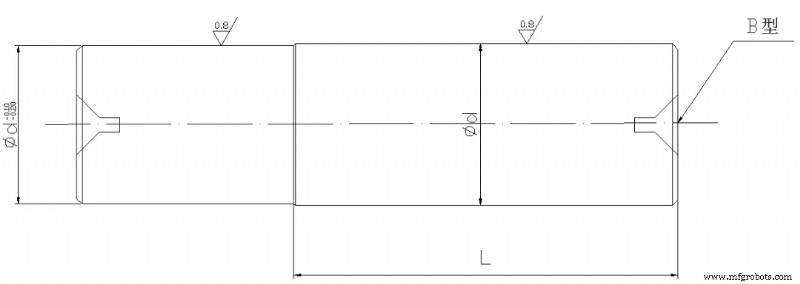
(1) 加工前にシャフトガード製作必須。主目的は薄肉スリーブ内孔を原寸で覆い、前後センターで固定し、外径を無変形で加工し、外径品質精度維持。したがってシャフトガード加工が薄肉ケーシング加工プロセスの鍵です。
45#炭素構造用丸鋼でシャフトガード素材加工;端面加工、2つB形センター穴開け、外径荒加工余代1mm。熱処理後焼戻し整形、仕上げ旋削で研磨余代0.2mm残す。再度表面焼入れHRC50硬度にし、円筒研削盤で研削(下図)。精度要求満たせば使用可能。
(2) ワーク1回完結加工のため、素材にクランプ位置と切削余代を残す。
(3) 素材を熱処理、焼入れ焼戻し、硬度HRC28-30(加工適正硬度)。
(4) 旋削バイトC620使用。まず前センターを主軸テーパーに入れ固定。薄肉スリーブクランプ時変形防止のため、開口式厚スリーブ追加(下図)。
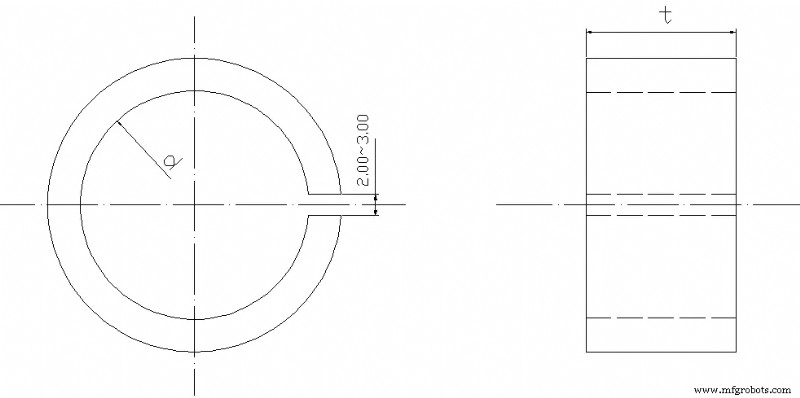
量産維持のため、薄肉ケーシング外端を均一サイズdに加工、t尺度は軸方向クランプ位置、薄肉ケーシング圧縮で内孔旋削品質向上と尺法維持。切削熱発生考慮しワーク膨張把握困難なため、十分切削液注入で熱変形低減。
(5) 自動芯出し三爪チャックでワーク確実クランプ、端面加工、内径荒旋削。
仕上げ余代0.1〜0.2mm残し、仕上げバイト交換で切削余代加工までシャフトガードが過大嵌合要求と粗さ要求満たす。内孔バイト取外し、ガードシャフトを前センター挿入、テールストックセンターで長さ要求通りクランプ、外径バイト交換で外径荒加工、仕上げ旋削で図面要求達成。検査合格後、切断ナイフで要求サイズ切断。ワーク離脱時切断面滑らかにするため切れ刃研磨、ガードシャフト小部分研磨で切断隙間縮小、ガードシャフトでワーク変形防止、振動防止、切断時落下衝撃防止。
結論
以上の薄肉ケーシング加工法は、変形や寸法形状誤差で要求満たせない問題を解決。実践で加工効率高く、操作容易、長尺薄肉部品加工に適し、寸法把握容易、一回完結、量産実用的であること実証済み。
製造プロセス
- キャリアを加速する:パーソナライズド研修の力
- DARVA:フェルトからライブアニメーションへ - イベントアシスタントロボット
- 旋削スピンドルの利点を理解する:旋盤加工における役割とメリット
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- あらゆる金属加工用途に対応するプレミアム旋削工具
- 旋削フライス複合マシニングセンター:二つの加工を一台で実現
- 先進旋削センターとCNC工作機械技術
- ターニングセンターの基礎:主要機能と用途を徹底解説
- 工具寿命を最大化:リード角が旋削性能をどう形作るか
- 難削材旋削のマスター:先進工具で課題を克服
- 薄肉CNC旋削部品のマスター:強度と精度を両立させるエキスパートノウハウ