



波に乗れ:Hudson Boat Worksのシャークシリーズ、エリートローイングへ
Hudson Boat Worksは、オンタリオ州ロンドンに拠点を置く競漕艇(レーシングシェル)メーカーです。Jack Coughlan氏と義理の弟Hugh Hudson氏が1981年に設立しました。Hudsonはカナダナショナルチームの公式ボートメーカーであり、1984年以来84個の世界選手権とオリンピックメダルを獲得しています。
2007年3月、Hudson Boat Worksは「Shark(シャーク)」ラインのボート生産を開始しました。Great White 1x(シングルスカル)とHammerhead 8+(エイト)は、現在Steve Killing氏(カナダの海軍建築家)によって設計されています。これらの洗練されたボートは、より速く、より安定し、漕手にとってより快適です。2005年以来、Operations ManagerのGlen Burston氏が、修士号のエンジニアリング知識とナショナルレベルの漕艇経験を活かし、同社を最先端の製造成功へと変革する原動力となっています。
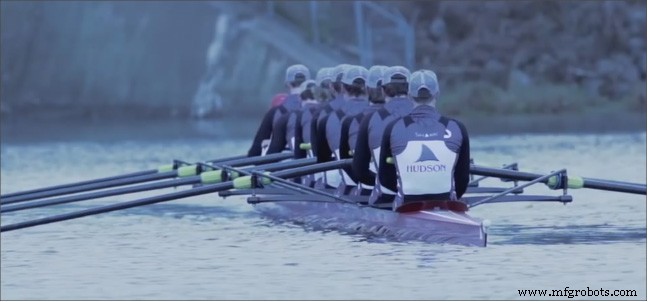
2015年、全カーボンファイバー部品で構成されるより軽量・高速なボートライン「Ultimate Super Predator(USP)」の建設計画が立てられました。Hudsonがこのラインをいかに速く市場投入できるかが、競争優位性と業界リーダーとしての地位を固める鍵でした。しかし、機械加工部品の90%を外注していたことによる遅いターンアラウンドと高コストが足かせとなっていました。特に、漕艇を構成するすべてのカーボンファイバーパーツを作るために必要なアルミニウム金型が、3年かけて完成すると予測されていました。そのタイムフレームでは到底間に合いません。
Hudsonのメカニカルエンジニアリングテクノロジスト、Cam Fisher氏は回想します:「かなり大型の3軸CNCルーターがあり、ボートハルのすべてのトリミングとエッジプロファイリングを行っていますが、金型製造に必要な精度はありません。」
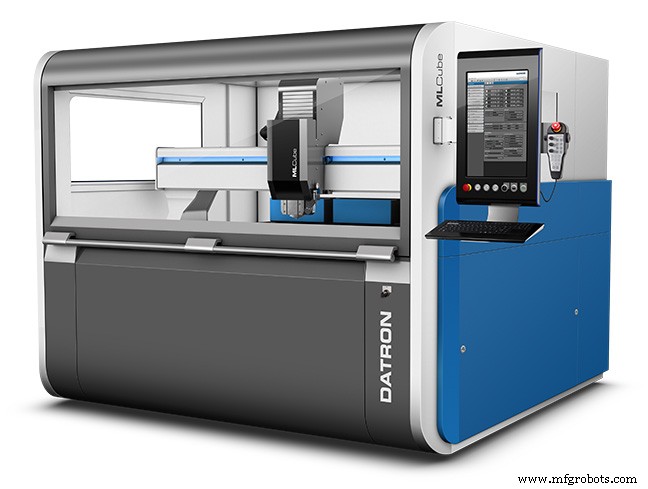
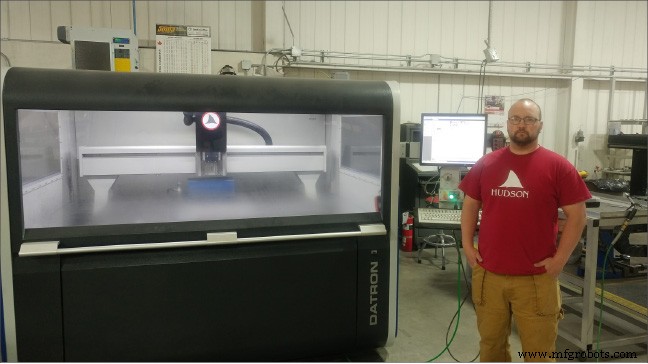
そこで新しいCNC加工技術の探索が始まりました。標準的なCNCルーターでは金型製造に必要な精度がなく、最大部品が約64インチ(約1.6m)あるため、従来のVMCでは必要な加工エリアが確保できないことがすぐに判明しました。これは、マシン設置に割り当てられたスペースが20フィート×10フィート(200平方フィート、約18.6㎡)しかなかったことでさらに複雑化しました。しかし、Glen Burston氏がDATRONを見つけたとき、Hudson Boat Worksのすべての「ペインポイント」が解決できそうに見えました。Cam Fisher氏は覚えています:「一般的に、Haasマシンを見ますよね、あの名前は常に出てきます。他の大型フライス盤も検討しました。でも、GlenがDATRONを見つけ、Jack Coughlanが彼らと話したとき、MLCubeマシンが私たちの必要なポイントをすべて押さえているように見えました。フットプリントは大きなポイントの一つでした。ショップに大型フライス盤を置くスペースがあまりないからです。MLCubeならスペースを取らず、60インチ×40インチの加工エリアで何ができるか、想像するだけでワクワクします。」
Hudson Boat Worksは、最大モデルをDATRONに送り、ニューイングランドのテクノロジーセンターでテストフィットしてもらうことにしました。この曲面パーツは、二つの先端間で64インチのスパンを持つ、巨大なブーメランのような形状でした。これによりDATRONは、パーツの配置とツールマガジンのマシンベッド上での再配置で少し「創造的」になる必要がありました。しかし、このパーツが「最悪のシナリオ」を代表するものであるため、Hudsonへの正しいソリューションだと確信していました。
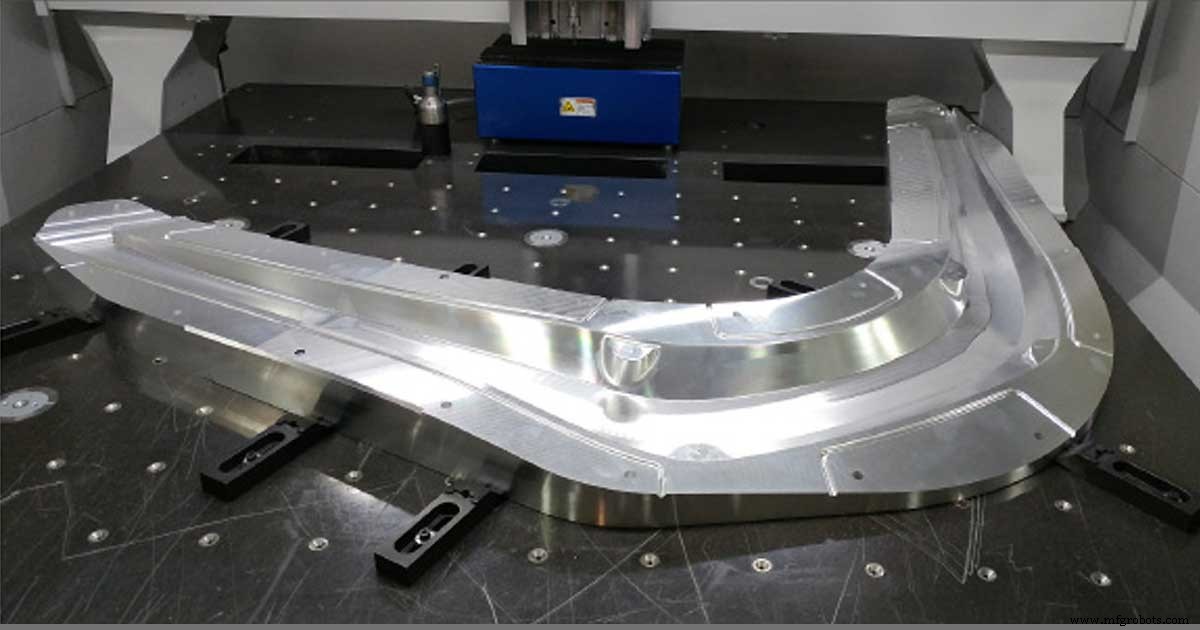
結局、これは真実であることが証明され、HudsonはDATRON MLCubeの購入を大いに喜びました。それから1年強が経過し、Cam Fisher氏は報告します:「DATRONマシンの導入は、最初から巨大なコスト回避になりました。元々、外注で必要なすべてを揃えるのに2〜3年、これら超大型金型のコストは天文学的でした。DATRONなら、もうすべてを提供できる段階にあります。1年足らずで、4年先までできなかったところまで到達しました。USPボートラインの市場投入により、巨大な競争優位性を得ました。」 https://www.youtube.com/embed/-gsNvltcJJQ?feature=oembed&enablejsapi=1&origin=https://www.datron.com
完成した金型フライス加工に加え、Hudson Boat Worksはボートのリギング用アルミ部品も製造しており、計画通りこの新ラインの生産フェーズに移行しています。Fisher氏は言います:「今は金型製作から抜け出し、生産パーツを持ち込んでいます。先週まだ金型治具がマシンに載っていたのに、別のパーツが入ってきました。もう一つの治具を外さなくても、コニカル(円錐)システムのおかげで、新しいパーツを希望位置に配置して即座に稼働できました。」
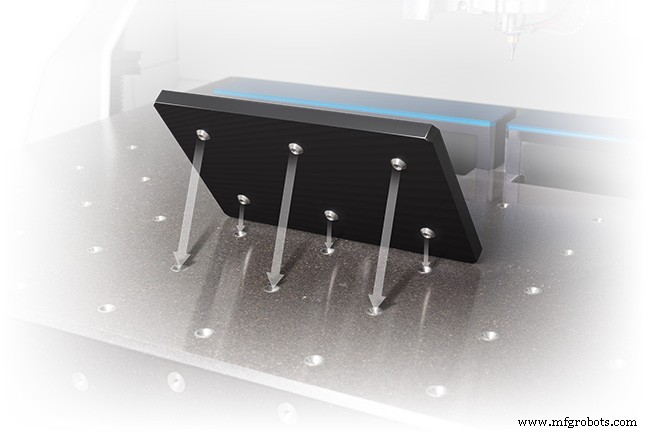
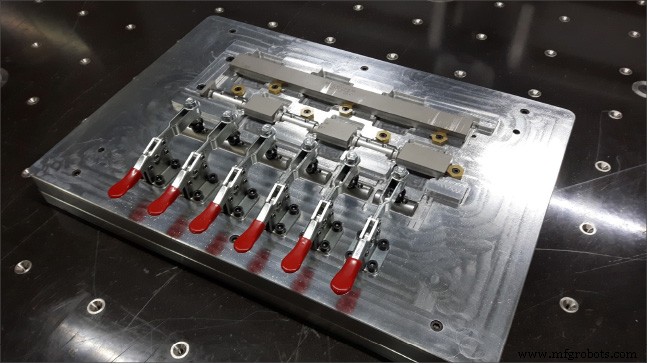
Fisher氏が言及しているのは、MLCubeベッドに統合されたコニカル(円錐)システムです。これらのコニカルは、クランプ、パレット、バキュームチャックなどのワークホールディングを位置決めするために使用されます。コニカルキャビティは、マシン自身が加工テーブル表面にフライス加工します。これにより「ボスインキャビティ(凸部が凹部にはまる)」システムが実現し、位置決め再現性が保証されます。したがって、バッチ生産中に予期せぬ緊急案件が入っても、一つの治具を外して新しいジョブの治具に替えられます。緊急案件が終われば、最初の治具を元の位置に戻し、中断したところから再開できます。MLCubeは非常に広い加工エリアを持つため、複数の治具やセットアップを同時に収容でき、Fisher氏が言及したケースでは、ベッドの空きスペースに新しいパーツを置くだけで済みました。
Fisher氏が現在製作しているアルミリギングパーツは、ボートのアウトリガーに溶接されます。パーツがマシンから出てくる状態に感心しています:「これらのアルミパーツにエタノールをクーラントとして使うと、マシンから出てそのまま溶接へ行けます。エタノールが蒸発するため、後工程が一切不要です。ただただきれいで、溶接準備完了です。これは巨大なタイムセーバーです。」
しかし、アルミニウムだけがHudsonでDATRONマシンで切削される金属ではありません。Fisher氏は追加計画についてコメントします:「チタンも導入予定です。すべてのカーボンファイバーパーツに組み込まれる金属部品はチタンです。チタンは切削しにくい金属ですが、DATRONでこれまでやった一つのパーツでは、200-220 ipm(インチ/分)で走らせました。これは信じられないほど速く、まだ送りと回転をダイヤルイン(最適化)中です。」
チタンパーツのプログラム最適化のため、Fisher氏はDATRONアプリケーション技術者Dann Demazure氏に相談し、回想します:「DATRONのアプリケーション技術者たちは素晴らしく、チタンパーツのダイヤルインを助けるため多くの情報を送ってくれました。Dannは大量のリサーチをやってくれました。私は経験が浅かったので、試行錯誤なしでは到底無理でしたが、DATRONの連中はいつも期待に応えてくれます。」
オペレーターとDATRONアプリケーション技術者の間のこのような関係は一般的で、通常セールスプロセスで始まり、マシン設置とトレーニングで固まります。Fisher氏とDemazure氏もそのケースで、Fisher氏は言います:「ここで3日間、Dann Demazureとトレーニングを行いました。それだけで準備完了、数日でパーツを切削できるようになりました。マシンが着いて翌日には切削していたのは、衝撃的でした。」
初期導入には、Hudson Boat WorksがDATRONマシンと同時に購入したHSMWORKSの統合が含まれていました。Fisher氏は統合の容易さについてコメントします:「DATRON導入に加え、これまで使ったことのない3D CAMソフトウェアも導入しました。すべて外注していたので、社内で金型を設計してもプログラミングはすべて外注でした。SolidWorksベースが強いのでHSMWORKSを選びました。HSMWORKS付属のDATRON用ポストプロセッサーはこれ以上ない出来です。私は2D平板パーツの少しの経験しかない『グリーン』な状態で入りましたが、少し走らせたら、DATRONを見たことがない人、いやCNCマシン自体見たことがない人でも、2日でこのマシンを使えるようにトレーニングできる気がします。それほど簡単です!」
CNCマシン
- 高速エキスパンドメタル製造機:精度と効率を両立
- プレミアム高速主軸:優れたトルク性能を実現
- 高速加工機完全解説:特徴・材料・メリット・限界・最適戦略
- AFPM技術で高速プロトタイピングに革命を
- AION500 MK3による高速3Dプリント:比類なき速度・精度・強度
- AION500 MK3 - 10倍速と高精度を両立する次世代3Dプリンター
- 成熟サプライチェーンでもコロナに未対応:調査で判明した備えの不足とAI活用の処方箋
- サステナビリティの加速:ビジネスアクセラレーターがより速いインパクトを生む方法
- 立形フライス盤マスター:メリット、操作、横形を上回る理由
- 高柔軟性CNC自動化ライン:先進製造への対応
- GT-32高速CNC旋盤 – 精度、剛性、速度