



アルミニウムフライス部品の精密高速加工
アルミニウムは現代生産で最も広く使用される合金の一つであり、最良の材料と思われます。軽量、強靭、耐久性、耐食性に優れています。これが、新しいアルミニウムフライス戦略が急速に開発された理由です。
現代の成功したCNCアルミニウムフライス工法の一つは高速加工です。従来フライスとの主な違いは、高速フライスの速度がはるかに高く、マシニストは切削送りを増やせることです。高速フライスは従来フライスとは異なり、小ロット部品と試作の生産により生産的で革新的な方法です。進化する金属産業は部品の迅速な生産を要求しています。毎月、カスタム部品や迅速試作の要求は高まるばかりです。より多くの顧客がより速い納期を望んでいます。また、これらのコンポーネントがこれまで以上に高い精度を持つことも求めています。
高速加工とは
ドイツの発明家カール・サーモン博士によって1920年代に最初に開発された高速加工は、その発明者が特定のワーク金属について、切削工具とワークの界面で発生する熱がある臨界主軸速度でピークに達することを発見したときに誕生しました。
通常のフライス加工は低送り速度と大きな切削パラメータを使用しますが、高速フライス加工は高送り速度と小さな切削パラメータを使用します。通常のフライス加工と比較して、高速フライス加工には以下の特徴があります:
(1) 高効率
高速フライスの主軸速度は一般的に15,000〜40,000回転/分、最大100,000回転/分です。鋼を切削する場合、その切削速度は約400m/分で、従来のフライス加工の5〜10倍です。金型キャビティ加工では、従来加工法(従来フライス、放電加工など)と比較して効率が4〜5倍向上します。
(2) 高精度
高速フライス加工精度は一般的に10µmで、さらに高精度な場合もあります。
(3) 高表面品質
高速フライス加工中のワーク温度上昇が小さい(約3℃)ため、変質層と微細クラックが表面になく、熱変形も小さいです。最高表面粗さRaは1µm未満で、後工程の研削・研磨作業負荷を軽減します。
(4) 高硬度材料の加工が可能
50〜54HRCの鋼をフライス加工でき、最高フライス硬度は60HRCに達します。
アルミニウムフライス加工における高速加工のメリット
HSMの特性により、アルミニウムHSMフライスは多くの予想外の側面で非常に有利です。従来フライスの代わりにアルミニウム向けHSM戦略を選択すると、以下のメリットが得られます。
効率向上
高速フライスの切削速度は従来フライスの3倍に達し、より軟らかいアルミニウム合金を加工する場合はさらに2倍になります。
ご存知の通り、加工送りはフライスプロセス全体の生産性を定義するパラメータです。つまり、従来フライスと比較して、高速加工の効率は大幅に高くなります。アルミニウムの被削性により、主軸速度を18,000rpm以上に高めることが可能です。
このような高い材料除去率により、アルミニウムのHSM戦略を用いたアルミニウム加工サービスは、自動車と航空宇宙産業にとって非常に有利な製品となります。前者では、車両試作に大量の材料除去が必要で、できるだけ少ないフライスセットアップで行うのが望ましいです。後者では、多くの長大部品に深いポケット(軽量化のため、ほとんどが交差リブのセットに加工される)と薄肉があります。さらに、アルミニウム合金は航空機とロケットの80%を占めています。
切削温度の低減
研究によれば、切削温度は速度増加に伴い変化します。最初は速度増加とともに温度も上昇します。しかし、さらに速度を上げると温度は急激に低下します。ある点に達すると、切削速度を上げても温度はわずかに下がるだけになります。この変化は高速フライスにとって理想的です。
例えば、アルミニウムを300〜500m/分の速度でフライス加工すると、温度は600〜800℃に達する可能性があります。しかし、速度を1200m/分に上げると温度は200℃未満に下がり、1800m/分ではわずか150℃です。これ以上速く切削しても意味がありません。
正しい視点から見れば、わずか150〜200℃です。この領域では局所熱処理による材料特性の変化は起こりません。金属粒子は粗大化せず、冷却要件は大幅に減ります。これは明確な利点です。
工具寿命の延長
関与する高速度から、一般的には工具摩耗が大きくなると想定されます。しかし、従来フライスの材料除去量と比較すると、違いは明らかです。高速フライス加工アルミニウムの工具寿命では、明確な勝者です。
何が工具寿命延長に寄与するのか不思議に思うかもしれません。第一に、切削温度が大幅に低下します。これは工具材料強度の向上を意味します。さらに、高速フライスではチップ幅が小さいです。送りが増えても工具回転が速いため、より薄いチップを切削できるからです。
また、アルミニウム加工時の主な問題の一つは、アルミニウムが柔らかすぎて加工中に工具の切れ刃に付着することです。これにより工具の鋭さが低下し、切削力が増大し、工具寿命が短くなります。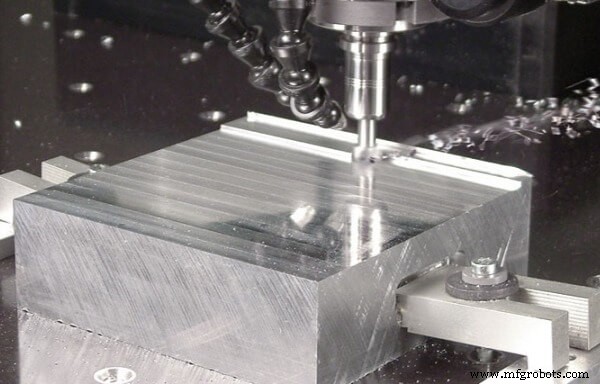
高速フライス加工アルミニウムの精度
高い送り速度はアルミニウム表面仕上げを悪化させると一般的に考えられています。切れ刃がより遠くまで進み、工具が回転して切削するためです。一般的にこれはチップ幅の拡大、切削力の増大、表面仕上げの悪化を招きます。しかし、HSMでは大きな送り速度にもかかわらず、工具速度がより高いため、チップは実際には従来フライスより薄くなります。さらに、切削力が小さいため振動も小さいです。これらの特徴はすべて精度向上に寄与します。
クーラント使用量の低減
アルミニウム加工の一部HSM戦略ではクーラントを全く使用しません。200℃での加工は材料と工具の冷却をほぼ必要としません。しかし、一部の超精密作業では部品品質向上のためクーラントを使用しますが、量は従来加工よりはるかに少ないです。一部のアルミニウム高速フライスプロセスでは、いわゆる最小量潤滑(MQL)を使用します。塗布される冷却液量はフィルムを形成するのに十分な量のみで、摩擦低減とわずかな冷却を提供するため、必要な冷却液量は通常少量です。
一定の工具係合角
エンドミルでキャビティをフライス加工する際の主な問題の一つは、キャビティコーナーを作ることです。エンドミルは90度回転してキャビティを作らなければならず、この時切削する材料が両側から来るため2倍になります。これにより局所的に切削力が増大し、工具寿命と部品精度に非常に悪影響を与えます。しかし、HSMアルミニウムフライスには予め定められた工具パス生成戦略が多数あり、一定の工具係合角が含まれます。これは、円周上の周囲すべての材料を加工する際、工具がこの角度に徐々に近づくことを意味します。このようにして、切削力が一定に保たれ、精度も一定に保たれます。さらに、工具寿命を延ばせます。
SANS MachiningはCNC加工製造、試作加工、少量生産、金属製造、部品仕上げサービスに注力し、最高のサポートとサービスを提供します。
金属・プラスチック技術とカスタム加工についてご質問やお見積もり依頼があれば、ぜひお問い合わせください。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- 曲面加工のための精密CNCフライス加工
- CNCフライス加工・機械加工の解説:主要用途とメリット
- 精密CNC旋削部品に最適な材料選定ガイド
- 高速横型マシニングセンター:概要と産業インパクト
- アルミニウム部品製造のエキスパートガイド:実証済み手法とベストプラクティス
- ハイスピードマシニング(HSM)は貴社に適しているか? 効率と収益性を解き放つ
- 小型アルミ部品の効率的加工:精密RPM制御で高品質生産
- 高速加工とは:技術、アプリケーション、メリットを解説
- 高速ミリングの極意:プレミアム仕上げを実現する工具戦略とマシンセットアップ
- 高公差航空宇宙部品の精密加工