



CNCフライス加工の4大欠陥と原因・対策:実践ガイド
CNCフライス加工は、高精度部品の製造が必要な際に最も一般的に使用される加工方法の一つです。最新のCNCフライス工具は、自由形状の複雑な曲面を高速で作成する大きな機会を提供します。また、高精度機械へと発展し、正しく使用すれば鏡面のような表面仕上げも得られます。しかし、加工は一生学び続ける職人技であり、防止策を知らなければワークピースや切削工具を台無しにする問題がたくさんあります。CNCフライス加工ワークピースで最も一般的な欠陥と、それに対応する解決策をまとめました。
1. CNCフライス加工後の治具による凹み跡
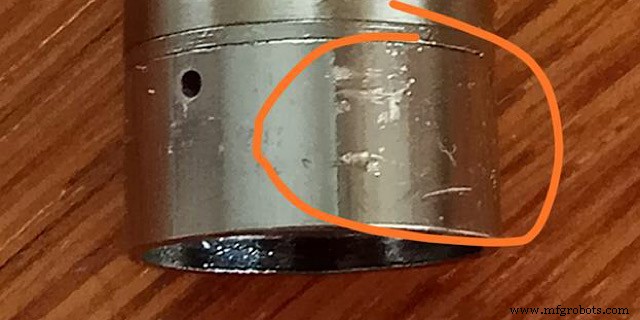
欠陥
真鍮、銅、青銅、アルミニウム合金を加工する際、CNCフライス加工中にクランプされていた箇所にワークピースに凹みが生じることがあります。
原因
これは治工具の過剰なクランプ力が原因です。手動治工具(レンチで治具のネジを締めるタイプ)の場合、解決策は簡単です。治具の締め付けを早めに止めるか、各瞬間のクランプ力を示す専用キーを購入してクランプ力をより良く制御できます。しかし、多くのCNC工作機械には空圧または油圧シリンダーが搭載され、一定のクランプ力で動作します。これらは通常、手動クランプ力よりも大きくなります。
対策
空圧・油圧治工具によるクランプでの凹み防止の安価な解決策は非常にシンプルです。ワークピースと治工具の間に中間鋼板を挟みます。このプレートがワークピースへの圧力を均等に分散し、接触面積を増やします。これにより変形を防止します。クランプ力がまだ大きすぎる場合でも、凹みはワークピースではなくプレートに生じます。
もう一つの解決策は、より柔らかい特殊チャックと治具を購入することです。変形が生じてもワークピースを傷つけません。様々な凹みを修正するさらなる解決策を知りたい場合は、弊社のコア技術ページ「アルミニウムCNC加工」をご覧ください。
2. 単一面上での表面仕上げのばらつき
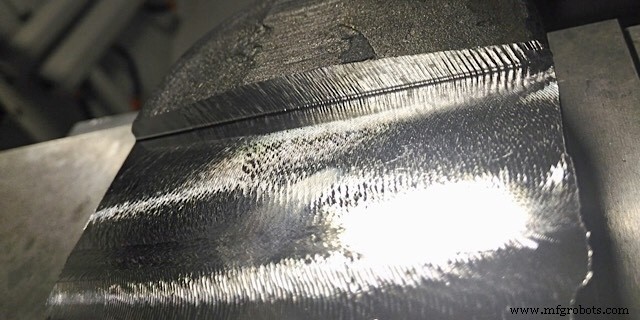
欠陥
CNCフライス加工使用時の一般的な問題の一つは表面仕上げに関するものです。ワークピースで表面仕上げが悪化したりばらついたりする原因はいくつかあります。
原因
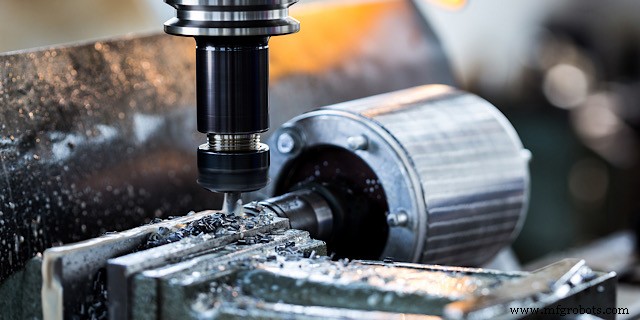
第一の理由はチャタリング(びびり)です。これは工作機械またはカッターの過剰な振動を指します。結果として、滑らかな表面の代わりに不均一で荒れた表面が得られます。チャタリングにはいくつかの理由があり、最初は鈍った工具です。鈍ったカッターは、チップが本体から離れる前にワークピースをより大きく変形させます。これにより切削力が増加し、変形が蓄積するにつれて切れ刃が部品の深くに食い込み、チップが突然剥がれて小さな穴が残ります。表面にこうした箇所が多数あると、表面仕上げが大幅に低下します。
もう一つの理由はCNCフライス加工戦略です。フライス戦略にはアップカット(順送り)とダウンカット(逆送り)の2種類があります。順送りはカッターの回転方向とワークテーブルの送り方向が一致する戦略です。順送りでは、工具がワークピースにヒットしながら進入し、加工後の表面では最小材料でゆっくりとワークピースから離れます。これにより優れた表面仕上げが得られます。逆送りは回転方向と送り方向が逆になります。この場合、工具が仕上げ面からワークピースに進入します。微細な振動とプロセス変動により、工具が仕上げ面をわずかに損傷する可能性があります。しかし、それだけで最終的な表面仕上げが変わってしまいます。初心者の機械技師は、工具を行き来させる計画を立てることで、偶発的に両戦略を使用してしまうことがあります。これにより、表面に両タイプの表面仕上げが混在し、一方のパスでは滑らかで、次のパスでは粗くなります。
表面仕上げ不良の最後の理由は、クーラントの不適切な選択または不使用です。多くの人がクーラントと潤滑剤の役割を過小評価し、無視するか、最もシンプルで安価なものを使用します。実際、適切なクーラント潤滑剤を使用すれば、表面品質を一段階向上させられます。もちろん逆も然りです。冷却と潤滑の不足は過熱、工具寿命短縮を招きます。
対策
表面仕上げを可能な限り滑らかに保つには、切削工具をメンテナンスし、正しい戦略を用い、クーラントに注意を払う必要があります。一般的に、工具が常にワークピースの一方から進入し、反対側から離れるようにする方がはるかに良好です。
3. ワークピース表面の焼け
欠陥
このようなエラーの一般的な欠陥の一つは、加工部品の表面に焼け跡が生じることです。焼けはワークピースが過熱したことを意味します。
原因
不適切な切削パラメータはワークピース欠陥を引き起こす可能性があります。送りと速度の組み合わせが不適切だと、ワークピース、切削工具、さらには工作機械自体に重大な損傷を与える可能性があります。
対策
問題解決の一つは、切削速度と送りの比率を下げることです。加工プロセスが遅くなり、温度が下がります。もう一つはプロセスの冷却率を改善することです。チタンのように熱伝導が悪い極端なケースでは、両方の方法が必要です。
4. バリ
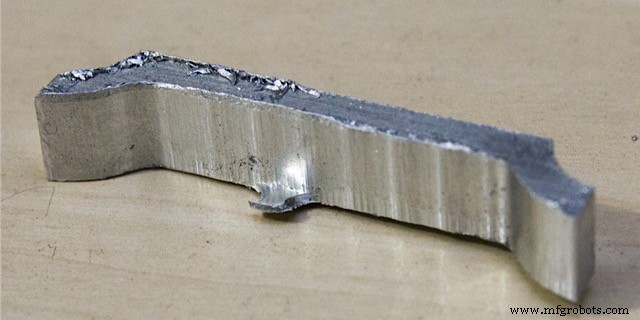
欠陥
バリは切削プロセス後に残った余分な材料です。最も一般的なバリは、ドリル加工やフライス加工時の部品底面エッジに形成されます。塑性が良く硬度が低い材料でより一般的です。
原因
材料の最後の層が変形し、切削工具から離れようとし、同じ位置でワークを固定したままでは除去できなくなります。変形した材料が部品のエッジに薄い膜として残ります。これは鋭利で、除去する必要があります。
対策
バリ取りはバリを除去するプロセスで、実は機械工学と加工の一章をなす分野です。バリ除去には複数の方法があります。最もシンプルなのは手作業によるバリ取りですが、熱的バリ取りや振動バリ取りなどの高度なバリ取り技術もあります。
結論
ご覧の通り、CNCフライス加工は複雑な職人技です。人々は数十年かけて習得しても、時にはミスを犯します。多くの時間をフライス加工に費やし、材料購入に多額の資金を投じた後でも、簡単に部品を台無しにしてしまう可能性があります。はるかに良い選択肢は、プロフェッショナルなCNCフライス加工サービスを発注することです。毎日同じ機械で作業する資格を持った機械技師のグループなら、あなたの部品を欠陥や傷なしで加工してくれるでしょう。
あなたに必要なCNCフライス加工ソリューション
WayKenでは、極めて高精度な社内環境を構築しています。また、ISO 9001認証取得済みのCNCフライス加工サービスが、CADファイルをアップロードして無料見積もりをご依頼いただければ、あなたの重要なプロジェクトをサポートできます。詳細を知りたい場合は、どうぞお気軽に弊社チームまでご連絡ください:info@waykenrm.com。
CNCフライス加工のヒントについてさらに学びたい場合は、こちらの関連記事もご覧ください:
CNCフライス加工による加工プロジェクト
自動車部品製造におけるCNCフライス加工
CNCマシン