



複雑部品製造の鍵:射出成形におけるオーバーモールドとインサートモールド
シンプルな部品の大量生産には、射出成形ほど適した製造プロセスはほかにありません。これは世界で最も広く使用されているプラスチック製造プロセスです。射出成形は食品包装から航空機部品まであらゆるものを製造するために用いられ、そのスピードとコスト効率、特に大量生産時のそれは、多くのメーカーにとってトップチョイスとなっています。
しかし、基本的な射出成形プロセスには制約があります。射出成形機のエンベロープ(最大成形サイズ)が成形部品のサイズを制限し、溶融プラスチックを金型に押し込むプロセス自体が幾何学的制約を課します。これらは3DプリンティングやCNC加工のようなプロセスで回避可能です。
さらに、射出成形は一般的に、大量に製造する必要があるシンプルなプラスチック部品にのみ適しています。
それが、オーバーモールド(二重成形)やインサートモールド(インサート成形)のプロセスを用いて、複雑な多材料成形部品を作る場合を除きます。本記事ではオーバーモールドの仕組みと用途を解説し、あなたの生産サイクルにオーバーモールドを取り入れられるか判断する手助けをします。
オーバーモールドとは?
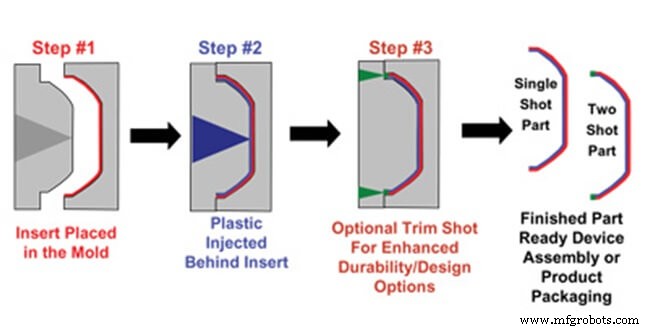
その名の通り、オーバーモールドは、基本的な射出成形プロセスを、別の成形済みコンポーネントの上から実行する製造プロセスです。
その成形済みコンポーネント、いわゆる基材(サブストレート)を金型内に配置します。溶融プラスチックを金型に射出すると、液体材料が基材を包み込むか、何らかの形で基材に密着します。溶融プラスチックが冷却固化すると、2つのコンポーネントで構成される複雑な部品が完成します:基材と、その上に新たに射出されたプラスチックです。
オーバーモールドにより、メーカーは2つ以上の別個コンポーネントを手作業で組み立てることなく、複数材料で構成される成形部品を製造できます。
なぜオーバーモールドを使うのか?
オーバーモールドは多くの製造シチュエーションで理想的な解決策です。異なる材料で作られる2つ(以上)のコンポーネントを必要とする安価な大量生産部品では、オーバーモールドの方が、複数コンポーネントの手作業組み立てより高速かつ低コストであることがよくあります。
また多くのケースで、オーバーモールドは手作業組み立てでは不可能な設計を可能にします(例えば、部分的に中空のプラスチックコンポーネント内部に第2材料を射出するなど)。
オーバーモールドが理想的な状況:
- ゴムを剛性プラスチック基材上に射出
- 剛性プラスチックを剛性プラスチック基材上に射出
- ゴムを金属基材上に射出(インサートモールド)
- 剛性プラスチックを金属基材上に射出(インサートモールド)
オーバーモールド vs インサートモールド
オーバーモールドとインサートモールドは非常に似たプロセスです。どちらも、別の材料の上に溶融プラスチックを射出し、多材料・多コンポーネント部品を作ります。
違いは基材、すなわち新材料を追加する対象のコンポーネントにあります。
オーバーモールドでは、基材は常に成形済みコンポーネントです。したがって、オーバーモールドプロセスは本質的に、2回連続の射出成形(2つの別個の金型を使用)で構成されます。まず基材を専用金型で作り、次に別の金型で、先に成形した基材の上からオーバーモールドを実行します。
インサートモールドは異なります。インサートモールドでは、基材は成形済みコンポーネントである必要がありません。例えば機械加工された金属コンポーネントでもよく、成形プロセスでその金属コンポーネントにプラスチックやゴムを追加できます。
オーバーモールドの適用例
ゴム on 剛性プラスチック
プラスチックにゴムコンポーネントを追加するのは、消費財生産で一般的なプロセスで、ソフトでグリップの良いハンドルを部品に追加するために広く用いられます。例えば歯ブラシは、剛性プラスチックの軸にゴムハンドル部をオーバーモールドで追加して製造されることがよくあります。
剛性プラスチック on 剛性プラスチック
異なる2種類の剛性プラスチックを組み合わせるのは、多色部品や半透明セクションを持つ部品の作成に有用です。複数のカラフルなプラスチックセクションで構成される子供向け玩具は、しばしばオーバーモールドで作られます。
ゴム on 金属
インサートモールドは、予め成形された金属部品にゴムコンポーネントを追加するのに最適です。グリップ追加や、金属部品への水密シール・ガスケット追加、衝撃吸収材としての用途に適しています。
剛性プラスチック on 金属
剛性プラスチックによるインサートモールドは、ハンドヘルドツールや安全カミソリの製造で広く用いられ、金属工具ヘッドや刃の周りに、人間工学的理由からソリッドプラスチックハンドルを成形します。
オーバーモールドの材料適合性と接着
オーバーモールドとインサートモールドの目的は、コンポーネントが何らかの形で密封・一体化された複雑な部品を作ることです。2材料が互いに容易に分離してしまうなら、オーバーモールドは成功していません。
しかし、基材とオーバーモールド材料を接着する主な方法は2つあります。
一つは化学的接着で、オーバーモールド材料が基材材料と融合・密着するものです。化学的接着は、TPU(ゴム)on ABS(剛性プラスチック)のように、2材料が化学的に適合する場合のみ可能ですが、高い設計自由度を許容します。
基材材料とオーバーモールド材料が化学的に適合しない場合でも、エンジニアが部品に機械的接着(メカニカルボンド)を設計すれば、接着可能です。機械的接着は、基材にアンダーカットやリバーステーパーを設ける形を取ります:オーバーモールド材料がアンダーカットの周りや下を流れて固化すると、ロックされて基材から分離できなくなります。
実は、機械的接着はオーバーモールドとインサートモールド特有のユニークな設計機能です。2コンポーネント間の完全に密閉されたインターロック接続は、手作業組み立てではほぼ不可能です(ゴムコンポーネントを伸ばして被せたり、固体コンポーネントに圧入したりする場合を除く)。
3ERPでのオーバーモールド
3ERPは射出成形の豊富な経験を持ち、あらゆる形状・規模のオーバーモールドとインサートモールドプロジェクトを実行できます。
無料お見積もりはお問い合わせください。
CNCマシン
- インサート成形 vs オーバーモールディング:適切なプラスチック加工技術の選択
- プラスチック射出成形が自動車産業のイノベーションを牽引
- インサート成形解説:多材料生産の効率化とコスト削減
- 3Dプリントプラスチック部品の溶接と接着:強力で精密な組み立てのために
- 射出成形自動化マスターガイド:生産性向上のステップバイステップアプローチ
- E3.seriesでアセンブリ設計・編集を簡単に
- 圧延機完全ガイド:6つの種類、構造、動作原理を図解で解説
- ツイストドリル完全ガイド:部品名称、種類、用語、用途を図解で解説
- ポリウレタンインサート成形:フィットと機能の向上
- 精度を解き放つ:4軸・5軸CNCマシンが複雑部品を造る仕組み
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス