



ツイストドリル完全ガイド:部品名称、種類、用語、用途を図解で解説
ツイストドリルとは
今日最も一般的なドリルタイプはツイストドリルです。基本的には平らな工具鋼を縦方向に数回転捻って形成し、その後直径と先端を研削して作られます。現在では、ドリル本体の周りに長手方向に螺旋状のフルート(溝)を2本加工することで製造されています。
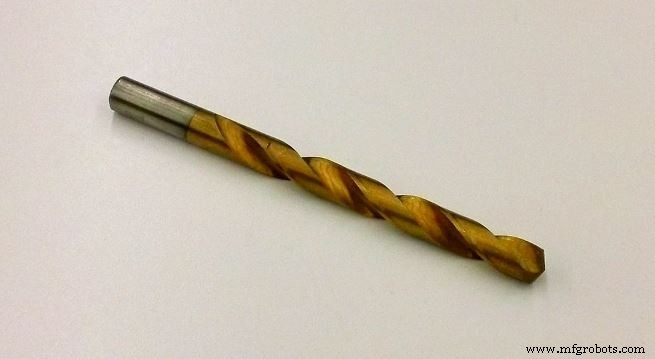
ツイストドリルは先端切削工具です。インド標準規格協会により、シャンクの種類、フルート長、ドリル全長によって様々なタイプに分類されます。
ツイストドリルの種類
ツイストドリルの種類は以下の通りです:
- 短系列(ジョバーズ)平行シャンクツイストドリル
- サブシリーズ平行シャンクツイストドリル
- 長系列平行シャンクツイストドリル
- テーパーシャンクツイストドリル
- テーパーシャンクコアドリル(3枚刃または4枚刃)
- オイルチューブドリル
- センタードリル
1. 短系列(ジョバーズ)平行シャンクツイストドリル
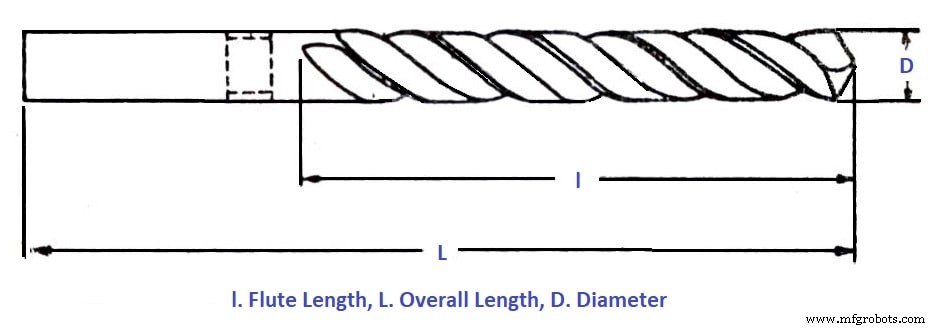
切削端とほぼ同径の平行シャンクを2本持ちます。ドリル径は0.2~16mmで、下位系列では0.02~0.03mm刻み、上位系列では0.25mm刻みで増加します。
2. サブシリーズ平行シャンクツイストドリル
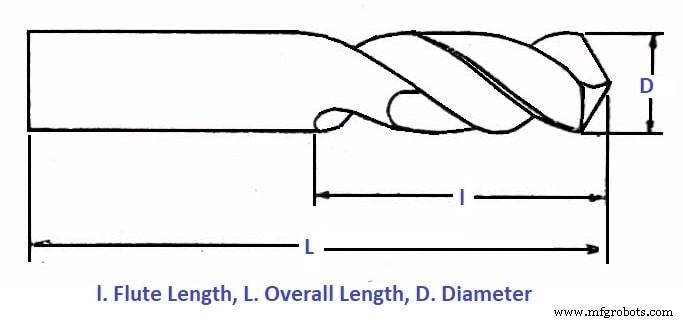
平行シャンクツイストドリルの短縮タイプで、短縮はフルート長で行われます。ドリル径は0.5~40mmで、下位系列では0.3mm刻み、上位系列では0.25~0.5mm刻みで増加します。
3. 長系列平行シャンクツイストドリル
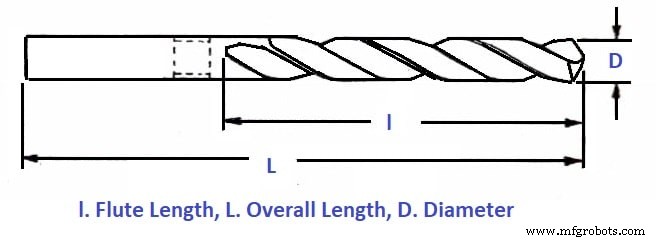
切削端とほぼ同径の平行シャンクを持つ2本の螺旋フルートを有し、シャンク径がドリル先端径を超えません。このドリルの全長は、同径のテーパーシャンクツイストドリルと同じです。径は1.5~26mmで、下位系列では0.3mm刻み、上位系列では0.25mm刻みで増加します。
4. テーパーシャンクツイストドリル
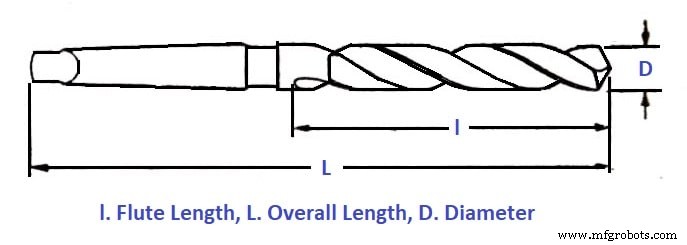
2本の螺旋フルートを持ち、保持と駆動のためのテーパーシャンクを有します。これらのドリルのシャンクはモールステーパーに準拠します。径範囲は3~100mmです。径増加は、モールステーパーシャンクNo.1の最下位系列で0.3mm、No.2とNo.3で0.25mm、No.4で0.5mm、No.5とNo.6で1mmです。6mm未満でのモールステーパーシャンク使用は推奨されません。ドリルゲージを使用すれば、ゲージの穴に当てはめるだけで任意のドリルを簡単に選択できます。
5. テーパーシャンクコアドリル(3枚刃または4枚刃)
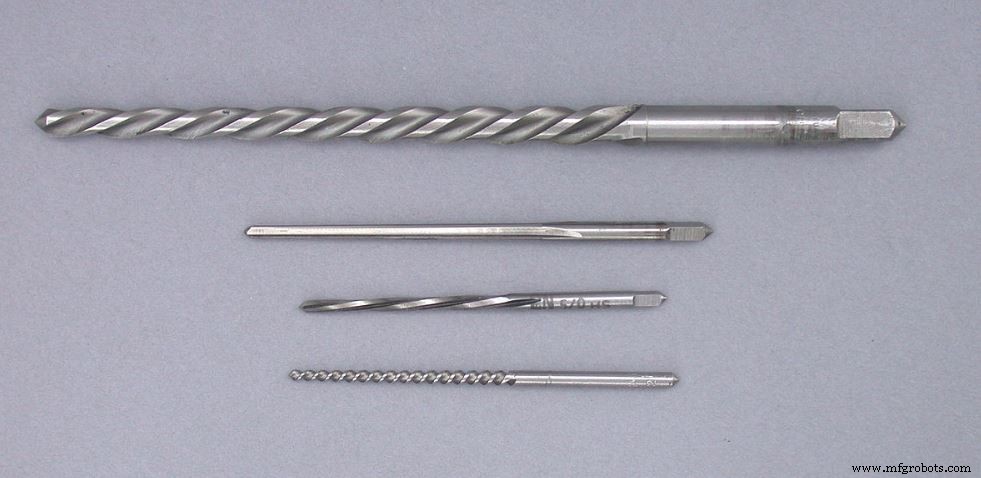
これらのドリルは、コア穴、パンチ穴、ドリル穴の拡大用に設計されています。切削刃がドリル中心まで延びていないため、固体材料に穴をあけることはできません。金属は各フルート端の面取り刃によって除去されます。コアドリルは通常の2枚刃ドリルより良好な仕上げ穴を提供します。コアドリルの切削作用はローズリーマに類似し、粗リーマとして使用されます。場合によっては、2枚刃ツイストドリルで必要穴径の半分まで穴あけし、残りを3枚刃または4枚刃ドリルで仕上げます。
6. オイルチューブドリル
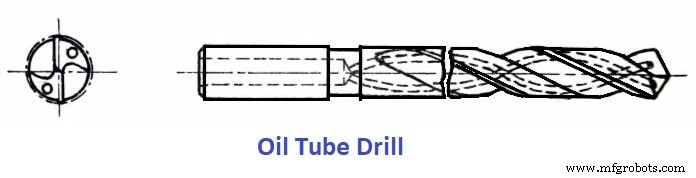
オイルチューブドリルは深穴加工に使用されます。オイルチューブが本体を螺旋状に縦方向に貫通し、切削刃に直接オイルを供給します。切削液または圧縮空気が穴を通って切削点に押し出され、チップを分離し、切削刃を冷却し、加工面を潤滑します。
7. センタードリル
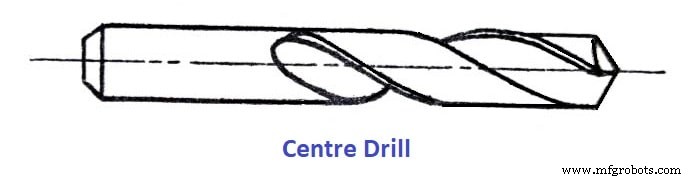
センタードリルはストレートシャンク、2枚刃ツイストドリルで、シャフト端面にセンター穴をあける際に使用されます。より細かいサイズで製造されます。
ツイストドリルの用語(ノメンクラチャー)
以下は図に示すツイストドリルの用語、定義、および各部の機能です:
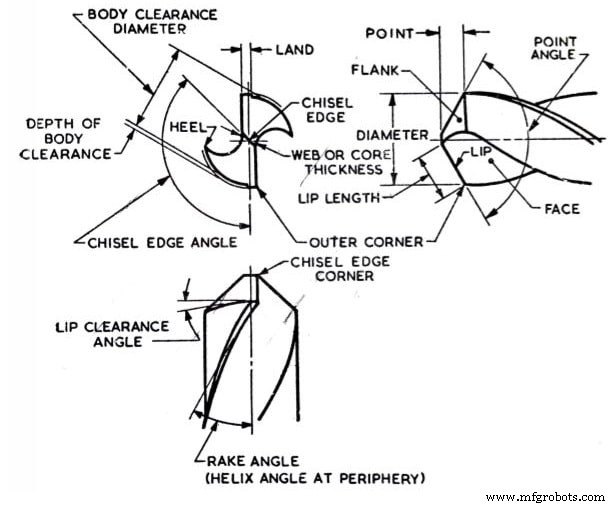
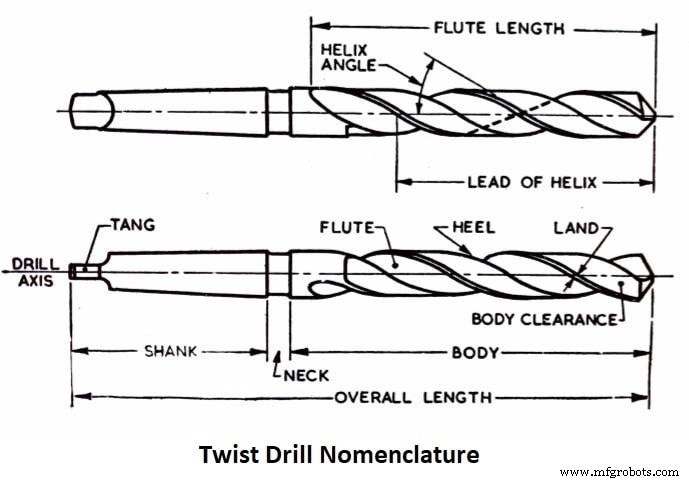
ツイストドリルの構成要素
以下はツイストドリルの構成要素です:
- 軸
- ボディ
- ボディクリアランス
- チゼルエッジ
- チゼルエッジコーナー
- 面
- フラング
- フルート
- ヒール
- ランド
- リップ(切削刃)
- ネック
- 外周コーナー
- ポイント(右刃ドリル)
- シャンク
- タング
- ウェブ
1. 軸
ドリルの縦方向中心線。
2. ボディ
極端な先端からネックの起点までの部分。ネックがない場合はシャンクの起点まで。
3. ボディクリアランス
直径クリアランスを提供するために直径が縮小されたボディ表面部分。
4. チゼルエッジ
フラングの交差によって形成されるエッジ。デッドセンターとも呼ばれます。デッドセンターまたはチゼルエッジはフラットドリルとして働き、ワークに自らの穴を切ります。チゼルエッジで穴を切るには大きな軸方向推力が必要です。一部のドリルではチゼルエッジを直線ではなく螺旋状にしており、これにより軸方向推力が減少し、穴位置精度が向上し、オーバーサイズ穴の発生も減らせます。
5. チゼルエッジコーナー
リップとチゼルエッジの交差によって生じるコーナー。
6. 面
リップに隣接するフルート表面部分で、チップがワークから切り出される際に衝突する面。
7. フラング
リップの後ろから次のフルートまで延びるドリル先端の表面。
8. フルート
リップを形成するドリル本体の溝。フルートの用途:
- 先端に切削刃を形成する
- チップを逃がす
- チップをカールさせる
- 切削液を切削刃に供給する
9. ヒール
フルート表面とボディクリアランスの交差によって生じるエッジ。
10. ランド
ドリルフルートの主要エッジにおける円筒研削面。ランド幅はフルートヘリックスに直角に測定されます。ドリルは先端付近のランド全体でのみ全寸法です。ランドがドリルを芯出し状態に保ちます。
11. リップ(切削刃)
フラングと面の交差によって形成されるエッジ。ドリルリップの要件:
- 両リップはドリル軸に対する同一傾斜角(一般作業で59°)を持つ
- 両リップは同長である
- 両リップには適切なクリアランスが与えられている
12. ネック
ボディとシャンクの間で直径が部分的に縮小された部分。ドリルの直径とその他の詳細はネックに刻印されます。
13. 外周コーナー
フラングと面の交差によって形成されるコーナー。
14. ポイント
ドリルの研ぎ済み先端で、リップ、面、フラング、チゼルエッジを生成する形状に整えられた部分すべてを含みます。
15. 右刃ドリル
ドリル先端から見て反時計回りに回転時に切削するドリル。
16. シャンク
ドリルを保持・駆動する部分。最も一般的なシャンクタイプはテーパーとストレートシャンク。テーパーシャンクは主軸のテーパー端での摩擦によるセンタリングと保持手段を提供します。
17. タング
テーパーシャンクの平坦化された端部で、主軸、ソケット、ドリルホルダーのドリフトスロットに嵌合するように設計されています。タングはドリル主軸からドリルへの確実な駆動を保証します。
18. ウェブ
フルートの根元間に位置するドリルの中央部分で、先端からシャンク方向に延びています。ウェブまたはコアの先端がチゼルエッジを形成します。
結論
ツイストドリル用語についての疑問が解消されたことを願っています。まだ疑問がある場合は、お問い合わせいただくかコメントでお尋ねください。
Facebookコミュニティも運営しています。ご興味があればご参加ください。
お読みいただきありがとうございました。記事がお役に立てばシェアをお願いします。ご質問があればコメント欄でお気軽にお尋ねください。
ニュースレターを購読して、新着記事の通知を受け取ってください。
産業技術
- すくい角の種類・重要性・切削工具設計のポイント
- スロッティングマシン(形削り盤)完全解説:定義、部品、種類、仕組み
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- 超音波加工(USM):構成要素、原理、メリット・デメリット、実用応用
- チェーンドライブの理解:種類、機能、用途
- 製造プロセスの理解:定義、種類、主要構成要素
- CNC工作機械を徹底解説:種類、構成要素、主要メリット
- Bluetooth Mesh設計:ノード、機能、相互運用性の理解
- アナログセンサーとデジタルセンサー:種類、応用、実例
- C++演算子を徹底解説:種類、例、サンプルプログラム付き
- Java変数とデータ型完全ガイド:実例付きで徹底解説