



圧延機完全ガイド:6つの種類、構造、動作原理を図解で解説
圧延機とその種類
圧延機は広く使用されるプロセスで、設備コストの面からは最も高価です。成形による金属生産量のほぼ90%を占めています。
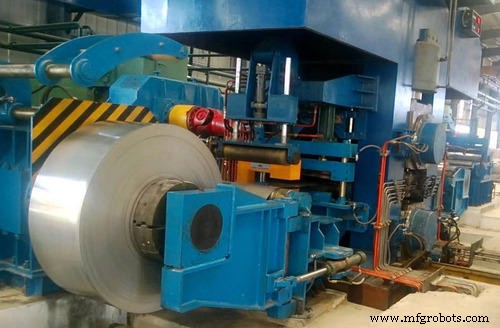
圧延プロセスでは、界面摩擦によりジョブがロールセットを通って引き込まれ、圧縮力によってワークの厚さを減らしたり断面形状を変えたりします。
圧延機で使用されるロールの種類は、形状、サイズ、ロール間の隙間、輪郭によって決まります。加工性と設備の制約により、圧延は以下のステップで行われ、所定の形状を得るためにロールを複数回通過させる必要があります。
圧延中、初期パスで断面積を減らし、中間パスで最終形状に近づけ、最終・仕上げパスで要求される形状と寸法に仕上げます。板、棒、丸棒、形鋼、シート、ストリップなどが圧延で得られます。
圧延機の6つの種類
多くの産業で使用される6種類の圧延機は以下の通りです:
- 二本ロール圧延機
- 三本ロール圧延機
- 四本ロール圧延機
- クラスターミル(集団圧延機)
- 惑星圧延機
- タンデム圧延機(連続圧延機)
1. 二本ロール圧延機
上下に2本の重いロールを固定配置します。ロールは頑強なアップライトフレーム(スタンドと呼ばれる)内のベアリングで支持され、圧延機床にグラウト固定されています。ロール間の垂直隙間は調整可能。ロールは逆方向に回転し、電動モーターで駆動されます。
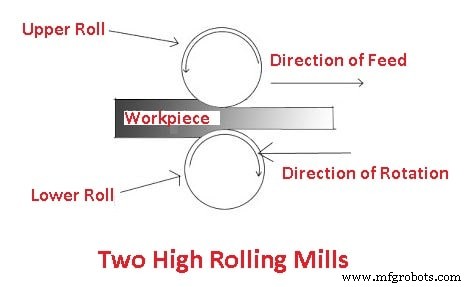
ロールの回転方向を変更できないため、ワークは一方向からのみロールに供給されます。同一ロールセットで複数パスが必要な場合、初回パス後に材料を同じ側に戻す必要があります。
2. 三本ロール圧延機
図のように3本のロールが垂直に直列配置されます。第1と第2ロールの回転方向は二本ロールと同様に逆方向。第2と第3ロールの回転方向も常に逆です。
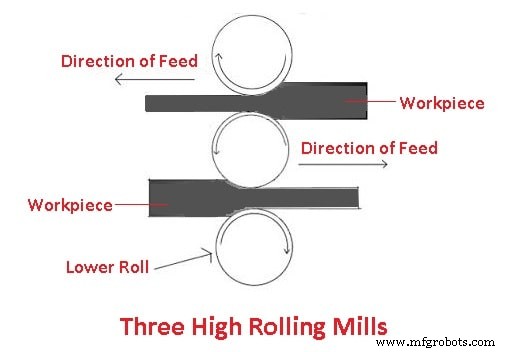
常に3本すべてのロールがベアリング内で同方向に回転します。この利点は、ワーク材料を第1と第2ロール間から一方向に供給し、復路パスを第2と第3ロール間で行えることです。これにより材料がロールの片側から他側へ移動します。
3. 四本ロール圧延機
4本の水平ロールを持ち、2本は小径、2本は大径です。大径ロールをバックアップロール、小径ロールをワークロールと呼びますが、ワークロールは中央が厚く両端が薄くなっています。
バックアップロールがワークロールを保持し、材料圧延時のたわみを制限します。このミルの主な製品は熱間・冷間板とシートです。
4. クラスターミル(集団圧延機)
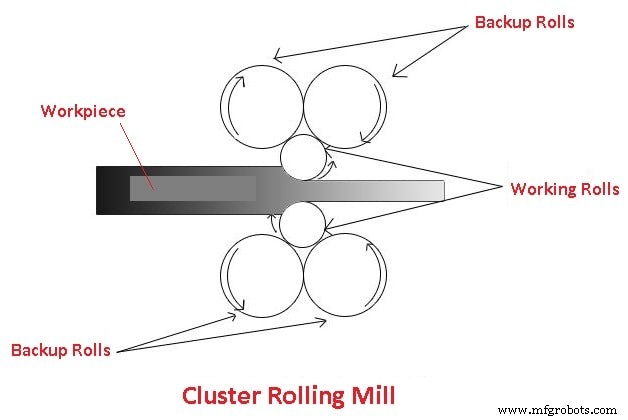
2本の小径ワークロールと4本以上のバックアップロールで構成されます。バックアップロールの直径はワークロールの2〜3倍を超えられないため、より多くのバックアップロールが必要になります。
5. 惑星圧延機
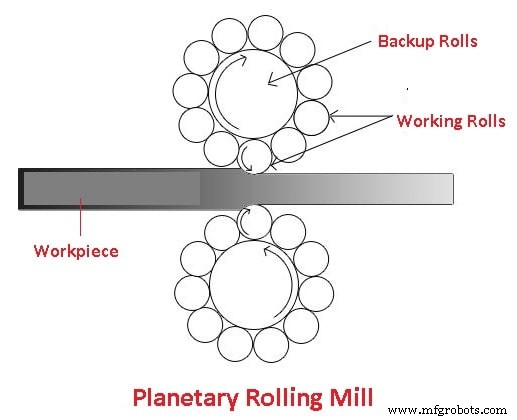
惑星圧延機タイプでは、大型バックアップロールが複数の惑星ワークロールに囲まれた構造です。各惑星ロールが連続的な圧下を行います。鋼ストリップの大厚みを1パスで圧下するのに用いられます。圧延能力はクラスターマシンより高いが、タンデム圧延機よりは低いです。
6. タンデム圧延機(連続圧延機)
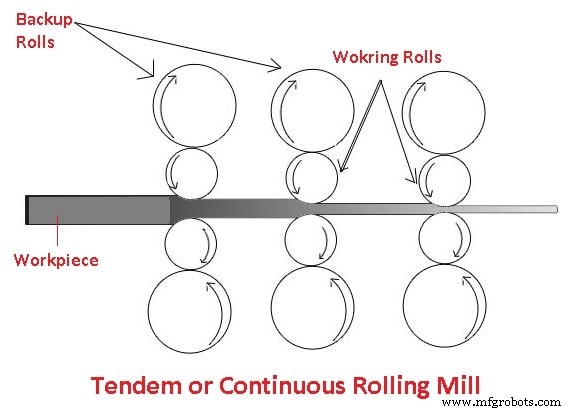
タンデムミルタイプでは、複数の非反転二本ロール圧延機が順番に配置され、材料が順次すべてを通過します。これは量産作業にのみ適しており、少量生産ではセットアップ変更が頻繁に必要となり、多くの労力と作業を消費します。
結論
圧延機の種類についての疑問が解消されたことを願っています。まだ疑問がある場合は、お問い合わせいただくかコメントでお尋ねください。
お読みいただきありがとうございました。記事がお役に立てばシェアをお願いします。ご質問があればコメント欄でお気軽にお尋ねください。
ニュースレターを購読して、新着記事の通知を受け取ってください。
産業技術
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- スロッティングマシン(形削り盤)完全解説:定義、部品、種類、仕組み
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- ジグボーリング盤:種類、機能、メリット、NC/CNCへの系譜