



オーバーモールディング完全ガイド:技術、トレンド、業界応用、試作手法
オーバーモールディングは現在、最も人気があり先進的なラピッドツーリング手法の一つであり、生産コスト、サイクルタイム、製品製造における新たな設計可能性に大きな潜在能力を提供します。2K成形製品の多様な設計優位性により、携帯電話、筆記具、自動車、家電、手動工具、日用品などで広く採用されています。
この記事では、オーバーモールディング技術の発展とトレンドを紹介し、特に製品開発段階における2Kオーバーモールディング部品の少量試作をいかに実現するかに焦点を当てます。
オーバーモールディングとは?
オーバーモールディングとは、2種類以上の異なる材料を組み合わせて単一の部品を作る射出成形プロセスです。最初の材料は一般的に基材(サブストレート)と呼ばれ、その後の材料(オーバーモールド材料)によって部分的または完全に覆われます。
射出オーバーモールディングは最初、消費財の外観美化のために用いられましたが、現在では幅広い用途で人気があります。化学耐性向上、電気絶縁付与、持続的なグリップ感、ソフトタッチ化など、製品機能の向上にも使用されます。
オーバーモールド製品の製造プロセスには主に2種類あります。
a. 軟質材料で硬質材料をオーバーモールド(ソフト・オーバー・ハード):マルチ材料射出成形で一般的なのは、基材(ABS、PC、PC/ABS、PA、SANなど)に熱可塑性エラストマー(TPE)を使用することです。一般的なTPEにはSEBS、TPE-V、TPE-U、TPE-E、TPE-Aがあります。これらの「軟質被覆」製品は、絶縁性、耐薬品性、人間工学的改善、グリップ感向上、優れた美観などの機能強化を実現します。
b. 硬質材料で硬質材料をオーバーモールド(ハード・オーバー・ハード):もう一つの用途は、二次オーバーモールド材料も硬質プラスチックである場合です。例えば、金属インサート入り硬質成形プラスチック、透明硬質成形プラスチックと不透明部品の組み合わせなど。通常、透明2K射出成形の不良率は非常に高く、プロセス管理に大きな課題をもたらします。
オーバーモールディングプロセスタイプ:2K成形と二段階成形(ツーショット成形)
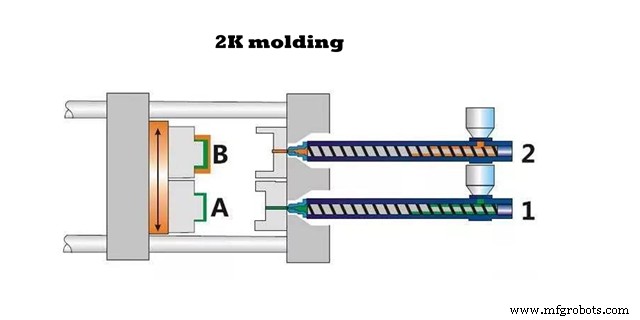
2K(二色)射出成形(2成分で形成)は2段階プロセスです。2K射出成形機で第1材料を射出成形し、次に2K機で金型を反転・移動させて、対応する金型キャビティの第2材料チューブへ。第1ショットの部品をインサートとして用い、第2材料を射出して二材料一体成形品を形成します。射出成形機はダブルシリンダーまたはダブルキャビティで、2種類の材料製品を同時生産します。同時に、製造された製品がインサートとして使用されます。
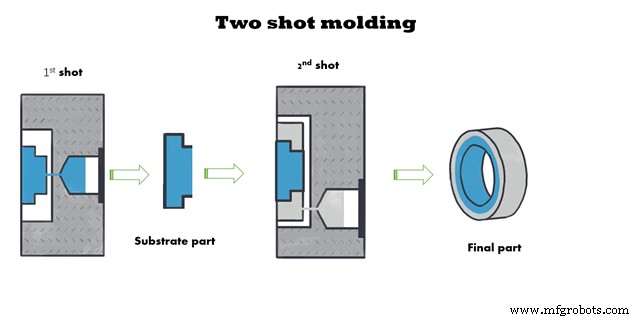
もう一つはツーショット(二段階)射出成形で、1台の射出成形機で第1材料部品を成形し、それを別の金型にインサートとしてセットし、第2材料を射出します。インサート成形(業界内では「被覆」「二次射出成形」とも呼ばれる):インサート成形では、まず硬質部品(通常は硬質プラスチック部品)を成形し、金型キャビティに埋め込みます。続いてTPEをこのコンポーネント上に射出成形し、最終製品を得ます。従来の射出成形機でインサート成形が可能です。硬質部品の配置は手動またはロボットアームで行います。通常、金属部品の被覆はこの方法でのみ可能です。
オーバーモールド部品の接合強度
物理的方法: 爪設計、表面ローレット、表面タッピングなどにより、第2材料で直接包み込み(被覆)を実現します。この方法で材料を純粋に接合する特徴は、物理的接合部では強い密着が得られますが、物理的接合部以外では密着が弱いことです。
化学的方法: 2材料間の分子親和性と化学結合力によって2材料を結合し、単一の部品、2つ以上の部品を形成します。
実際の用途では物理的爪と化学結合が併用されることが多いですが、2材料間の化学的結合を実現する方が、より信頼性が高く柔軟な方法であることは明らかです。この強力な化学結合は、分子または分子鎖の相互溶解、浸透、絡み合いで構成されます。
オーバーモールディングの4つのタイプ
一般的なオーバーモールディングタイプは以下の4つです。
- プラスチック・オーバー・プラスチック —— 基材と被覆材料の両方がプラスチック。材料の融点が同一または類似している必要があります。
- プラスチック・オーバー・メタル —— 基材が金属。CNC加工、鋳造、鍛造された金属部品を金型に先にセットし、その上からプラスチックを成形します。金属インサートをプラスチック内部に成形できることをご存知ですか?
- エラストマー・オーバー・プラスチック —— 基材は硬質プラスチック。エラストマーはゴム、ポリウレタンなどの軟質材料。
- エラストマー・オーバー・メタル —— 基材が金属。CNC加工、鋳造、鍛造された金属部品を金型に先にセットし、その上からエラストマーを成形します(ハンドルグリップ等)。
しかし、すべての材料がオーバーモールド可能なわけではありません。例えば、わずか数個のプロトタイプしか作らない場合、材料自体や他の樹脂と成形可能な透明エラストマーを見つけるのはほぼ不可能です。
最高のオーバーモールディング製品を作るには?
1. 材料選定:TPE/硬質プラスチックの分子レベル接合に影響する主な3要因
1) TPE材料の極性が硬質プラスチックと類似していること(そうでなければ溶融状態で相互溶解も浸透も起きない)
2) TPE材料の表面張力が硬質プラスチックより低いこと(そうでなければTPEメルトが硬質プラスチックインサート表面に広がらない)
3) TPEメルトが硬質プラスチック表面に沿って金型キャビティへ流入する際、冷却過程で熱が放出され、これが硬質プラスチック表面を急速かつ効果的に溶かして超薄の相互浸透層を形成できること
2. オーバーモールディングプロセスの7つの重要指針
1) 2K成形はツーショット成形(多段階成形)より効果が高い。
2K金型の利点: 第1ショットの硬質プラスチック射出成形直後はまだ熱く、すぐに2K射出成形機の第2キャビティへ移動する。移送中に吸湿しないため、一方では高温TPEメルトによる表面アブレーションで超薄層が形成されやすく、他方では水蒸気吸着の影響を受けない。
2) TPE材料の許容範囲内で、できるだけ高いシリンダー(メルト)温度を選択。そうでなければTPEは硬質プラスチック材料表面をアブレートする十分な熱を持たない。
3) 第2ショットのオーバーモールディング時、硬質プラスチックの金型キャビティは高い金型温度を採用し熱エネルギーを供給。硬質プラスチックが高温に達すれば、TPE高温メルトの冷却が遅くなり、硬質プラスチックをアブレートして不溶性の超薄層を形成する十分な熱と時間が確保される。
4) 第2工程のオーバーモールディングで、TPEメルトはフラッシュ(バリ)が発生しない前提で、可能な限り高速で射出。
a. 高速射出により、TPEメルトの硬質プラスチック表面での広がり時間が短く、成形サイクル中のアブレート時間が長くなる。
b. TPEと硬質プラスチック表面の摩擦で摩擦熱が発生。TPEメルト温度もゆっくり下がり、硬質プラスチック表面との接触・アブレート時間が長くなる。
c. 高速射出により、ほとんどのTPEメルトの粘度がせん断で薄くなり、表面張力が低下して硬質プラスチック表面への広がりに有利。
5) 硬質プラスチック表面の吸湿や汚染を防止、特にツーショット成形では。移送プロセスを経る場合、これが起こりやすい。
6) ナイロン66は表面吸湿により水分子が水素結合を形成・吸着し、TPEが硬質プラスチック表面分子と効果的に分子間結合を形成できず、本来の接合強度が低下。被覆極性硬質プラスチック用TPEも極性配合であるため、防湿に注意しないと凝集効果にも影響。
7) 試験機初期のシリンダー洗浄問題に注意。
a. 以前PVCを被覆していた場合
b. 以前硬質ゴムを生産していた機械の場合
オーバーモールディングの3大メリット
設計にオーバーモールディングを採用する3つの主要な理由があります。
美観の向上
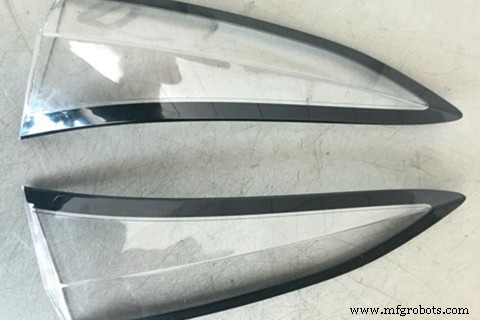
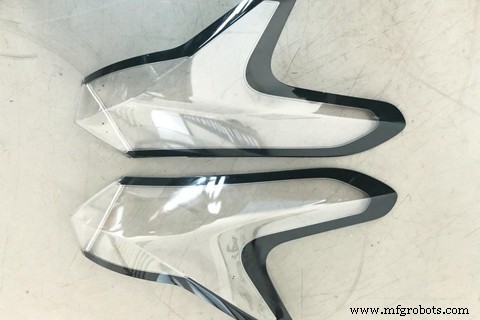
1つのプラスチック部品に複数の色や複数種類の表面仕上げを持たせたい場合、オーバーモールディングは理想的なプロセスです。異なる色やテクスチャのコンポーネントをオーバーモールドし、色と仕上げがシームレスに繋がった1つの部品を形成できます。例えば、透明樹脂部品を黒色樹脂部品でオーバーモールドして自動車レンズを形成したり、金属インサートをプラスチックでオーバーモールドすれば、手動でインサートをプラスチック内部にセットするより美しく仕上がります。
組立性の向上
2つ以上のコンポーネントを成形で一体化すれば、別々に作って後から組み立てるより適合性が高まります。オーバーモールディングプロセスでは、基材上に追加されるプラスチックが溶融・硬化して基材と一体化するため、より強固な組立が実現します。
ユーザーフレンドリー
ゴムやポリウレタンなどのエラストマーを硬質プラスチックや金属部品上に使用すると、エンドユーザーにとってより快適になります。金属部品と硬質プラスチックは人の手にとってあまり心地よいものではありません。硬質プラスチックや金属部品に軟質層を追加することで、部品のテクスチャをソフトにし、よりユーザーフレンドリーにできます。
オーバーモールディング製品プロトタイプを実現する3つの手法
2K射出金型の複雑な構造により、製品開発プロセスには長いサイクルと高コストが必要です。製品開発段階でわずか1セットまたは数セットのプロトタイプを作るだけなら、2K射出成形やツーショット射出成形を経る必要があるでしょうか? 当社のラピッドプロトタイピングサービスで広く用いられているガイダンス手法を以下に示します:
1. 3Dプリント技術
二色FDM 3Dプリンターは長年存在します。一般的に、2つのノズルで異色材料をプリントし、二色混合モデルを実現します。しかし、材料選択には依然として大きな制限があります。透明多色部品をプリントできる3Dプリンターもありますが、造形が粗く、解像度が低く、テクスチャが悪く、「ドット絵」と形容されるレベルです。したがって、多色機能と外観プロトタイプを備えた3Dプリントには、まだ長い道のりがあります。
2. シリコン金型オーバーモールディング(ウレタン鋳造)
ウレタン鋳造は少量プロトタイピングの一般的手法で、オーバーモールディングプロトタイプ製作に顕著な利点があります。
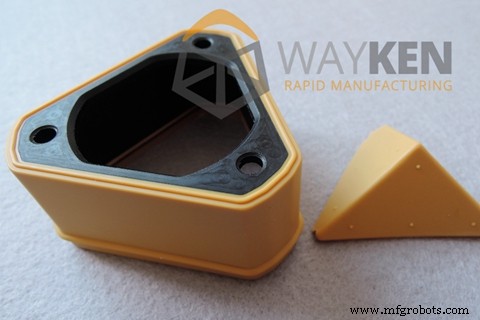
シリコン金型鋳造部品は、色、テクスチャ、光沢仕上げ、インサート成形、オーバーモールディング、光学的透明度など、クライアントの仕様に正確に適合できます。複雑なプロセス構造を持つ部品の試作に最適で、直接金型から取り出せるため、部品の脱型が容易で、離型角設計の必要がなく、標準加工公差±0.15mm/100mm、最高精度±0.05mmまで対応可能。複雑構造を直接脱型できます。
さらに材料選択も豊富で、ABS、PMMA、PC、PP、PA、ソフトラバーなど量産グレードプラスチックに類似した特性を持つ複数材料や、耐衝撃、耐高温(120℃)、難燃(UL94-V0)材料も含まれます。
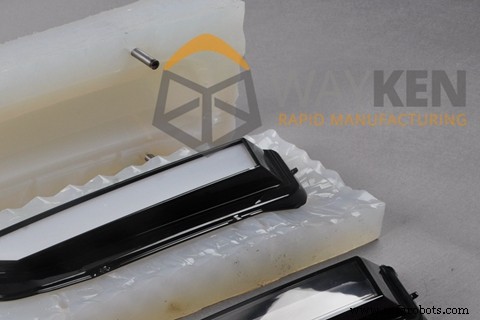
金型製作: シリコン金型オーバーモールディングのプロセスは、マスターパターン製作、シリコン金型製作、真空鋳造を含みます。シリコン金型を用いて、ゴム被覆硬質プラスチック、硬質プラスチック被覆硬質プラスチック、透明被覆不透明プラスチックなど、多様なオーバーモールディング製品を製作できます。
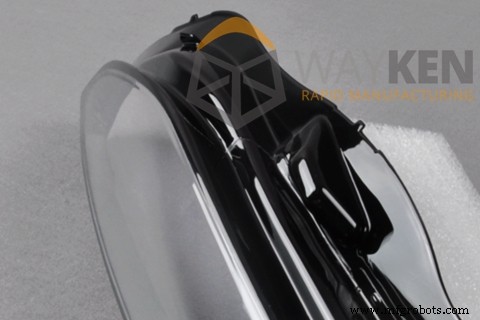
プロセス制御: シリコン金型のゲート位置とベントホール設計は、シリコンオーバーモールディング金型製作における大きな難点です。第一に、ゲートは製品外観面から離れた位置に設定し、材料が金型を充填する十分な流動性を確保する必要があります。第二に、ベントの位置と数は多くの場合何度も調整が必要で、特に透明部品製造時は不良ガスが明確な外観欠陥を生じます。最後に、2材料の収縮と二次硬化時の変形。
3. CNC加工 + 表面処理
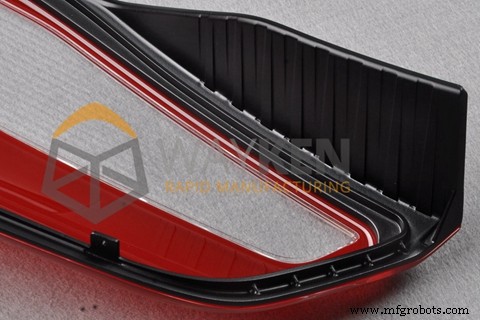
CNC加工による2Kプロトタイプは、通常、二色または多材料組み合わせを実現するために多くの後処理を必要とします。
特徴は高速、高寸法精度と外観品質。オーバーモールディング材料の選択肢は広く、ほぼすべてのエンジニアリングプラスチックと金属材料が加工可能です。研磨などの表面処理後、生産効果は射出成形品と同等か、それ以上になります。
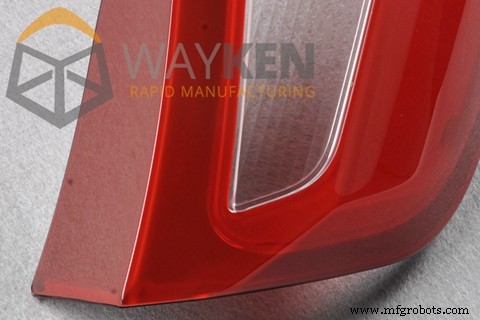
現在、オーバーモールディング製品の主流プロトタイプ製造は依然としてCNCが主導しています。もちろん、シリコン金型も大きな進歩を遂げています。通常、オーバーモールディングプロトタイプの加工は、CNCとシリコン金型オーバーモールディング手法を組み合わせて実現されます。
オーバーモールディング技術の新たな進展
近年の重要な国際展示会の観察から、欧米の多色射出成形メーカーは、いくつかの基本成形技術の「組み合わせ」プレゼンテーションへと推進されています。自動車ヘッドライト、エアコンパネル、TVフレームなどの従来の多色製品に加え、二色成形インモールドレーベル(IML)、二色成形インモールドアセンブリ(IMA)、スタックモールド、2K+IML+IMA+スタックモールド、二色成形と層間射出など、これらの新しいアプリケーションが単一の射出成形機で実現可能になっています。
その結果、多色射出成形技術はますます注目を集めています。多色技術を提示するだけでなく、他の技術と組み合わせてより高効率な成果を生み出すことが、業界が次の段階で挑戦すべき目標です。
WayKenはオーバーモールディング分野で深い専門知識を持っています。最近、二色透明車灯部品の少量2Kシリコン金型で大きな進歩を遂げました。お問い合わせいただき、即時お見積りでオーバーモールディングプロジェクトの生産時間とコストを削減してください。
産業技術
- ステンレス精密鋳造の現状・トレンドと中国の競争力強化
- エジェクタピンで射出成形を最適化:タイプ別特徴とベストプラクティス
- カスタムミリング&ターニング:精密切削の初心者ガイド
- LDO回路の理解:原理、設計のヒント、応用
- 少量射出成形の主な制約と実践的ソリューション
- 射出成形が選ばれる理由:効率・コスト・品質で勝る製造プロセス
- 射出成形プロトタイプ:精密部品のための迅速かつコスト効率に優れたソリューション
- ラピッド射出成形:優れた性能と効率を実現する革新的プロセス
- 圧縮成形 vs 射出成形:主な違いと適切なプロセス選択
- 3大成形プロセスの理解:圧縮・射出・液状射出成形
- 熱硬化性射出成形:メリット、デメリット、専門家ガイダンス