



Helicalエンドミルでチタン加工コストを大幅削減:Geospace Technologiesの成功事例
Geospace Technologiesの製造チームが、チタンCNCフライス加工ジョブでより良い工具寿命と性能向上を求めたとき、Harvey Performance Companyと地元アプリケーションエンジニアのMike Kanigowski氏に相談し、Helical Solutionsエンドミルで条件を最適化しました。Mike氏の支援により、Geospace TechnologiesのリードミルプログラマーTranquilino Sosa氏率いるチームは、大きな成功と大幅なチタン加工コスト削減を達成し、ショップの工具ラインナップをHelicalの高性能エンドミルに完全移行させました。
工具寿命に苦戦
Helical採用前、Geospace Technologiesはチタン(Ti-6AL-4V)部品の荒加工と仕上げ加工を要するジョブで工具寿命に悩んでいました。荒加工パスでは、競合他社の4枚刃、3/8インチ径、30°ヘリックス、TiALNコーティングエンドミルを使用。従来の荒加工ツールパスで、1,750 RPM、10 IPM送りで運転。工具は4ステップダウンで、3回は.200インチ(約5.08mm)軸方向切り込み、最後は.100インチ(約2.54mm)で総深さ.700インチ(約17.78mm)。
仕上げでは、同じ競合工具の1/2インチ版を使用し、900 RPM、8 IPM送りで運転。2パスで、1回.400インチ(約10.16mm)、最後は部品底面の.700インチまで。
この戦略と工具で、1部品あたり15分22秒のサイクルタイムで高品質部品を製造していましたが、荒加工工具は平均60個、仕上げ工具は約120個で寿命を迎えていました。これにより工具コストが望ましいより高く、頻繁な工具交換で貴重な時間を浪費していました。
Sosa氏は他社がチタンフライス加工でHelical Solutionsエンドミルで成功しているのを見て、Kanigowski氏に相談し、Helicalで単価削減とさらなる仕上げ向上を図れるか確認しました。
工具選定の最適化
Mike氏がGeospaceチームと連携したとき、このジョブで使用されるツールパス変更による即効性のメリットがあると判断しました。ESPRITソフトウェアを使用し、チームはESPRITの「Profit Milling」テクノロジーによる高能率フライス加工(HEM)ツールパスで新しいプログラムを最適化できました。
HEMツールパス導入に伴い、Geospaceはプログラミング調整を最大限活用する高性能工具を必要としました。Helicalのチタン用エンドミル豊富なラインナップから複数オプションをテスト・評価した結果、Geospaceは2つの確かな工具に決めました。
HelicalはHEMツールパスでのチタン加工向けに多くのオプションを提供します。テスト中、GeospaceチームはHelical EDP 59424、3/8インチ径、7枚刃、コーナーラジアスエンドミルを選定。この工具は可変ピッチ形状とオフセットチップブレーカーを備え、最適なチップ排出、振動低減、工具圧力最小化を実現し、さらにHelicalのAplusコーティングで高温耐性、摩耗低減、工具寿命向上を図っています。
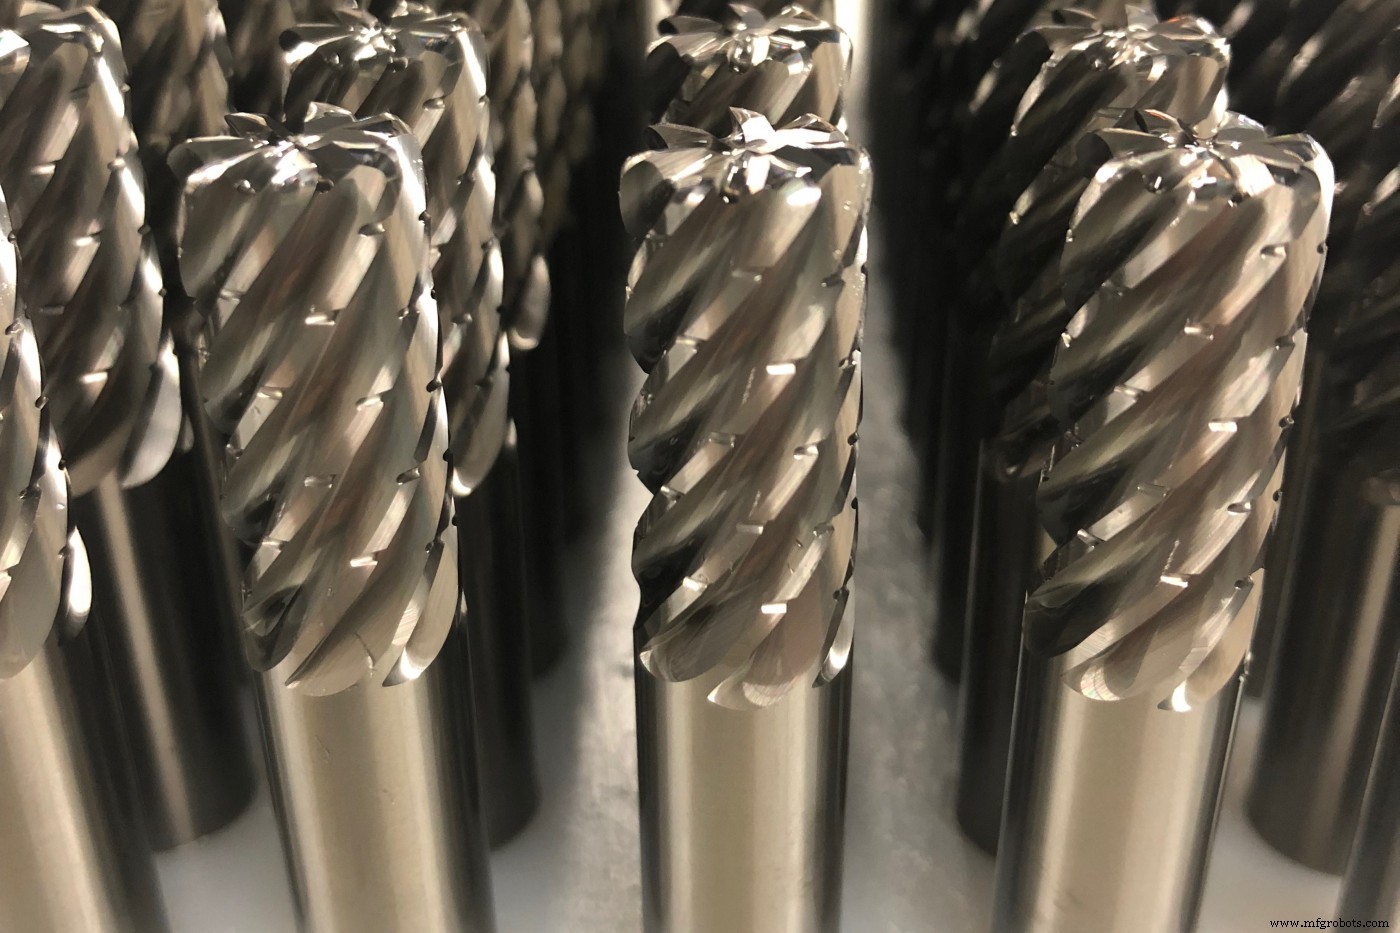
仕上げツールパスでは、GeospaceはHelical EDP 82566、3/8インチ、6枚刃、スクエアエンドミルをHelicalのよく知られたHEV-6製品ラインから選定。この工具はチャッターを抑制し優れた仕上げを残す可変ピッチ設計を備えています。Helicalはチタン仕上げ用に複数の工具を提供していますが、テスト中にこの工具が彼らの特定部品形状で最高の仕上げを提供しました。
「Helicalの違い」を体験
新工具導入後、Sosa氏チームはHelicalに連絡し、回転数・送りのダイヤルインを支援してもらいました。Helicalテクニカルチームは、Helical Solutions工具の専門家たちが開発した高度な回転数・送り計算アプリ「Machining Advisor Pro」でセットアップを支援。この「ミラクルワーカー」アプリで、チームは特定の材料グレード、切り込み深さ、マシンセットアップに合わせて新工具を容易にダイヤルインできました。
チームは即座にポジティブな結果とコスト削減を実現。荒加工ツールパスを4,500 RPM、157 IPMまで向上。仕上げパスはほぼ同じでしたが、最終部品の仕上げが大幅に改善。総サイクルタイムは1部品あたり15分22秒から12分17秒に短縮。素晴らしい成果でしたが、Sosa氏が最も感銘を受けたのは工具寿命の改善でした。
新しいHelicalエンドミルで、Geospaceは両工具を580個加工してもごくわずかな摩耗で済みました。これは荒加工で約1000%、仕上げで483%の工具寿命改善です。総計で、1本の荒加工工具が切削時間42時間以上持続してから交換が必要になりました。
60個ごとの工具交換不要になったことも大きな時間節約です。頻繁な工具交換が深刻なマシンダウンタイムを引き起こしていましたが、Helicalエンドミルの長寿命化でこれが解消されました。些細な不便に見えますが、数ヶ月で数十時間の節約になります。
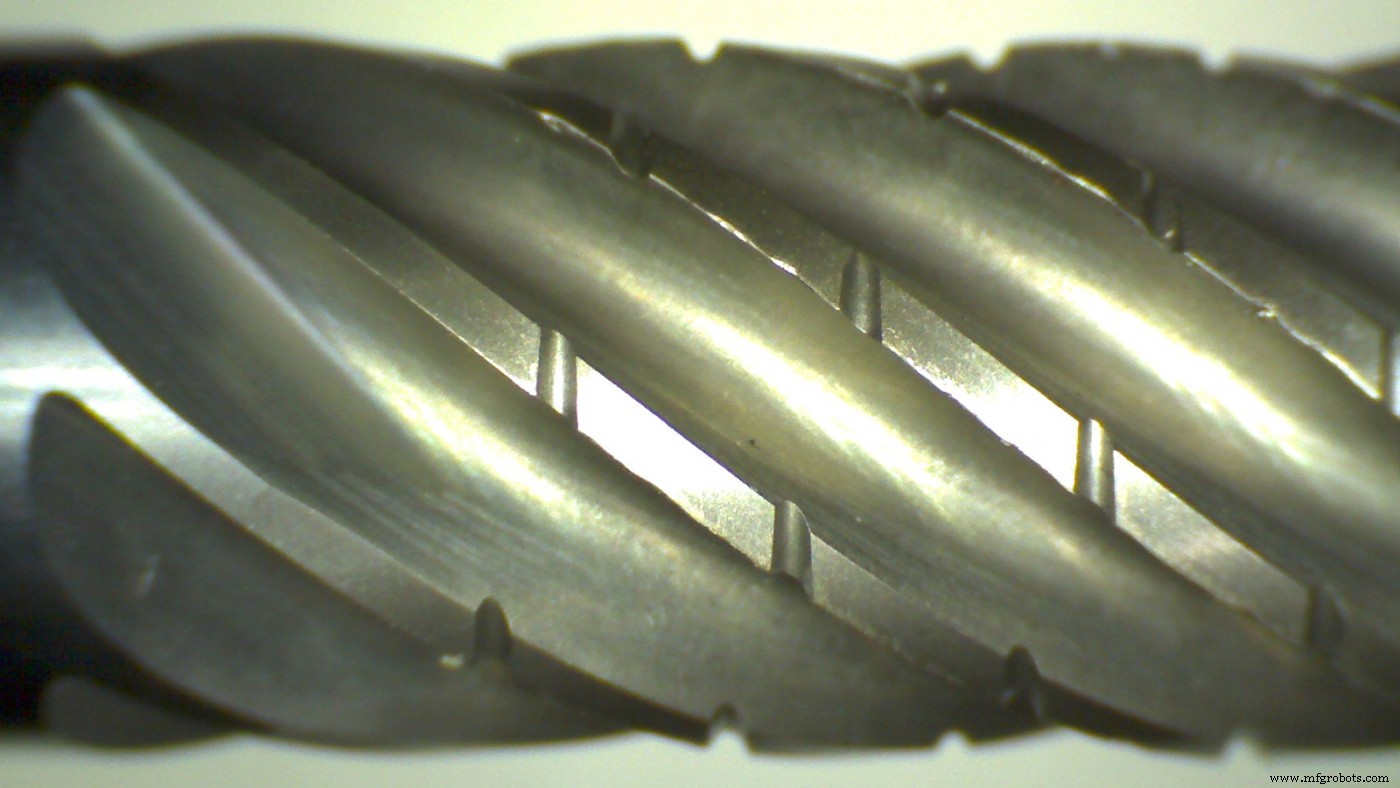
Geospaceはこのチタンジョブの結果に大満足です。他の競合ブランドではチタンで長寿命を経験したことがなかったからです。Sosa氏とチームは、今後すべてのジョブでHelical Solutions製品を継続使用し、Kanigowski氏とHelicalテクニカルチームと協力して将来プロジェクトの工具選定と回転数・送りを最適化していくことを楽しみにしています。
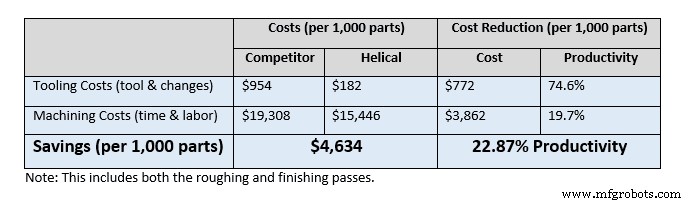
以下に、Helicalエンドミルの性能を、総コストと生産性向上の観点から競合品と直接比較した内訳を示します。これらの数値は1,000個あたりで、工具コスト、工具交換時間、人件費、運転パラメータ、サイクルタイムを考慮して測定されています。
CNCマシン
- チタン加工のマスター:超合金向け最適フライス工具の選定
- Y軸加工で生産最適化:セットアップ時間とコストを削減
- グラファイト加工マスターガイド:工具選定、クーラント、安全対策
- チタン加工の極意:合金別テクニックと工具選定の完全ガイド
- 微細エンドミル加工の極意:精度と性能を最大化する実践ガイド
- CNC加工における工具たわみを最小限に抑える効果的な技術
- ポートランド、オレゴン州のプレミアムCNC加工・工具製造サービス
- CNC加工コスト削減:精度と節約を両立する実証済み戦略
- CNC加工コストの理解:主要因と最適化方法
- 精密CNC加工価格を左右する主要因
- IMTECドアソリューション:比類なき安全性とコスト効率の良いアクセス制御