



チップブレーカー付きエンドミルで粗加工効率を向上
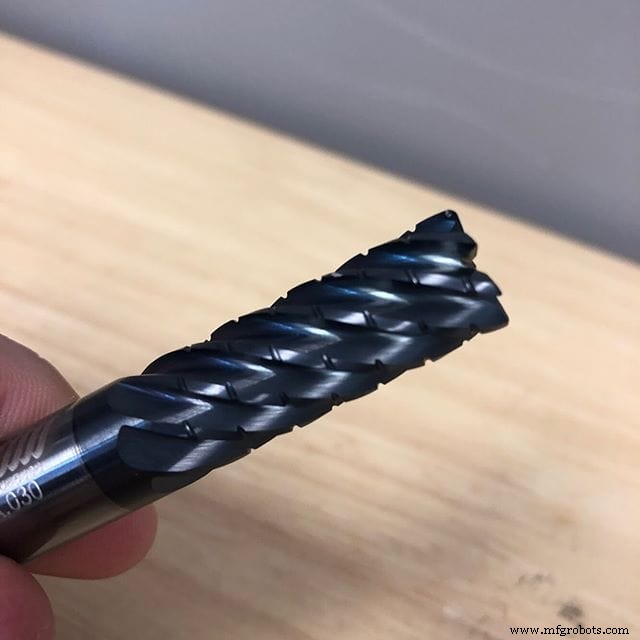
チップブレーカー付きエンドミルは独自のノッチプロファイルを備え、ギザギザの切れ刃を形成します。これらの仕切りが、そうでなければ長く糸状になる切りくずを小さく管理しやすい切りくずに分断し、ワークから清潔に排出します。しかし、なぜチップブレーカーが一部の仕事で必要で、他では不要なのでしょうか?この独自形状は適正切削条件にどう影響するのでしょうか?この記事ではこれらの疑問に答え、この独自切削形状の真のメリットを探ります。
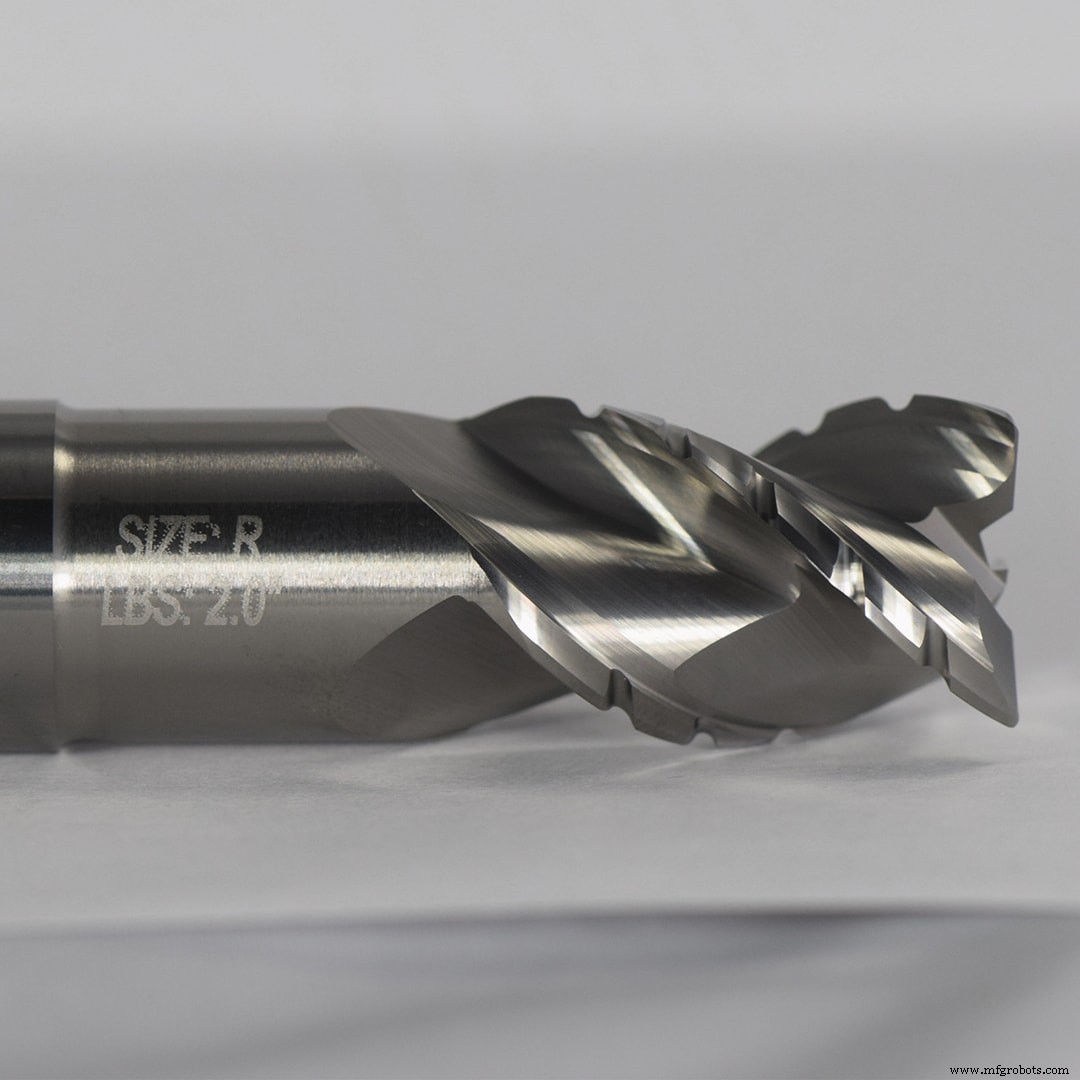
チップブレーカー工具の仕組み
工具が回転し切れ刃がワークに当たると、材料がせん断され切りくずが生成されます。切削プロセスが中断される(工具の切削部分にブレークがある)と、切りくず長が短くなり、排出が容易になります。チップブレーカーはフルートごとにオフセット配置されているため、先行フルートで残った余分な材料を後続フルートが削り取り、適切なフラットな仕上げ面が得られます。
チップブレーカー工具のメリット
加工効率の向上
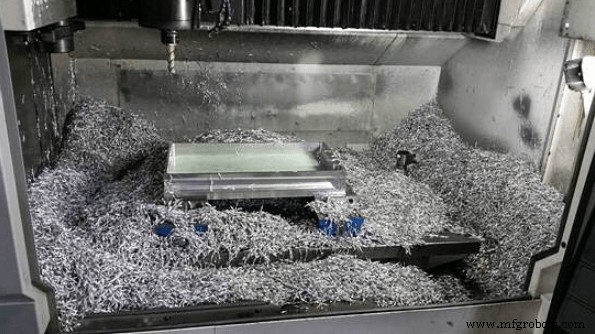
切りくずがワークから除去されると、機械内に蓄積します。大量の材料を除去する大規模作業では、切りくず蓄積がスピンドルやワークの邪魔になり急速に進行します。大きな切りくずでは蓄積がさらに速く、機械技師は定期的に機械を止めて廃棄物を除去せねばなりません。機械停止は金銭的損失を意味します。
工具寿命の延長
非効率な切りくず排出は切りくず再切削、つまり加工中に残った切りくずに工具が衝突して切削してしまう現象を招きます。これは工具にストレスを与え、切れ刃摩耗を加速させます。チップブレーカー工具は小さな切りくずを作りワークから容易に排出するため、再切削リスクを最小化します。
切削条件の高速化
Harvey Performance Companyのアプリケーションエンジニアが最近、ミネソタ州の顧客工場を訪問した際、チップブレーカー工具の威力を目の当たりにしました。顧客は大量の4340鋼を粗加工していました。以下の条件で、工具は2時間ノンストップで稼働しました!
| Helical 品番 | 33737 |
| 材質 | 4340 Steel |
| 軸方向切込み (ADOC) | 2.545 インチ |
| 周方向切込み (RDOC) | .125 インチ |
| 回転数 | 2,800 RPM |
| 送り速度 | 78 IPM |
| 材料除去率 | 24.8 立方インチ/分 |
チップブレーカー製品ラインナップ
チップブレーカー形状は、長い切りくずを出す材料に適しています。グラファイトなど粉状切りくずを出す材料では、切りくず排出が懸念されないためチップブレーカー工具は不向きです。Helical Solutionsのチップブレーカー工具ラインナップには、アルミニウム・非鉄金属用3枚刃とそのリデューストネック版があります。また、耐熱合金・チタン用4枚刃ラフター(チップブレーカー形状)も提供。Harvey Toolの広範な製品ラインナップには、チップブレーカー形状の複合材切削エンドミルも含まれます。
まとめ
チップブレーカー形状、つまり工具切削面の溝が、加工中に切りくずを小さな管理しやすい片に分断します。この形状は、大量切りくずによる機械停止時間を最小化して工場効率を高め、加工中の工具への切削力を最小化して工具寿命を改善し、より高速な切削条件を可能にします。
CNCマシン
- 射出成形金型コストを削減する4つの実証済み戦略
- PrimeTurning:前進・後退旋削を一本でこなす初のオールインワン工具
- Y軸加工で生産最適化:セットアップ時間とコストを削減
- 機械データで工具寿命を最適化:モダンガイド
- エキスパートツーリング技術でCNCルーター性能を最適化
- NC StudioでマスターするCNCルーター操作:ステップバイステップ完全ガイド
- 微細エンドミル加工の極意:精度と性能を最大化する実践ガイド
- G10プログラマブルデータ入力による効率的な工具・ワークオフセット設定
- Fanuc制御CNC旋盤での精密工具オフセット技術
- SNK GT-27ガング工具旋盤 – ポリマーベース、1°インデックス、6,000 rpm
- RS 51 MSYターニングセンター:精度、振動制御、コレット対応主軸