



カッタ補正をマスターする:精密CNC加工のためのG41とG42
CNC加工は巨大なビジネスです。2020年時点でCNC加工は819.5億ドルの産業と推定され、2028年までに1,284億ドルに達すると予測されています。
この成長は、技術の進歩とカスタマイズの結果として、精密部品への需要が高まっていることによって牽引されています。言うまでもなく、航空宇宙、医療、軍事などの業界におけるサステナビリティ要求と厳格な基準も要因です。
テクノロジーと顧客のより厳しい公差要求の融合により、精密メーカーは期待に応えるため、利用可能なあらゆるツールを最大限に活用しなければなりません。適切な材料強度特性の選択、適切な機械の選択、適切な工具品質の選択まで、企業はすべての部品でより高い精度を達成するプレッシャーにさらされています。
そして、そのような方法の1つがカッタ補正の使用です。
カッタ補正とは
カッタ補正(カッタコンプ)、またはカッタ直径補正(CDC)は、CNC工作機械のプログラムドパスを調整し、機械、工具、材料の特性を補償してより高い精度を実現することを可能にします。
工具軸の中心線からカッタの切れ刃エッジに中心線をシフトさせることで、プログラムは工具シャフトの中心点ではなく、幾何学を用いてオフセット方向を決定できます。
このプロセスの利点の1つは、異なる直径の工具で同じプログラムを使用できることです。また、工具サイズ、工具摩耗、工具たわみなどの問題を補償できる利点もあります。これにより、カッタ補正は品質、精度、汎用性の面で不可欠となります。
カッタ補正は、精度のための追加的なガードとしても機能します。多くのCADプログラムは複雑な部品の工具パスを自動的に計算します。これはCADソフトウェアで正確に行われますが、工具交換の時間を節約するためにオペレーターが別の工具を使用することは許されません。また、わずかに摩耗した工具でも部品が正確に切削されるよう、工具摩耗の補償を許可しない場合もあります。
カッタ補正は、カッタコンプGコードを用いて実行される実際のオフセットを定義します。これは、切削内容と工具サイズに応じて、カッタ直径補正またはカッタ半径補正となります。中心線は常に工具の半径に基づいて設定されます。これより小さいと、ワークがアンダーカットされてしまいます。
しかし、複雑な部品形状や輪郭では、工具形状とプログラミングでは必要な精度で切削できない場合があります。ここでカッタ補正が役立ちます。切削が工具半径以下の場合、工具半径がオフセットとして使用されます。工具サイズと必要な切削が半径より大きい場合、工具直径オフセットが中心線を用いて最適なパスを決定できます。
カッタ補正を使用すべきタイミング
CNC工作機械はGコードを実行してワークの工具パスを決定します。しかし、たわみや工具摩耗を考慮してわずかな調整が必要になることがよくあります。カッタ補正を使用すると、工具を交換したりGコードを書き換えたりせずに、微細な調整が可能です。
機械制御装置に工具直径を手動で入力することで、工具位置を再校正できます。多くの場合、工具を交換したりキャリッジ内で並べ替えたりする必要はありません。
広範な輪郭や複雑な形状を持つ部品は、カッタコンプの候補となります。工具先端(ツールチップ)の議論で例を見つけられます。ツールチップ中心の座標が設定座標を決定することが多いため、プログラムが切削エッジの実際の座標を反映しない場合があります。部品寸法がチップでの切削に影響する場合、カッタ補正が使用されます。
カッタ補正の使い方
カッタ補正は、手動プログラミングのCNC工作機械で効果的に使用でき、過度な工具交換やその他の調整なしで部品精度を達成する優れた方法です。しかし、自動化されたCNC工作機械も精度のためにカッタコンプを使用します。Gコードを使用することで、カッタ補正は生産時間を短縮し、ミスを修正し、手動フライス加工を減らせます。
CNC工作機械は、Gコード指示を読み取り、ワークに対する切削工具の位置を、そこから半径を取得する工具直径に基づいて決定します。これにより、オペレーターはオフセットテーブルからカッタ半径補正を手動計算する代わりに、工具直径を入力するだけで済み、人的ミスを減らし時間を節約できます。
主な調整コードは以下の通りです:
- G41コード:工具パスの左側への左補正を許可
- G42コード:工具パスの右側への右補正を許可
- Gコードに続くD番号コードがある場合、オフセットは直径を使用。D番号は機械にどの工具を使用するかを伝え、CNC制御装置が工具直径を用いてオフセットを計算
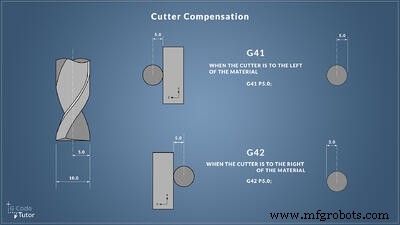 出典
コードがない場合、プログラミングは工具の半径を使用します。この区別により、必要な切削に対してより大きな工具を使用することが可能になります。カッタ半径補正、ひいてはオフセットが、CNC工作機械によって数学的に決定できるからです。
クライミングミーリング(順送りフライス)
必要な工具補正は、機械がクライミングミーリング(順送り)を使用するか、従来のミーリング(逆送り)を使用するかに依存する場合があります。クライミングミーリングでは、切削方向がワーク送り方向と同じで、工具先端が切削のトップでワークに当たります。この方式では、チップがカッタの後ろに落ちるため再切削が少なくて済みます。消費電力の面でも効率的で、工具寿命が最大50%長くなります。
クライミングミーリングは自動化されたCNC工作機械でよく使用されます。バックラッシュは常に考慮事項ですが、ワークをより容易に加工できます。このプロセスはより良い表面仕上げを生み、補正の必要性が少なくて済みます。
従来のミーリング(逆送りフライス)
最新のCNCフライス盤の多くはクライミングミーリングを使用します。しかし、ワークが加工硬化を必要とする場合は従来のミーリングが必要になることがあります。この方式は熱を発生させるためです。また、工具摩耗が多く、カッタが切削チップの多くをキャッチし、加工中にそれらを再切削します。
従来のミーリングを使用する手動CNC工作機械は、オフセットテーブルを用いてカッタ補正をプログラミングすることで、多くの問題に対処できます。オペレーターは工具テーブルから値を選択して入力します。これにより、工具交換や仕様を満たすための継続的な再パスの手動作業を軽減できます。
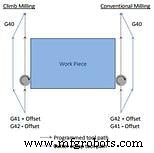 出典:MachMotion
カッタ補正のさまざまな使用方法
カッタ補正の種類と目的は、必要なアクションの方向に依存します。ほとんどのCNC工作機械では、X/Y軸またはX/Z軸の2軸で補正が可能です。
切削工具の半径は切削領域に垂直でなければなりません。カッタ補正は、プログラムされた工具パスと、工具直径に対する実際の工具パスの差異を考慮するためにも使用できます。この場合、補正は同じ工具パスに従います。
例えば、再研磨されたカッタで研磨時に0.10mmの直径が除去された場合、補正は実際の半径と正のオフセットを使用して工具パスを再トレースし、追加の0.10mmを補正除去します。
カッタ補正は、より大きな直径の工具を考慮するためにも使用されます。CNC工作機械は実際の工具直径を読み取り、負の値で調整することで、より大きな直径の工具が直径オフセットを使用して同じ切削を行えるようにします。
自動化と監視でカッタ補正をより簡単に
カッタ補正は、自動化されたCNC駆動機械と手動プログラミング機械の両方で使用されます。しかし、関係する要因を考慮してください。機械は、補正で必要なランプオン・ランプオフ動作を実行するためにG41またはG42コードでプログラミングする必要があります。あるいは、補正が不要な場所で発生しないよう、G40「オフ」コマンドが続く必要があります。
カッタ補正は精密部品を確保する強力なツールですが、手動で行うと人的ミスの余地があります。例えば、オペレーターがPコードを使用して工具半径を手動で指示する場合があります。
しかし、これには工具半径を知り、それが良好な状態であることを知り、プログラミング要件を理解する必要があります。G41またはG42コードを使用すれば、CNC工作機械を変数の測定に基づいて自動的にカッタ補正を適用するようにプログラミングできます。これにより時間と労力を節約し、工具テーブルを用いた手動計算での人的ミスの可能性を減らせます。カッタ補正を自動化することで、機械はより精密に作業を完了できます。
工具を最大限に活用する
工具監視ソリューションを活用することで、精密メーカーは工具の全寿命をよりよく理解し活用でき、破滅的な故障や過度な工具交換によるダウンタイムを防ぎ、摩耗工具によるスクラップ部品を大幅に削減できます。
金属部品製造メーカーのBC Machiningは、工具摩耗や破損の兆候が見えないため、大量のスクラップが発生し、生産目標を達成するために機械を200%稼働せざるを得ませんでした。スクラップ生産と工具交換のコストが膨らんでいました。
スクラップ生産を防ぎ工具寿命を最大化するため、MachineMetricsと提携しました。工具摩耗によるスクラップをほぼ根絶し、段取り替え時間を大幅に短縮し、機械1台あたり年間72,000ドルの節約を実現した方法は、事例研究をご覧ください。
産業技術
- Jフックパンチ変形の防止:原因、症状、解決策
- 小型工具・カッターグラインダー:定義、用途、メリット
- CNC工具・カッターグラインダーの理解:機能、用途、メリット
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- キャプスタン旋盤・タレット旋盤完全解説:特徴、歴史、違い、用途
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- NC工作機械(数値制御):定義、仕組み、メリット・デメリット
- 摩擦攪拌接合(FSW)とは?原理、工程、メリット、用途を徹底解説
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- IoT向けPCB設計の完全ガイド:フレックス基板とHDI基板の活用
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ