



放電加工(EDM)の基礎: プロセス・種類・メリット・用途を徹底解説
放電加工(EDM)は、スパーク加工とも呼ばれ、CNC旋削やフライス加工などの従来型切削加工とは全く異なる原理で動作します。従来加工では鋭利な切削工具で材料を削り取りますが、EDMでは連続する放電による金属の浸食現象を利用します。
EDM製造の基本概念について詳しく解説します。
EDMの仕組み
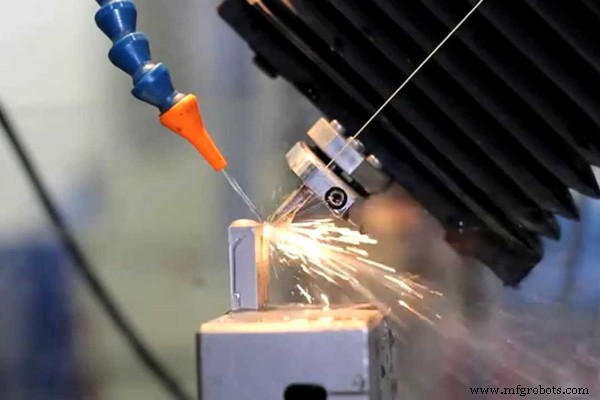
放電加工機では、電極工具とワークの間に発生する電気火花(スパーク)でワークの一部を浸食・除去します。この「電気火花」は、互いに接近した2つの導体間に形成されるアーク放電です。アーク放電が生み出す極めて高温により、導電性材料が溶融・蒸発します。EDMシステム内では、ワークを陽極(アノード/正極)、材料を浸食する工具電極を陰極(カソード/負極)に接続します。
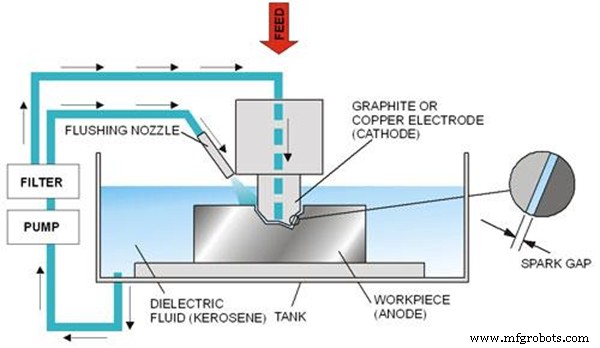
EDMシステムの基本構成
作動原理をさらに詳しく理解するため、EDMシステムの基本構成要素を分解します。
1. DCパルス電源
交流電源を、工具電極とワークの間に火花を発生させるのに十分な高電圧のパルス直流電源に変換します。
2. 電極工具
電源のカソード側に接続され、工具ポストに取り付けられます。工具電極の形状が、ワークに転写される形状と全く同一になります。加工中、工具電極とワークの間には「アークギャップ」と呼ばれる微小な隙間が維持されます。電極材料として一般的なのは、銅、タングステン合金、グラファイト、鋼、鋳鉄です。
3. サーボモーター機構
EDM機械における工具の送り・移動を制御します。前述のアークギャップを、プログラムされたサーボ機構で精密に制御します。
4. スパーク発生装置
火花発生と放電維持に必要な適切な電圧を供給します。毎秒数十万回の火花発生により、ワークから相当量の材料を除去可能にします。
5. 作動液(誘電体液)
工具電極とワークの両方を作動液に浸し、ギャップにも液を供給します。一定圧力で循環させ、浸食されて発生した金属微粒子(スラッジ)を洗い流します。圧力が高すぎると切削速度が低下し、低すぎるとチップが排出されず短絡の原因になります。
一般的な作動液:脱イオン水、グリコール、シリコーンオイル。
6. ワーク(被加工物)
アノード側に接続され、EDMシステムを完成させます。加工対象は優れた導電体である必要があります。
EDMプロセスの種類
使用する工具の形状とアプローチにより、EDMは主に3種類に分類されます:ワイヤー放電加工、型彫り放電加工(ダイシンキングEDM)、細穴放電加工。
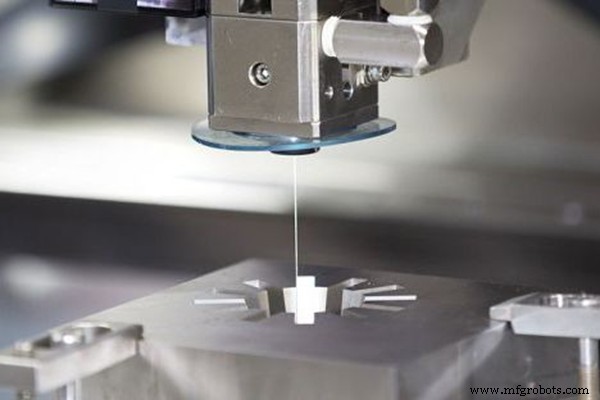
1. ワイヤー放電加工(ワイヤーEDM)
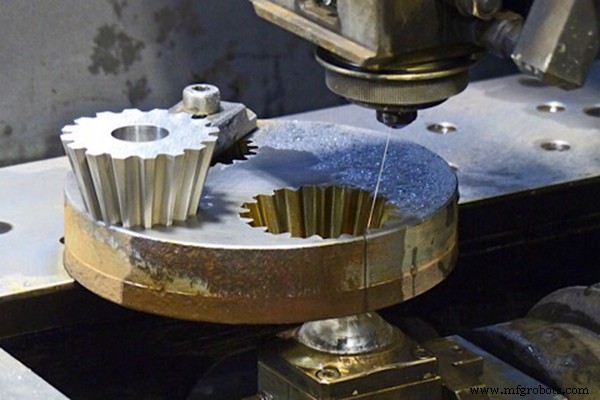
極細のワイヤー(銅または真鍮合金、通常Φ0.1〜0.02mm)をダイヤモンドガイドで保持し、3Dワーク上に2次元形状を精密に切断します。経路はCNCプログラムで制御され、複雑な形状も容易に切断可能です。切断動作は帯鋸やチーズカッターに似ています。主に金属押出ダイス、パンチ、プレートの加工に用いられます。
2. 型彫り放電加工(シンカーEDM / ラムEDM)
目的形状の逆形状に成形したグラファイトまたは銅電極を用い、ワークにキャビティを彫り込みます。工具は望む形状の「逆形(キャビティの雄型)」として製作されます。
複雑なキャビティ形状が必要な鋳造用金型や射出成形金型の加工に最適です。
3. 細穴放電加工(ホールドリリングEDM)
従来のドリルでは不可能な、極めて細く深い穴を加工します。工具電極は中空構造で、作動液を穴内部に直接供給できる設計です。非接触・非切削のため、バリが発生しません。タービンブレードの微細な冷却穴、ダイス・金型の逃がし穴などに用いられます。
EDM加工の主な用途
EDMは複雑で精緻な形状・幾何形状の製作に極めて優れています。従来切削加工では困難な高精度用途で広く採用されています。
微細穴あけ加工
工具の折損・たわみリスクを低減できるため、極微細穴の加工にEDMが選ばれます。タービンブレードのエッジ冷却穴、燃料系部品の微細オリフィスなどに見られます。
金型・ダイス製造
従来加工の補完プロセスとして、金型・ダイス製造に広く活用されます。ワイヤーEDMで金型ブランクを切り出し、シンカーEDMで複雑なキャビティを形成し、細穴EDMでガス抜き穴を加工するといった使い分けが一般的です。
部品の分解・除去(ディスインテグレーション)
通常の方法では除去不可能な、ワーク内部に食い込んだ金属部品を除去します。ネジ穴に折れたボルト、加工品に固着した治具、貴重な部品に刺さったピンなど、対象部品を損傷させずに異物のみを分解除去できます。
医療部品
EDM加工品はバリが発生しないため、各種医療用インプラント部品の製造に最適です。
航空宇宙部品
航空宇宙部品には標準切削工具では加工困難な形状が多く、EDMが活躍します。タービンローターディスク、薄いスロット、鋭角な角穴、極めて厳しい深穴要件など、困難な形状を高精度に実現できます。
なぜEDMが選ばれるのか?
複雑形状の加工に極めて強い
EDMの切削自由度は従来加工より高く、エンドミルやドリルではほぼ不可能な複雑ポケット、微細深穴、薄肉、不規則な幾何形状を容易に加工できます。
高精度
金属製造業で用いられる最小公差レベルまで精度出しが可能です。ワークに高応力や激しい振動が加わらないため、スキミング加工(仕上げ放電)を併用すればさらなる高精度化も可能です。
バリフリーの仕上げ面
浸食された金属が微粒子となって分解・排出されるため、加工面にバリが残りません。エンドミル・ノコギリ・ドリルのような鋭利な切削工具を使わないため、本質的にバリが発生しません。
高硬度材料の加工が可能
導電性さえあれば、材料硬度に関わらず低切削力で加工可能です。被削材の硬度がプロセス全体に影響を与えません。
低応力
工具がワークに接触しない(非接触加工)ため、他の切削加工のような加工応力がワークに導入されません。
高い生産拡張性
EDMプロセスは生産規模に対する汎用性が高く、少量から量産まで対応可能です。高い再現性を持ち、複数個を安定した品質で製造できます。
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
EDMプロセスの限界
導電性材料のみ適用可能
材料浸食の熱源が電気放電であるため、非導電材料(複合材、プラスチック、その他の誘電体材料)には適用できません。
材料除去率が低い
材料を徐々に浸食除去するため、フライスや旋削など従来加工に比べ材料除去率(MRR)が大幅に低いです。
生産コストが高い
高消費電力、過大な電極摩耗、長い加工時間など、コスト増大要因が複数存在します。
まとめ
放電加工は、様々な従来型CNC加工プロセスにとって非常に有用な補完技術です。フライス・旋削では困難な特殊形状の加工で真価を発揮します。さらに、極めて硬い導電性金属を切削しても優れた精度を維持でき、加工応力が低いという特長があります。
CNCマシン