



三菱CNC 700/70シリーズ マシニングセンタ用Gコード完全ガイド
三菱CNC制御装置(700/70シリーズ)搭載CNCマシニングセンタで作業するオペレータ向けの、完全な三菱CNC Gコードリストです。
三菱CNCマニュアル
CNCオペレータは以下の三菱CNCマニュアルを無料ダウンロード可能:
三菱CNC 700/70シリーズ プログラミングマニュアル (マシニングセンタシステム)
三菱CNC 700/70シリーズ プログラミングマニュアル (旋盤システム)
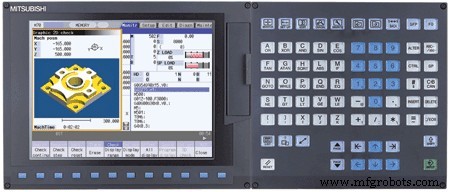
三菱M700シリーズCNC
三菱CNC Gコード
| Gコード | 機能 |
|---|---|
| G00 | 位置決め |
| G01 | 直線補間 |
| G02 | 円弧補間CW (時計回り) / R指定円弧補間CW / ヘリカル補間CW / スパイラル/円錐補間CW (タイプ2) |
| G03 | 円弧補間CCW (反時計回り) / R指定円弧補間CCW / ヘリカル補間CCW / スパイラル/円錐補間CCW (タイプ2) |
| G02.1 | スパイラル/円錐補間CW (タイプ1) |
| G03.1 | スパイラル/円錐補間CCW (タイプ1) |
| G02.3 | 指数関数補間正回転 |
| G03.3 | 指数関数補間負回転 |
| G02.4 | 3次元円弧補間 |
| G03.4 | 3次元円弧補間 |
| G04 | ドウェル |
| G05 | 高速加工モード / 高速高精度制御II |
| G05.1 | 高速高精度制御I スプライン |
| G06.2 | NURBS補間 |
| G07 | 仮想軸補間 |
| G07.1 | 円筒補間 |
| G107 | 円筒補間 |
| G08 | 高精度制御 |
| G09 | イグザクトストップチェック |
| G10 | プログラムデータ入力 (パラメータ/補正データ/座標回転データ) |
| G11 | プログラムデータ入力キャンセル |
| G12 | 円弧切削CW (時計回り) |
| G13 | 円弧切削CCW (反時計回り) |
| G12.1 | 極座標補間ON |
| G112 | 極座標補間ON |
| G13.1 | 極座標補間キャンセル |
| G113 | 極座標補間キャンセル |
| G14 | |
| G15 | 極座標指令OFF |
| G16 | 極座標指令ON |
| G17 | 平面選択 X-Y |
| G18 | 平面選択 Z-X |
| G19 | 平面選択 Y-Z |
| G20 | インチ指令 |
| G21 | ミリ指令 |
| G22 | 移動前ストロークチェックON |
| G23 | 移動前ストロークチェックキャンセル |
| G24 | |
| G25 | |
| G26 | |
| G27 | 原点チェック |
| G28 | 原点復帰 |
| G29 | 開始位置復帰 |
| G30 | 第2〜第4原点復帰 |
| G30.1 | 工具交換位置復帰1 |
| G30.2 | 工具交換位置復帰2 |
| G30.3 | 工具交換位置復帰3 |
| G30.4 | 工具交換位置復帰4 |
| G30.5 | 工具交換位置復帰5 |
| G30.6 | 工具交換位置復帰6 |
| G31 | スキップ / 多段スキップ機能2 |
| G31.1 | 多段スキップ機能1-1 |
| G31.2 | 多段スキップ機能1-2 |
| G31.3 | 多段スキップ機能1-3 |
| G32 | |
| G33 | ねじ切り |
| G34 | 特殊固定サイクル (ボルトホールサークル) |
| G35 | 特殊固定サイクル (アングルライン) |
| G36 | 特殊固定サイクル (アーク) |
| G37 | 自動工具長測定 |
| G37.1 | 特殊固定サイクル (グリッド) |
| G38 | 工具半径補正ベクトル指定 |
| G39 | 工具半径補正コーナーアーク |
| G40 | 工具半径補正キャンセル / 3次元工具半径補正キャンセル |
| G41 | 工具半径補正左 / 3次元工具半径補正左 |
| G42 | 工具半径補正右 / 3次元工具半径補正右 |
| G40.1 | 法線制御キャンセル |
| G41.1 | 法線制御左ON |
| G42.1 | 法線制御右ON |
| G43 | 工具長補正 (+) |
| G44 | 工具長補正 (-) |
| G43.1 | 工具軸方向工具長補正 |
| G43.4 | 工具中心点制御タイプ1 |
| G43.5 | 工具中心点制御タイプ2 |
| G45 | 工具位置オフセット (拡大) |
| G46 | 工具位置オフセット (縮小) |
| G47 | 工具位置オフセット (2倍) |
| G48 | 工具位置オフセット (1/2) |
| G49 | 工具長補正キャンセル / 工具中心点制御キャンセル |
| G50 | スケーリングキャンセル |
| G51 | スケーリングON |
| G50.1 | Gコードミラーイメージキャンセル |
| G51.1 | GコードミラーイメージON |
| G52 | ローカル座標系設定 |
| G53 | 基本機械座標系選択 |
| G54 | ワーク座標系1選択 |
| G55 | ワーク座標系2選択 |
| G56 | ワーク座標系3選択 |
| G57 | ワーク座標系4選択 |
| G58 | ワーク座標系5選択 |
| G59 | ワーク座標系6選択 |
| G54.1 | ワーク座標系選択 48/96セット拡張 |
| G60 | 単方向位置決め |
| G61 | イグザクトストップチェックモード |
| G61.1 | 高精度制御1 ON |
| G61.2 | 高精度スプライン補間 |
| G62 | 自動コーナーオーバーライド |
| G63 | タッピングモード |
| G63.1 | 同期タッピングモード (正タッピング) |
| G63.2 | 同期タッピングモード (逆タッピング) |
| G64 | 切削モード |
| G65 | ユーザマクロ呼び出し |
| G66 | ユーザマクロモーダル呼び出しA |
| G66.1 | ユーザマクロモーダル呼び出しB |
| G67 | ユーザマクロモーダル呼び出しキャンセル |
| G68 | プログラム可能座標回転モードON / 3次元座標変換モードON |
| G69 | プログラム可能座標回転モードOFF / 3次元座標変換モードOFF |
| G70 | ユーザ固定サイクル |
| G71 | ユーザ固定サイクル |
| G72 | ユーザ固定サイクル |
| G73 | 固定サイクル (ステップ) |
| G74 | 固定サイクル (逆タップ) |
| G75 | 固定サイクル (円切削サイクル) |
| G76 | 固定サイクル (精密ボーリング) |
| G77 | ユーザ固定サイクル |
| G78 | ユーザ固定サイクル |
| G79 | ユーザ固定サイクル |
| G80 | 固定サイクルキャンセル |
| G81 | 固定サイクル (ドリル/センタードリル) |
| G82 | 固定サイクル (ドリル/座ぐり) |
| G83 | 固定サイクル (深穴ドリリング) |
| G84 | 固定サイクル (タッピング) |
| G85 | 固定サイクル (ボーリング) |
| G86 | 固定サイクル (ボーリング) |
| G87 | 固定サイクル (バックボーリング) |
| G88 | 固定サイクル (ボーリング) |
| G89 | 固定サイクル (ボーリング) |
| G90 | 絶対値指令 |
| G91 | インクリメンタル指令値 |
| G92 | 座標系設定 / 主軸クランプ速度設定 |
| G92.1 | ワーク座標系プリセット |
| G93 | 逆時間送り |
| G94 | 分当り送り (非同期送り) |
| G95 | 回転当り送り (同期送り) |
| G96 | 定周速制御ON |
| G97 | 定周速制御OFF |
| G98 | 固定サイクル初期レベル復帰 |
| G99 | 固定サイクルR点レベル復帰 |
| G100 to G255 | ユーザマクロ (Gコード呼び出し) 最大10個 |
CNCマシン
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- 高速CNC加工:生産時間を短縮する2つの実証済み方法
- CNC加工における工具たわみの理解と対策
- CNC加工における工具たわみを最小限に抑える効果的な技術
- ポートランド、オレゴン州のプレミアムCNC加工・工具製造サービス
- CNC加工マスター:最適パーツのための実証済み設計戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- CNC加工センター:現代製造のための精度と効率
- 工具退避・復帰:CNC辞典定義
- C.B.フェラーリ E560 CNCマシニングセンタ 完全Mコードリファレンス
- 精密木工用CNCマシニングセンタの主要メーカー