



G81定点サイクルで段付きブロックを効率穴あけ:2ステップ穴あけプログラム例
段付きブロックを経済的に穴あけするG81ドリルサイクルプログラム例です。CNCプログラムコードは自己完結しており、複雑なテクニックは使用していません。
G81 2段ブロック穴あけ
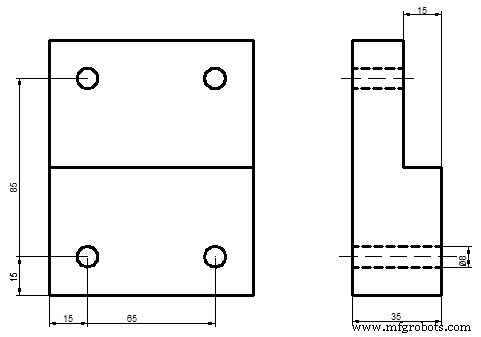
G81 2段ブロック穴あけ
N10 T4 M6 (TWIST DRILL 8”) N15 G90 G54 G00 X15 Y15 N20 S1000 M3 F100 N25 G43 H01 Z2 M8 N30 G81 R2 Z-42 N35 X65 N40 Y85 R-13 N45 X15 N50 G80 Z50 M5 N55 M30
このプログラムのポイント:
- N30: G81 モーダル呼び出し。R2 (R面 Z2) から Z-42 まで穴あけ
- N35: X65 移動 → 同一モーダルで次の穴加工
- N40: Y85 移動 & R-13 で R面を Z-13 (段差分下げた位置) に変更 → 2段目の深穴加工
- N45: X15 戻り → 同一深さで加工
- N50: G80 定点サイクルキャンセル、Z50 退避、主軸停止
R値をブロックごとに変更することで、段違いのワークに対して同一G81モーダル内で効率よく対応できる好例です。
CNCマシン
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc G76でテーパーねじ切りをマスターする:CNC旋盤プログラミング
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- G81ドリルサイクルとG91インクリメンタルモード活用: 実践的リピート穴あけ例
- プログラム例: G81/G83穴あけとG98/G99復帰レベルの使い分け
- ECS G83/r ドウェル付き深穴ドリリングサイクル – チップブレーク効率化
- ECS G83 深穴ドリリングとクリアリングサイクル:精密・効率的な穴あけ
- ECS G82 チップブレーク用ドウェル付きドリリングサイクル
- ECS G81/3:3層ドリリングサイクル – 効率的なマルチゾーン穴あけ
- ECS G81 標準ドリリングサイクル:精密データ入力とパラメータ設定