



ハース CNCプログラミング:G01 C&R によるコーナーR・面取り
ハース コーナーRと面取り
ハースCNCで面取りとコーナーRをプログラミングする方法を示すプログラム例。
ハース面取り
面取りをプログラミングするには:
N10 G01 X20 Y30 ,C3
ハース コーナーR
コーナーRをプログラミングするには:
N10 G01 X20 Y30 ,R3
ハース コーナーRと面取り例
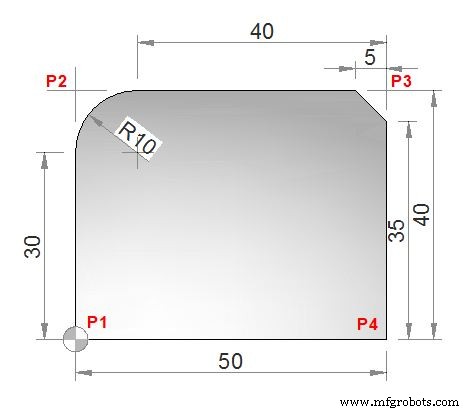
ハース CNCプログラム
O1234 (Corner Rounding and Chamfering Example)
T1 M6
G00 G90 G54 X0. Y0. S3000 M3
(P1) G43 H01 Z0.1 M08
G01 Z-0.5 F20.
Y40. ,R10. (P2)
X50. ,C5. (P3)
Y0. (P4)
G00 Z0.1 M09
G53 G49 Z0.
G53 Y0.
M30
ハース G/M/S/T コード
| コード | 説明 |
|---|---|
| G00 | 早送り移動 |
| G01 | 直線補間移動 |
| G43 | 工具長補正+ |
| G49 | G43/G44 キャンセル |
| G53 | 非モーダル機械座標系選択 |
| G54 | ワーク座標系1選択 |
| G90 | 絶対値プログラミング |
| M3 | 主軸正転 (S) |
| M6 | 工具交換 (T) |
| M08 | クーラントON |
| M09 | クーラントOFF |
| M30 | プログラム終了とリセット |
| S | 主軸回転数 |
| T | 工具番号 |
解説
ハース(Haas)コントローラ固有の ,C(カンマC)面取り と ,R(カンマR)コーナーR 機能をデモするプログラム。G01 ブロックの末尾に追加するだけで、次のブロックへの接続部に自動的に面取り/Rが挿入されます。
実行シーケンス
- P1→P2:Y40. へ直線移動、次ブロックへの接続に ,R10.(R10mmコーナーR)
- P2→P3:X50. へ移動、次ブロックへ ,C5.(5mm面取り)
- P3→P4:Y0. へ移動、コーナー指定なし(直角)
ファンック系の G01 X_ Y_ ,C_ / ,R_ と同等機能。ハースではカンマ必須。工具半径補正(G41/G42)併用時は補正計算後のパスに適用される点に注意。
CNCマシン
- 検証済みSPICEネットリストと例題回路集
- コーナーラウンディングエンドミル選定の4つの重要ポイント
- CNCプログラミング入門:ステップバイステップ旋盤プログラム例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G01マスター:CNCプログラミングにおける面取り・コーナーR
- G01コードによる面取りとRプログラミングのマスター
- ハース セットアップモードとランモードの理解:安全性と機能性の向上
- ハース CNC を PC またはノートパソコンに接続:ステップバイステップガイド