



シンシナティ Gコード&Mコード完全ガイド:Acramatic 2100E CNC制御
シンシナティマシニングセンタの Gコード & Mコード(Acramatic 2100E CNC制御)。以下のリストは以下のシンシナティ立形マシニングセンタに適用されます。
- ARROW E/DART 500/750 (ERM)
- ARROW 500/750/1000/1250C (ERM)
- ARROW 1250/1500/2000 (ERD)
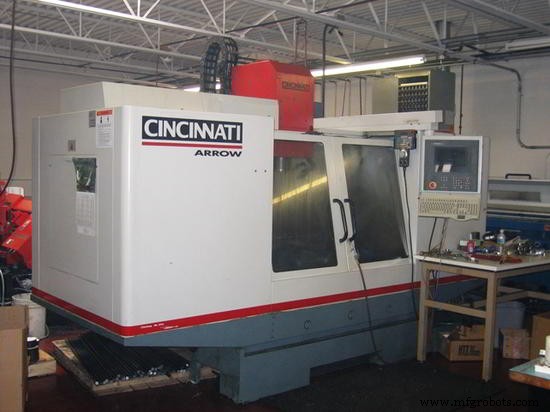
シンシナティ Gコード一覧
| Gコード | 機能 |
|---|---|
| G0 | 早送り(直線) |
| G1 | 直線補間 |
| G2 | 円弧/ヘリカル CW |
| G2.01 | 円弧/ヘリカル CW(絶対値) |
| G2.02 | 円弧/ヘリカル CW(増分値) |
| G3 | 円弧/ヘリカル CCW |
| G3.01 | 円弧/ヘリカル CCW(絶対値) |
| G3.02 | 円弧/ヘリカル CCW(増分値) |
| G4 | ドウェル |
| G7.1 | 円筒補間 |
| G8 | 補間抑制 |
| G9 | イグザクトストップ |
| G12 | 輪郭加工回転軸巻き戻し |
| G13.1 | 円筒補間OFF |
| G15.1 | 極座標プログラミング(ボルトサークル) |
| G15.2 | 極座標プログラミング(部品輪郭) |
| G17 | XY平面選択 |
| G18 | YZ平面選択 |
| G19 | ZX平面選択 |
| G22, 22.1 | フライスサイクル 矩形面取り |
| G23, 23.1 | フライスサイクル 矩形ポケット |
| G24, 24.1 | フライスサイクル 矩形内枠 |
| G25, 25.1 | フライスサイクル 矩形外枠 |
| G26 | フライスサイクル 円形面取り |
| G26.1 | フライスサイクル 円形ポケット |
| G27 | フライスサイクル 円形内枠 |
| G27.1 | フライスサイクル 円形外枠 |
| G28 | 基準点自動復帰 |
| G29 | 基準点から自動復帰 |
| G36 | 次加工位置へ移動 |
| G36.1 | パターン終了判定 |
| G37 | パターンキャンセル |
| G38 | 矩形パターン |
| G39 | 円パターン |
| G40 | 工具径補正OFF |
| G41 | 工具径補正ON 左 |
| G42 | 工具径補正ON 右 |
| G43 | PQR工具径補正ON |
| G45 | 加減速ON |
| G45.01, 45.02, 45.03 | ユーザー定義加減速 |
| G45.1 | 加減速ON(ダイ荒加工) |
| G45.2 | 加減速ON(ダイ仕上げ) |
| G46 | 加減速OFF |
| G50 | パレット座標 |
| G51 | プローブ多軸測定 |
| G51.1 | ベクトルプローブ面測定とオフセット設定 |
| G51.2 | 回転軸測定 |
| G51.3 | X/Y平面角度測定 |
| G51.4 | XY平面形状間測定 |
| G51.5 | Z平面形状間測定 |
| G52 | ローカル座標系 |
| G60 | 位置決めモード |
| G61 | 輪郭加工モード |
| G61.1 | 自動コーナー速度オーバーライド(左) |
| G61.2 | 自動コーナー速度オーバーライド(右) |
| G68 | 工具プローブサイクル 工具長設定 |
| G69 | 工具プローブサイクル 工具長チェック |
| G70 | インチプログラミング |
| G71 | メートルプログラミング |
| G72 | スタイラス・チップ寸法設定 |
| G73 | プローブスタイラスチップ寸法設定 |
| G74 | プローブ長設定 |
| G75 | 内部コーナー検出 |
| G76 | 外部コーナー検出 |
| G77 | 面検出 |
| G77.1 | ストックアローワンス |
| G78 | 穴/ボス検出と測定 |
| G79 | ポケット/リブ測定 |
| G80 | 固定サイクルリセット |
| G81 | ドリルサイクル |
| G82 | ザグリ/スタートドリル・ドウェルサイクル |
| G83 | 深穴ドリル(ペック)サイクル |
| G84 | タップサイクル(従来型) |
| G84.1 | リジッドタップサイクル |
| G85 | ボア/リーマサイクル |
| G86 | ボアサイクル |
| G87 | バックボアサイクル |
| G88 | ウェブドリル/ボアサイクル |
| G89 | ボア/リーマ・ドウェルサイクル |
| G90 | 絶対寸法入力 |
| G91 | 増分寸法入力 |
| G92 | 位置設定 |
| G92.1 | 位置設定セットアップオフセット |
| G92.2 | 位置設定パレットオフセット |
| G93 | 逆時間送り(1/T) |
| G94 | 分当り送りモード |
| G95 | 回転当り送りモード |
| G96 | 定表面速度制御 |
| G97 | 定主軸速度 (S=RPM) |
| G97.1 | 定主軸速度 (S=表面速度) |
| G98 | 機械座標(工具先端) |
| G98.1 | 機械座標 |
| G99 | 位置設定キャンセル |
| G150 | スケーリングOFF |
| G151 | スケーリングON |
シンシナティ Mコード一覧
| Mコード | 説明 |
|---|---|
| M00 | プログラム停止 |
| M01 | オプション停止 |
| M02 | プログラム終了(工具を退避しない) |
| M03 | 主軸正転 |
| M04 | 主軸逆転 |
| M05 | 主軸とクーラントOFF |
| M06 | 工具交換 |
| M08 | 外部フラッドクーラントON |
| M08.1-8 | クーラントジェット位置制御(オプション) |
| M09 | クーラントOFF |
| M10/M10.x | 回転軸クランプ #1-4 |
| M11/M11.x | 回転軸アンクランプ #1-4 |
| M13 | 主軸正転+外部フラッドクーラントON |
| M14 | 主軸逆転+外部フラッドクーラントON |
| M19 | 主軸オリエント停止 |
| M26 | 主軸軸フルリトラクト |
| M27 | スルースピンドルクーラント |
| M30 | プログラム終了(工具退避) |
| M34 | データ取得有効 |
| M35 | データ取得無効 |
| M41 | 主軸定出力モード選択 |
| M42 | 主軸定トルクモード選択 |
| M48 | 送り・主軸オーバーライド有効 |
| M49 | 送り・主軸オーバーライド無効 |
| M58 | 主軸プローブ無効(オプション) |
| M59 | 主軸プローブ有効(オプション) |
| M60 | スワーフ洗浄ON |
| M61 | スワーフ洗浄OFF |
| M70-79 | ユーザー定義Mコード(オプション) |
| M83 | 部品完了 |
| M91 | スワーフコンベアON |
| M92 | スワーフコンベアOFF |
解説
シンシナティ Acramatic 2100E 制御装置搭載機向けの包括的な G/Mコードリファレンス。特徴的なのは:
- G2.01/G2.02, G3.01/G3.02:円弧補間の絶対/増分を個別コードで指定
- G15.1/G15.2:極座標プログラミングの用途別使い分け
- G22-G27.1:矩形・円形の面/ポケット/枠を網羅した豊富なフライスサイクル
- G36-G39:パターン機能(矩形/円)と次工程移動
- G45系:加減速制御の詳細モード(ダイ加工用含む)
- G51.1-G51.5:プローブ測定機能の充実
- G61.1/G61.2:コーナー自動オーバーライド左右別制御
- G97.1:S指定を表面速度として解釈するモード
日本国内では稀少な制御装置だが、ヨーロッパ製機械のメンテナンス・移植時に必須のリファレンス。
CNCマシン
- サイクルタイムと表面仕上げの両立:生産性と品質の最適化
- CNC加工サイクルタイム計算をマスター:精密製造のために
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- Bosch CC 100 M Gコード & Mコード 完全ガイド - CNCフライス盤オペレーター向け
- NUM 1020/1040/1060T Gコード総合ガイド - CNC旋盤加工用