



Sinumerik CYCLE95 輪郭統合の最適化 – 呼び出しプログラム内での定義手法
投稿者: BEATA
図面/イメージ
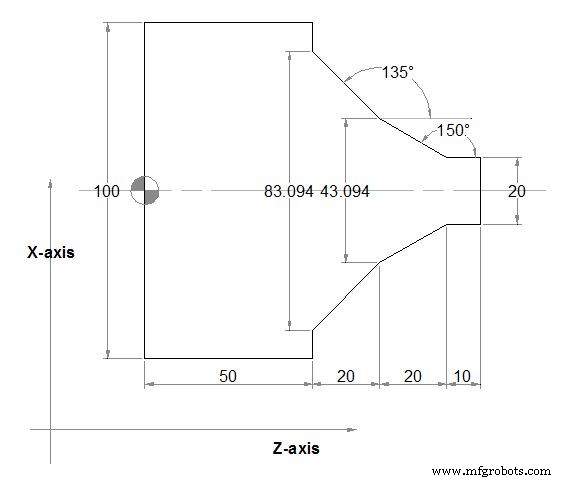
CNCプログラム
;Siemens Sinumerik CYCLE95 最初のパラメータNPP
;別ルーチンとして指定可能
;またはラベルを用いて呼び出しプログラム内で定義可能
;切削輪郭は呼び出しプログラムで定義
N110 G18 G90 G96 F0.8
N120 S500 M3
N130 T1 D1
N140 G0 X140
N150 Z160
N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , )
N170 G0 X140 Z160
N175 M02
START:
N180 G1 X20 Z100 F0.6
N190 Z90
N200 Z70 ANG=150
N210 Z50 ANG=135
N220 Z50 X100
END:
N230 M02
解説: このプログラムは、CYCLE95サイクルで輪郭を呼び出しプログラム内のラベル(START: から END:)で定義する方法を示しています。パラメータは以下の通りです:
- 輪郭名: "START:END"
- 切込み深さ: 2.5
- 仕上げ代(径方向): 0.8
- 仕上げ代(軸方向): 0.8
- その他のパラメータ: 送り、切削速度等
輪郭サブプログラムでは、G1直線補間とANG(角度指定)を組み合わせて複雑な形状を定義しています。
CNCマシン
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- CNCプログラミング:G01 Gコードによる面取りとR
- G81 ドリルサイクルと G91 インクリメンタルモードの習得:ステップバイステップ例題プログラム
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- シーメンス Sinumerik L93 溝入れサイクル:溝加工サンプル NC プログラム
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- シーメンス Sinumerik CYCLE82 ドリル座ぐりサイクル: ステップバイステップ プログラム例
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード
- C言語のcalloc():ゼロ初期化メモリ割り当てと実践例