



NUM 760 CNC旋盤:輪郭旋削&溝入れ 完全Gコード例
NUM 760 T プログラム例
NUM CNC旋盤で、まず外径輪郭を仕上げ旋削し、その後別工具で溝入れを行う完全なプログラム例です。
- NUM CNC旋盤 Gコード
- NUM CNC旋盤 Mコード
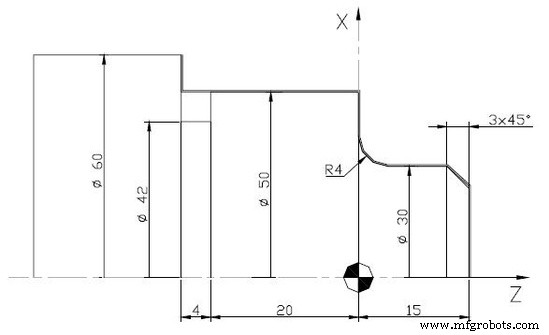
NCプログラム
%159
N1 (AXE - シャフト)
N10 G90 G71 G80 G40 G92 S3000
N20 G0 G52 X0 Z0 (FINISHING CONTOUR - 仕上げ輪郭)
N30 T1 D1 M6 (TOOL#1)
N40 G95 F0.08
N50 G97 S800
N60 M3 M42
N70 G0 X66 Z-24
N80 G96 S80
N90 G1 G41 X50 Z-24 M8
N100 Z0
M110 X38
N120 G3 X30 Z4 R4
N130 G1 X12
N140 X24 Z15
N150 X0 M9
N160 G97 S800
N170 G0 G40 X0 Z17
N180 G0 G52 X0 Z0 (Groove - 溝入れ)
N190 T4 D4 M6 (Tool#4)
N200 G95 F0.05
N210 G0 X66 Z-24
N220 G96 S25
N230 G1 X42 M8
N240 G97 S800
N250 G0 X64 M9
N260 G0 G52 X Z0 M5
N270 M2
工程解説
仕上げ輪郭旋削 (N20-N170)
- N20 G52 X0 Z0: ワーク座標系原点を設定(この例ではワーク端面=Z0、中心=X0)
- N70 G0 X66 Z-24: ワーク外径側・端面より手前からアプローチ
- N80 G96 S80: 定表面速度制御で表面速度80m/min(仕上げ用)
- N90 G1 G41 X50 Z-24 M8: 工具半径補正左(G41)ON、切削開始、クーラントON
- N100-N150: 輪郭を直線(G1)と円弧(G3 R4)でトレース。X0(中心)まで切削
- N170 G0 G40 X0 Z17: 補正キャンセル、退避
溝入れ加工 (N180-N260)
- N190 T4 D4 M6: 溝入れ用工具(T4)へ交換
- N220 G96 S25: 溝入れは低速(表面速度25m/min)で実施
- N230 G1 X42 M8: 溝位置(X42=径φ84)まで切削送りで進入、クーラントON
- N240 G97 S800: 定速制御に戻し(主軸800min⁻¹)、早送りで逃げ(N250)
- N260 G52 X Z0: 座標系リセット(X省略はX0と同義)
この例は「仕上げ輪郭→工具交換→溝入れ」という典型的な旋削加工フローを、NUMのG52座標系管理とG96/G97使い分けで簡潔に記述しています。溝入れではG96低速化による切削条件最適化がポイントです。
CNCマシン
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード
- CNC旋盤プログラミング入門:初心者向けステップバイステップ実例
- Sinumerik CYCLE95 輪郭統合の最適化 – 呼び出しプログラム内での定義手法
- CNC サブプログラム活用術:G91 インクリメンタルモードで Z 軸精密制御