



Haas G150ポケットミリング例:アイランド付き正方形ポケットのCNCプログラム
投稿者:cnc programmer
図面/イメージ
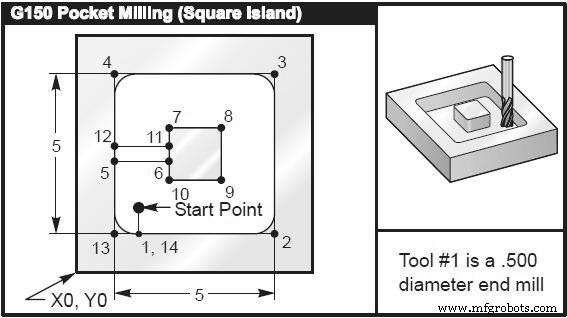
CNCプログラム
(5.0 x 5.0 x 0.500 DP. Square Pocket with Square Island) Main Program % O02010 T1 M06 (Tool is a 0.500” diameter endmill) G90 G54 G00 X2. Y2. (XY Start Point) S2500 M03 G43 H01 Z0.1 M08 G01 Z0.01 F30. G150 P2020 X2. Y2. Z-0.5 Q0.5 R0.01 I0.3 K0.01 G41 D01 F10. G40 G01 X2.Y2. G00 Z1.0 M09 G53 G49 Y0. Z0. M30 Subprogram % O02020 (Subprogram for G150) G01 Y1. (1) X6. (2) Y6. (3) X1. (4) Y3.2 (5) X2.75 (6) Y4.25 (7) X4.25 (8) Y2.75 (9) X2.75 (10) Y3.8 (11) X1. (12) Y1. (13) X2. (14) (Close Pocket Loop) M99 (Return to Main Program) %
HaasミリングマシンのG150ポケットミリングサイクルを使用した、アイランド(島)付き正方形ポケット加工の完全プログラム例です。メインプログラムとサブプログラムに分かれ、工具半径補正(G41)、ヘリカル穴あけ、輪郭加工パスが定義されています。サブプログラムO02020でポケットとアイランドの輪郭座標を指定し、M99でメインプログラムへ復帰します。
CNCマシン
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCプログラミング:G01 Gコードによる面取りとR
- G82 ドリルサイクル(ドウェル付き)をマスター ― CNC フライス加工例題プログラム
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題