



NUM CNC旋盤 詳細プログラミング:G64/G65/G87サイクルと多工具加工
概要
NUM CNC旋盤の各種サイクルを駆使し、複数工具で一連の加工を完結させるプログラム例です。使用サイクル:
- G64 旋削/端面荒取りサイクル
- G65 溝入れ荒取りサイクル
- G87 チップブレークドリルサイクル
加工イメージ
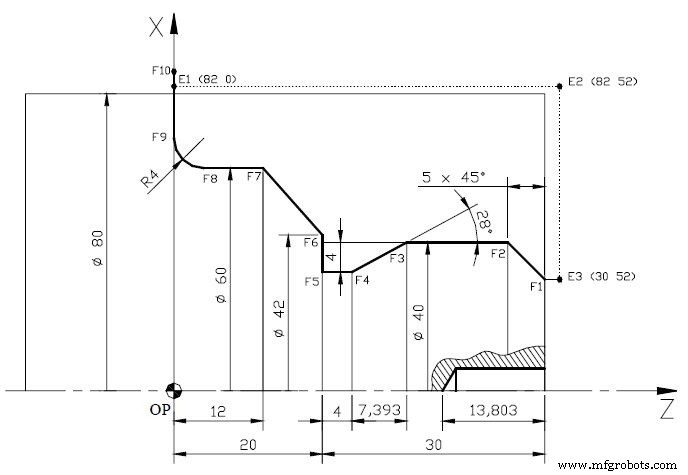
NCプログラム
%1111 (EBAUCHE T2 D2) (FINITION T3 D3) (CENTRAGE DIAM 5 T7 D7) (PERCAGE DIAM 6 T8 D8)
N10 G90 G71 G40 G80 G92 S4000 (INITIALIS)
(USINAGE EBAUCHE PARAXIAL - 軸方向荒取り)
N20 G0 G52 X0 Z0
N30 T1 D1 M6 (OUTIL EBAUCHE)
N40 G95 F0.1
N50 G97 S800
N60 M3 M42
N70 G0 G42 X82 Z52 (E2)
N80 G96 S80
N90 G64 N490 N400 I1 K1 P2
N100 G1 X82 Z0 (E1)
N110 X82 Z52 (E2)
N120 X30 Z52 (E3)
N130 G80 X55 Z54 (DEGAGEMENT - 逃げ)
(EBAUCHE POCHE - ポケット荒取り/溝入れ)
N140 G0 X44 Z33 (DEPART DE GORGE - 溝開始点)
N150 G65 N460 N410 EA-152 P2 Z20 I1 K1
N160 G97 S600 M9
N170 G0 G52 X0 Z0 (CENTRAGE - センタードリル)
N180 T7 D7 M6 (FORET A CENTRER DIAMETRE 5)
N190 G95 F0.05
N200 G0 X0 Z53
N210 G97 S1400
N220 G87 X0 Z45 M8
N230 G0 G80 Z53 M9
N240 G97 S600
N250 G0 G52 X0 Z0 (PERCAGE - ドリル加工)
N250 T8 D8 M6 (FORET DIAMETRE 6)
N260 G95 F0.05
N270 G0 X0 Z53
N280 G97 S1325
N290 G87 X0 Z36.197 P6 Q3 EF2 M8
N300 G0 G80 Z53 M9
N310 G97 S600
N320 G0 G52 X0 Z0 (FINITION - 仕上げ)
N330 T2 D2 M6
N340 G95 F0.08
N350 G97 S800
N360 M3 M42
N370 G0 X5 Z53
N380 G96 S90
N390 G1 G41 X0 Z50 (F0)
N400 X30 Z50 (F1)
N410 X40 Z45 (F2)
N420 X40 Z31.393 (F3)
N430 X32 Z24 (F4)
N440 X32 Z20 (F5)
N450 X42 Z20 (F6)
N460 X60 Z12 (F7)
N470 X60 Z4 (F8)
N480 G2 X68 Z0 R4 (F9)
N490 G1 X86 Z0 M9 (F10)
N500 G0 G40 X88 Z0 (DEGAGEMENT)
N510 G97 S800
N520 G0 G52 X0 Z0 M5
N530 M2
サイクルと工程の解説
1. 軸方向荒取り(G64) N20-N130
- G64 N490 N400 I1 K1 P2: 仕上げ形状をN400-N490ブロックで定義(後で出てくる仕上げパス)、I1/K1はX/Z方向切込み量、P2は切込み回数(2回で荒取り完了)
- 工具T1、工具半径補正右(G42)で外径・端面を荒取り
2. 溝入れ荒取り(G65) N140-N160
- G65 N460 N410 EA-152 P2 Z20 I1 K1: N410-N460で溝形状定義、EA-152は溝幅/角度パラメータ、Z20は溝深さ、I1/K1切込み量
3. センタードリル(G87) N170-N230
- 工具T7(φ5センタードリル)、G87でチップブレークしながらZ45まで
4. φ6ドリル(G87) N250-N310
- 工具T8、G87でZ36.197まで、P6(第1切込み) Q3(減少) EF2(最終切込み)
5. 仕上げ加工 N320-N500
- 工具T2、工具半径補正左(G41)で輪郭をトレース。N390-N490がG64/G65で参照された「仕上げ形状定義ブロック」に相当
- N480 G2 X68 Z0 R4 でR4の円弧(コーナーR)を仕上げ
NUM旋盤の特徴である「形状定義ブロックを後方参照するサイクル(G64/G65)」と「G52による繰り返し座標系リセット」、G87のチップブレークパラメータ(P/Q/EF等)の使い方が学べる好例です。
NUM CNCフライス盤 包括プログラム例:G45ポケット、G81センタードリル、G84タッピング、G87チップブレークドリル
NUM CNCフライス盤:外輪郭切削+貫通ドリル+座ぐり(深さ5mm)プログラム例
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方
- CNCポケット加工例: ピックミリングチュートリアル
- 完全ハイデンハイン会話型CNCプログラム例