



CNCフライス盤プログラムチュートリアル: 側面フライス、穴あけ、溝フライス加工
概要
与えられた図面に対するCNCパートプログラムを作成します。
- 側面フライス: 回転数1200rpm、送り100mm/min
- 穴あけ: 回転数1200rpm、送り80mm/min
- 溝フライス: 回転数1200rpm、送り120mm/min
- 穴径: 15mm
- 絶対座標系を使用
加工手順
- 基準点、座標系、工具、送り・回転数設定
- カッタ半径補正左オフセット設定
- 工具をA点へ移動、主軸起動、Z方向切込み
- 側面フライス加工進行、A点で主軸停止
- 基準点復帰、溝切削用工具へ交換
- P点へ移動、主軸起動、切込み
- 溝フライス加工進行、S点で主軸停止
- 基準点復帰、穴あけ用工具へ交換
- 穴位置へ移動、主軸起動、全深さ切削
- 工具退避、主軸停止
- 基準点復帰
- プログラム終了
図面/イメージ
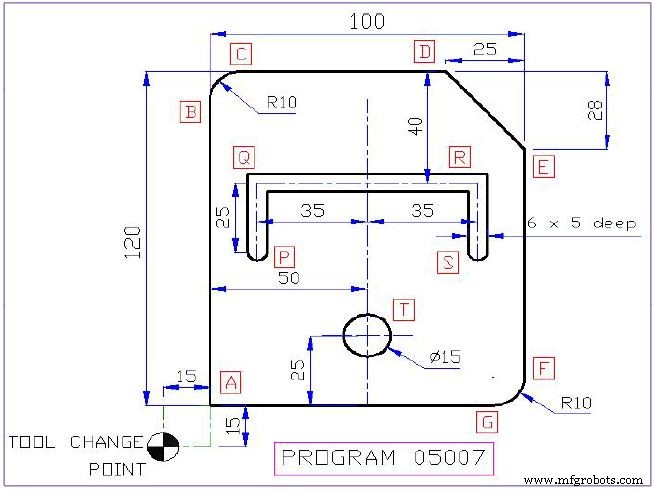
CNCプログラム
05007
N001 G71 G90 (mm指定、絶対座標系)
N002 G92 X-15.0 Y-15.0 Z0.0 T01 F100 S1200 (基準点設定、工具T01側面フライス、送り100mm/rev、回転数1200rpm)
N003 G41 G00 X0.0 Y0.0 Z2.0 (カッタ半径補正左ON、A点へ移動、クリアランス2mm)
N004 G01 Z-15.0 M03 (主軸起動、Z方向切込み)
N005 G01 X0.0 Y110.0 (B点へ直線移動)
N006 G02 X10.0 Y120.0 R10.0 (C点へ時計回り円弧補間 R=10)
N007 G01 X75.0 (D点へ直線)
N008 G01 X100.0 Y92.0 (E点へ直線)
N009 G01 Y10.0 (F点へ直線)
N010 G02 X90.0 Y0.0 R10.0 (G点へ時計回り円弧補間 R=10)
N011 G01 X0.0 (A点へ直線復帰)
N012 Z2.0 M05 (Zクリアランス2mm、主軸停止)
N013 G40 G00 X-15.0 Y-15.0 (補正OFF、基準点復帰)
N014 M06 T02 F120 (工具交換 T02溝フライス径6mm、送り120mm/rev)
N015 G00 X15.0 Y55.0 (P点へ高速移動)
N016 G01 Z-5.0 M03 (主軸起動、5mm切込み)
N017 Y80.0 (Q点へ直線)
N018 X85.0 (R点へ直線)
N019 Y80.0 (S点へ直線)
N020 Z2.0 M05 (退避、主軸停止)
N021 G00 X-15.0 Y-15.0 (基準点復帰)
N022 M06 T03 F80 (工具交換 T03ドリル径15mm、送り80mm/rev)
N023 G00 X50.0 Y25.0 (T点へ移動)
N024 G01 Z-20.0 M03 (20mm切込み、全深さ確保)
N024 Z2.0 M05 (退避、主軸停止)
N025 G00 X-15.0 Y-15.0 (基準点復帰)
N026 M30 (プログラム終了)
注: プログラム中N024が重複しています。実際にはN025として退避ブロックを分けるべきです。
CNCマシン
- 精密CNC縦形フライス盤——木材・金属高性能切削
- 精密部品向けプロフェッショナルCNCフライス加工ソリューション
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- 効率的な大量材料除去:DATRONマシンのためのCNCミリング戦略
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス盤マスター: インタラクティブ穴埋めプログラミングチャレンジ