



CNCフライス盤例: G74スケーリング & G77サブルーチン呼び出し
概要
Num CNCプログラム例。Gコード G74, G77, G59などを使用。
- G74: スケーリング係数有効
- G77: サブルーチンまたはブロックシーケンスへの無条件分岐(復帰あり)
- G59: プログラム原点オフセット
図面/イメージ
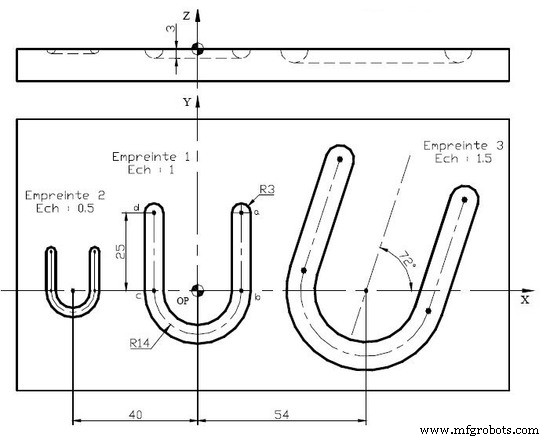
CNCプログラム
メインプログラム
%21 (3つのエンボス加工)
N10 G90 G80 G40 G71
N20 G0 G52 Z0
N30 T1 D1 M6 (ボールエンドミル φ6)
N40 G94 F212
N50 G97 S1061 M3
N60 G59 X0 Y0 (原点オフセットなし)
N70 G74 E69000 = 1000 (スケール 1.0)
N80 G77 H2121 (サブルーチン 2121 呼び出し)
N90 G0 G52 Z0 M5
N100 T2 D2 M6 (ボールエンドミル φ3)
N110 G94 F318
N120 G97 S2123 M3
N130 G59 X-80
N140 G74 E69000 = 500 (スケール 0.5)
N150 G77 H2121
N160 G0 G52 Z0 M5
N170 T3 D3 M6 (ボールエンドミル φ9)
N180 G94 F177
N190 G97 S707 M3
N200 G59 X36 ED-18
N210 G74 E69000 = 1500 (スケール 1.5)
N220 G77 H2121
N230 G0 G52 Z0 M5
N240 M2
サブルーチン %2121 (U字形状)
N10 G0 X14 Y25 (A点へ垂直移動)
N20 G0 Z2 (Z方向アプローチ)
N30 G1 Z-3 M8 (切込み開始、クーラントON)
N40 G1 Y0 (B点へ直線)
N50 G2 X-14 Y0 R14 (C点へ時計回り円弧 R14)
N60 G1 Y25 (D点へ直線)
N70 G0 Z2 M9 (退避、クーラントOFF)
ポイント: 同一形状を異なるスケール(1.0, 0.5, 1.5)で3回加工する効率的な例。サブルーチン化とスケーリング機能の組み合わせが鍵です。
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- ハース M98 サブプログラム呼出し:実践ガイド & サンプルコード
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- G コードフライス加工入門:初心者向け実践サンプルプログラム
- Sinumerik 810 CNCフライス盤 半径・面取りプログラミング マスター – ステップバイステップ例
- CNCフライス盤ガイド:G41・G40による正確な工具半径補正
- 基本ハイデンハインフライスプログラム例:ステップバイステップCNCコード