



アニラム G172:効率的な矩形プロファイルミリングサイクル
アニラム G172 矩形プロファイルサイクル
アニラム G172 矩形プロファイルサイクルは、矩形の内側または外側プロファイルを仕上げ加工します。
プログラミング
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
パラメータ
| パラメータ | 説明 |
|---|---|
| X | 中心のX座標。指定しない場合、CNCは現在位置を中心とします。 |
| Y | 中心のY座標。指定しない場合、CNCは現在位置を中心とします。 |
| H | ポケット加工開始前の絶対Z位置。加工面から0.1インチ(または2mm)以上上方でなければなりません。 |
| M | 完成矩形の長さ。必須。 |
| W | 完成矩形の幅。必須。 |
| Z | 完成プロファイルの絶対深さ。必須。 |
| A | 0=内側、1=外側 |
| R | ランピング移動の半径。必須。 |
| U | コーナー半径設定。負の値を入力すると、切削方向と始点・終点の両方が反転します。省略可。 |
| B | 1パスあたりの最大Z軸切込み量。省略可。 |
| S | 仕上げパス前に残すストック量。デフォルト:0。負の値を入力すると、仕上げパスを行わずにストックを残します。省略可。 |
| I | Z軸送り速度。省略可。 |
| J | 荒加工パス送り速度。省略可。 |
| K | 仕上げパス送り速度。省略可。 |
| P | リトラクト高さ。 |
動作
実行時、CNCはランプ#1開始位置へ早送り、H(Z開始高さ)へ早送り、第1切込み深さまで送り移動します。
機械はランプ#1に沿ってプロファイルへ進入し、指定されたM(長さ)とW(幅)で矩形を切削、ランプ#2に沿ってワークから離れます。
内側プロファイル加工時、グラフィックメニューにランプ移動が表示されます。
外側プロファイル加工時、工具はランプ#1に沿ってプロファイルへ進入し、ランプ#2に沿って離れます(図参照)。
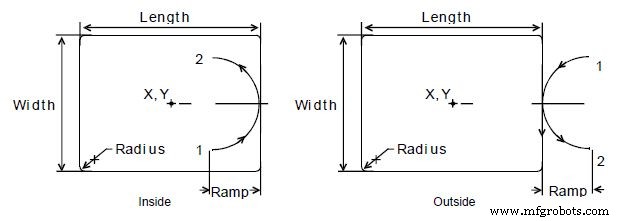
内側と外側プロファイルのランプ移動
矩形プロファイルサイクルは工具径を自動補正します。G172ブロックの前に正しい工具径をアクティブにしてください。
注意事項
- 値を入力すると、CNCはH(Z開始高さ)からZ(Z深さ)まで、各パスでB(Z最大切込み)ずつ切削するために必要なパス数を実行します。
- S(仕上げストック)値を入力すると、CNCはプロファイルと深さに指定されたストックを仕上げパス用に残します。CNCは仕上げパスで矩形をM(長さ)、W(幅)、Z(Z深さ)寸法まで切削します。負のS(仕上げストック)を入力すると、仕上げパスを行わずにストックを残します。
- J(荒加工送り)またはK(仕上げ送り)を指定しない場合、CNCは現在の送り速度で送り移動を実行します。Jは荒加工サイクルの送り速度を、Kは仕上げサイクルの送り速度を制御します。
CNCマシン
- サイクルタイムと表面仕上げの両立:生産性と品質の最適化
- CNC加工サイクルタイム計算をマスター:精密製造のために
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G70 & G71 荒・仕上げ旋削サイクル CNCプログラム例
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- G90旋削サイクル完全ガイド:CNC荒取り旋削から応用まで
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- G92による効率的なテーパーねじ切り: 完全CNCガイド
- G74 左ねじ・逆タッピングサイクル ― 完全 CNC プログラミングガイド