



オークマ M203 タレットアンクランプ最適化:NCコマンドガイド
オークマ M203は作業時間短縮機能の一つです。
注意: M203は慎重に使用してください。
オークマ M203 タレットアンクランプコマンド
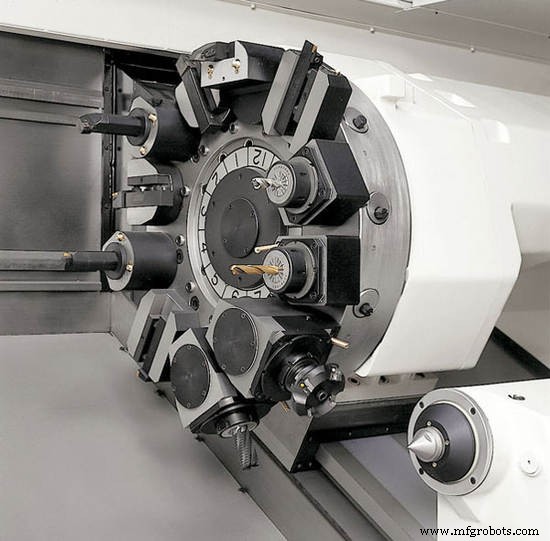
NCはM203コマンド受信時にタレットを同時にアンクランプし、軸移動を開始します。
M203コマンドは、同一ブロックでG00と指定された場合のみ有効です。
例
G01 X200
G00 X220 Z300
G00 X500 Z800 M203 (X軸220→500、Z軸300→800の同時移動)
X220 Z300 T020202
M203コマンドがG00と同一ブロックで指定されると、現在のタレット位置に関係なくタレットがアンクランプされることに注意してください。
アラーム/エラー
M203コマンドの直前に切削送りコマンド(G00以外の送りコマンド)があり、タレットクランプ状態が確認されない場合、アラーム「A1730 タレットクランプまたは位置コード3」が発生します。
CNCマシン
- タレットパンチングの進化:1950年代から現代生産へ
- CNC旋盤工具タレット:高度な機械加工を支える精密工具装置
- シーメンス Sinumerik MSG コマンドでオペレータと通信する方法
- ファナック G04 ドウェルコマンドをマスター:精密 CNC タイミング制御
- Sinumerik MSGコマンド:CNCオペレーターに点滅メッセージを表示
- シーメンスSinumerik RETコマンドの理解:特定ターゲットへの復帰
- Fanuc Series 15 アラームコード完全ガイド
- Osai DISコマンド:オペレータへの変数値表示
- タレット旋盤とは?現代金属加工への包括的ガイド
- C言語コマンドライン引数のマスター:実践ガイド
- MATLAB環境構築クイックガイド:インストールからIDE理解まで