



ファナック G15/G16 極座標補間 – 終了と開始操作
G15 極座標補間終了
G15 極座標補間終了
プログラミング
G15
G16 極座標補間開始
G16 極座標補間開始
プログラミング
G16
G16とG15の間で、点を極座標で定義できます。
極座標をプログラミングする平面の選択はG17~G19で行います。
第1軸アドレスで半径を、第2軸アドレスで角度をプログラミングし、両方ともワークゼロ点を基準とします。
例
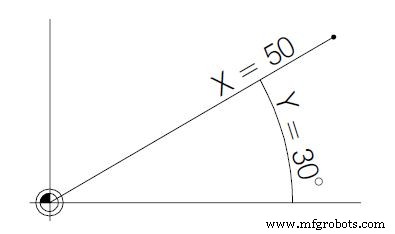
N75 G17 G16
N80 G01 X50 Z30  第1軸: 半径 X=50  第2軸: 角度 Y=30
CNCマシン
- 持続可能性を設計する:ゴールから逆算して始める
- Fanuc制御向けCNC Gコード総合ガイド
- ファナック G68 座標回転 G コード例 ― CNC 加工への応用
- ファナック G68 座標回転:CNC 加工のための精密軸アライメント
- ファナック サブプログラム例:サブルーチン技法で CNC プログラミングを簡素化
- ファナック G04 ドウェルコマンドをマスター:精密 CNC タイミング制御
- Fanuc円弧補間(G02/G03)をマスター:実践コード例付き解説
- Fanuc 21 CNC制御装置:アラームコード完全リファレンス
- 円弧補間マスター:ステップバイステップ プログラミング例題 #2
- Fanuc G04 ドウェル:CNC一時停止コマンド完全マスター
- Fanuc Gコード 総合リファレンス:CNCプログラミング必携