



優れた表面仕上げのための研削トップ5テクニック
精密CNC生産研削は、部品に厳しい幾何公差と高品位表面仕上げが要求される場合に真価を発揮します。通常、32マイクロインチRa(約0.8μmRa)から4.0マイクロインチRa(約0.1μmRa)以下の表面仕上げが要求される数値です。比較すると、従来のフライスや旋削では約125〜32マイクロインチRa(約3.2〜0.8μmRa)程度です。
現在の表面仕上げを20マイクロインチRaから17マイクロインチRaへ改善するだけなら、ホイール速度を上げる、または送り速度をわずかに下げるだけで十分な場合があります。しかし、より微細な表面仕上げが必要な場合は、以下の5つの要因に対処すべきです。
1) 研削操作パラメータ
研削パラメータの調整は、部品表面仕上げを改善する最も簡単で速い解決策になり得ます。成功させるための主要パラメータと推奨アクションを紹介します。
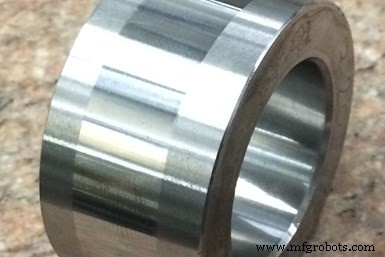
この部品は3.0マイクロインチRaの表面仕上げで研削されています。この仕上げは、超研削砥石を使用し、本記事に記載のすべての推奨事項を含むプロセス最適化により達成されました。写真提供:ノートン|サン・ゴバン・アブレイシブズ。
クリープフィード/平面研削:
- ホイール速度を上げる。良い出発点ですが、ホイールが新しい速度で定格運転可能か確認してください。最大動作速度(MOS)はホイール側面に記載されています。
- 送り速度を下げる。
- 切込み深さを減らす。
- スパークアウトパスの回数を増やす。
外径(OD)/内径(ID)研削:
- ホイール速度を上げる。前述の通り、ホイールが新しい速度で定格運転可能か確認。最大動作速度はホイール側面に記載。
- 回転あたりの切込み深さを減らす。
- ワーク速度(rpm)を下げる:切込み深さを維持するため、インフィードレートの調整が必要な場合があります。
- ドウェル/スパークアウト時間を増やす。
- オシレーションを使用(プランジID研削での一般的慣行)。
現代の多くの研削盤には可変速コントローラーが搭載されているため、ホイール速度の変更はCNCプログラムの編集やスピンドル速度コントローラーの調整で簡単に行えます。他の機械ではプーリーとベルトの手動交換が必要な場合もあります。
送り速度の低減もCNCプログラム編集や送り速度コントロール調整で可能。ただし、このアプローチはサイクルタイムを増加させる可能性があり、サイクルタイムがクリティカルな量産現場では必ずしも良い選択ではありません。サイクルタイムがクリティカルでない用途では、送り速度低減はワーク表面仕上げ改善の良い選択肢になります。
ホイール速度を上げ、切込み深さと送り速度を下げると、ホイールが鈍くなる可能性があります。これによりワークへの熱的ダメージリスクが高まり、研削力が増大する恐れがあります。したがって、これらのパラメータ調整時には他の問題をプロセスに持ち込まないよう注意が必要です。
2) 研削砥石のドレッシング
従来型と超研削砥石の両方で、ドレッシング条件を操作して表面仕上げ改善に役立てられます。これは通常、ドレッシング走査速度を下げる、またはドレッシング時のパスあたり切込み深さを減らすことで達成されます。ドレッシング切込みを減らすとドレッシング作用が穏やかになり、より滑らかな砥石面が得られ、通常ワーク表面仕上げが改善されます。ドレッシング走査速度を下げるとドレスリードが減少し、これは砥石が1回転する間に移動する距離です。
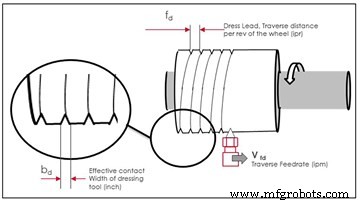
ドレスリードは、砥石が1回転する間に移動する距離です。
ドレスリードは、ドレッシング工具が砥石面を横切るあらゆるドレッシングプロセスに適用可能。ただし、プランジドレッシングには適用されません。リード調整は既存プロセスの表面仕上げ改善に良い方法です。
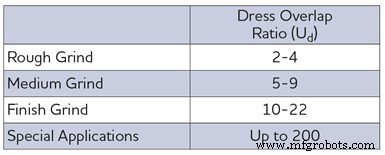
表1. オーバーラップ比選定時のガイドライン。
新プロセス開発時やドレッシング工具タイプ変更時には、ドレッサー幅を考慮したドレッシングオーバーラップ比の計算が最適です。オーバーラップ比は、ドレッサーが砥石面を横切る際、砥石面上の任意の一点がドレッサー面と接触する回数です。
ドレッシングオーバーラップ比が砥石面の表面状態を決定し、これがワーク表面粗さを決定します。オーバーラップ比が増えると、ドレッサーが砥石上の同じ砥粒をより多く叩くことになり、砥石表面に微細なトポグラフィが形成されます。これにより砥石面が鈍くなりクローズド状態になり、ワークにより微細な表面仕上げが得られます。
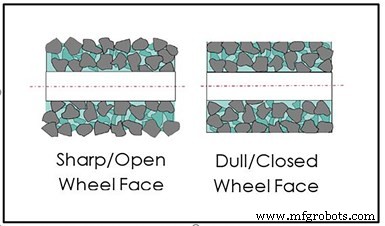
ドレッシングオーバーラップ比が砥石面の表面状態を決定します。
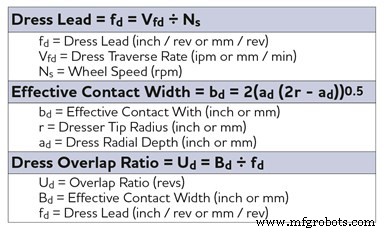
表2. リードとオーバーラップ比を求める式。
ただし、非常に微細なドレッシング後に砥石面がクローズドになりすぎないよう注意が必要です。クローズドな砥石面は砥石表面が鈍るため研削動力が高くなり、ワークに熱的ダメージを与える可能性があります。表2にリードとオーバーラップ比の算出式を示します。
3) 研削砥石構成:砥粒サイズ
研削砥石の砥粒サイズは表面仕上げに直接影響します。砥粒サイズが大きいほど仕上げは粗くなります。ワークの仕上げ要求に基づいて正しい砥粒サイズを選定することが重要です。表3に砥粒タイプ、サイズ、各種仕上げ要求への推奨を示します。
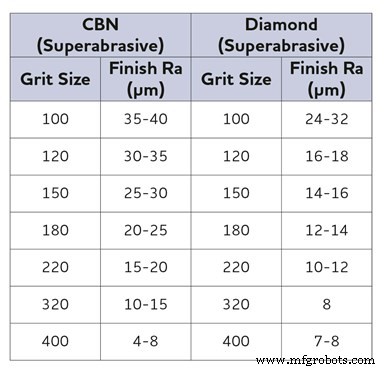
表3. 研削砥石の砥粒サイズを小さくすることは表面仕上げ改善の一手。CBNとダイヤモンド砥石で、望ましい仕上げに対する砥粒サイズを示す。
砥粒サイズ変更前に、より穏やかなパラメータで砥石をドレッシングすることを推奨。砥粒サイズを小さくすると送り速度も低減する必要が生じ、結果としてサイクルタイムが増加する可能性があります。小さい砥粒サイズでは粗い砥粒ほど高い除去率で材料を除去できません。また、小さい砥粒サイズ使用時にワークに熱的ダメージが誘発される可能性もあります。
従来型研削砥石の構成には、砥粒タイプとサイズ、砥石構造(砥粒間隔)、グレード(結合剤硬度)、結合剤タイプが含まれます。超研削砥石の構成には、砥粒タイプとサイズ、砥粒濃度、結合剤グレードとタイプが含まれます。従来型砥粒には酸化アルミニウム、炭化ケイ素、セラミック砥粒があり、超研削砥粒にはダイヤモンドと立方晶窒化ホウ素(cBN)があります。
より小さい砥粒サイズの砥石を発注する前に、研削砥石メーカー/ディストリビューターに連絡し、アプリケーションに最適な砥石構成を見つけることを推奨します。
4) クーラント供給
クーラント供給が不十分だと、研削切りくずが研削ゾーンに再導入される可能性があります。切りくずはワークにスクラッチを生じさせ、これはID研削でよく経験されます。クーラントノズルが研削ゾーンに適切に向けられ、チップをエリアから洗い流すのに十分なクーラント流量と圧力があることを確認することが極めて重要です。研削ゾーン全体を正確にターゲットすることが、部品全体で一貫した表面仕上げを達成する鍵となります。高除去率プロセスでは、ホイール速度に合わせてクーラント圧力を調整し、ワークの焼けを防ぐ必要がある場合もあります。これも研削ゾーンからのチップ除去を助けます。
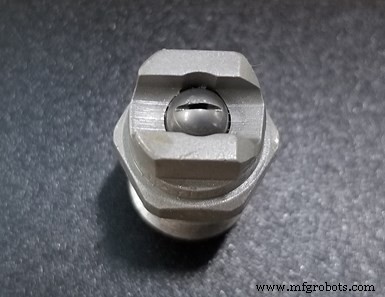
スクラバーノズルは典型的に高圧(500〜1,000psi)、低流量で、研削ゾーン後の位置をターゲットにし、砥石構造からチップを除去します。
チップが研削砥石に付着することもあります。これはよりアグレッシブな研削時や、砥石に付着しやすい金属を研削する場合に起こります。こうした用途ではスクラバーノズルの導入が必要になることがあります。スクラバーノズルは典型的に高圧(500〜1,000psi)、低流量のデバイスで、研削ゾーン後方をターゲットにし、砥石構造からチップを除去します。
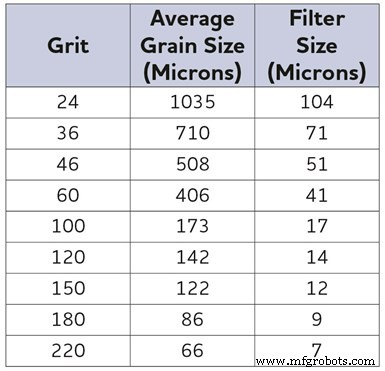
表4. 超硬研削の経験則:砥粒サイズの10%以上の粒子を捕捉するフィルターを使用すること。
ただし、スクラバーノズルはID研削では回答になりにくいです。部品内径の限られたスペースのためです。こうした場合はフラッドクーラントを使用すべきです。しかし、OD研削とクリープフィード/平面研削では、スクラバーノズルを部品や治具に干渉させずに実装できることが多いです。
不十分なクーラントろ過も表面仕上げに悪影響を与えたり、部品表面にスクラッチを生じさせたりします。粒子がろ過されないと、クーラントと共に研削ゾーンに戻されます。ろ過がスクラッチと不良仕上げの原因と疑われる場合、より小さなミクロンフィルターが必要になることがあります。例えば超硬研削の経験則では、最小限ホイールの砥粒サイズの10%以上の粒子をろ過するフィルターを使用します(表4参照)。
クーラントタイプも表面仕上げに影響し、通常は潤滑性が砥石摩耗に与える影響によるものです。ストレートオイルクーラントは通常、砥石摩耗を低減し、より一貫した表面仕上げを促進します。
5) 機械状態
研削盤関連の要因もワーク表面仕上げに影響します。これらには以下が含まれます:
ホイール/ハブアセンブリバランス: 研削砥石アセンブリが許容レベルでバランスされていないと、チャッターや不良表面仕上げの原因になります。バランス調整は、スタティックバランサー、ダイナミック/マニュアルバランサー、機械搭載型オートバランサーなどの装置で実施可能。要求されるワーク精度と表面仕上げによって使用装置が決まります。
研削スピンドルに直接搭載されるオートバランサーシステムが最良のバランスオプションです。このシステムはハブ内のウェイトを自動的に動かし、ホイール/ハブのアンバランスを打ち消します。オートバランサーはクリープフィードやODタイプなど大型機械に限定されるため、小径ホイールには実用的ではありません。
次善の方法はダイナミック/マニュアルタイプバランシングシステムで、あらゆるタイプの機械で使用可能。機械上でホイール/ハブアセンブリを直接バランス調整しますが、バランスウェイトの手動移動が必要です。
最後に、機械外で行うスタティックバランシングは、達成可能なバランスレベルに限界があります。しかし、何もしないよりはマシで、一部の用途では十分機能します。
ただし、すべてのホイールがバランス調整を必要とするわけではありません。質量が小さい小型ホイールは、問題となるアンバランスを生じる重量がありません。これらの小型ホイールが非常に高速で回転しない限り、または機械/システム(クイル)が十分に剛性でない限り、バランス調整は不要です。また、低精度や荒加工用のホイールもバランス調整を必要としない場合があります。
機械剛性: 機械剛性不足はワーク品質低下を招きます。時間とともにスピンドルベアリングが摩耗し緩むことがあります。機械がクラッシュした場合、ベアリングが損傷することもあります。可能な限り、スピンドルベアリングを定期的または継続的に振動解析装置でチェックすべきです。この装置は、ワーク品質低下につながるスピンドルベアリングの将来的問題を予測する優れたツールです。不適切な治具とクランプ方法も振動やたわみを生み、最終的に不良表面仕上げの原因になります。
ドレッシングシステム: 砥石を正しくドレッシングすることは良好な表面仕上げ達成に不可欠なので、ドレッシングシステムは良好な状態でなければなりません。固定式工具は損傷や摩耗があれば交換。回転工具(研削スピンドルなど)は過度な振動、ランアウト、動きがないかチェックすべきです。
工作機械メンテナンス: 工作機械サプライヤーの指示に従い、計画的な機械潤滑、圧縮空気品質監視、フィルター交換頻度などを実施することが不可欠です。ホイールハブとアーバー、治具、ステディレスト、テールストックセンターなどの損傷も検査すべきです。これらの機械コンポーネント検査は、ショップの日常予防保全ルーチンの一部にすべきです。
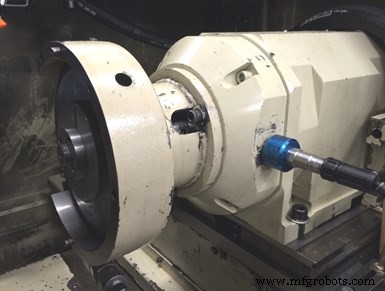
研削スピンドルに取り付けられた加速度計で振動レベルをチェックする準備完了。
定期メンテナンスに加え、多くの企業が現在、コンディションベースドモニタリング(CBM)などのメンテナンスプログラムを導入しています。これにより、加速度計、温度計、圧力計などのセンサーで機械を監視。この予知保全では、センサーから収集したデータでトレンドを確立し、故障を予測し、ベアリングなどのコンポーネント交換時期を判断します。
ノートン|サン・ゴバン・アブレイシブズ | nortonabrasives.com/en-us
著者について
ジョン・ヘイガン氏はシニアアプリケーションエンジニア、マーク・マーティン氏はアプリケーションエンジニア、ノートン|サン・ゴバン・アブレイシブズ所属。
産業機器
- CNC加工部品の表面仕上げを極める:必須のDo's & Don'ts
- 平面研削:精密加工のための伝統的技術
- PLC平面研削盤の基礎:金属・非金属の精密仕上げ
- 手の届きにくい場所にも対応:ポータブル表面粗さ測定器
- インベストメント鋳造で優れた表面仕上げを実現
- 表面仕上げトラブルを未然に防ぐ:専門家が教える9つの鉄則
- ホイールローダーバケット選定の極意:生産性を最大化するエキスパートアドバイス
- コンベアベルト修理で確実性を高める4つの重要考慮事項
- シュバリエFBL-1233傾斜床旋盤:高精度・高速・多機能で多品種・大量生産に対応
- 金属生産における仕上げ機械の5つの革新的用途
- 射出成形部品に最適なSPI表面仕上げの選び方